¿Necesita soluciones de mecanizado expertas? Nuestro equipo de Tuowei Proto está aquí para ayudarle con todas sus necesidades de fabricación. Póngase en contacto con nosotros hoy mismo para obtener un presupuesto para sus proyectos en curso o futuros.
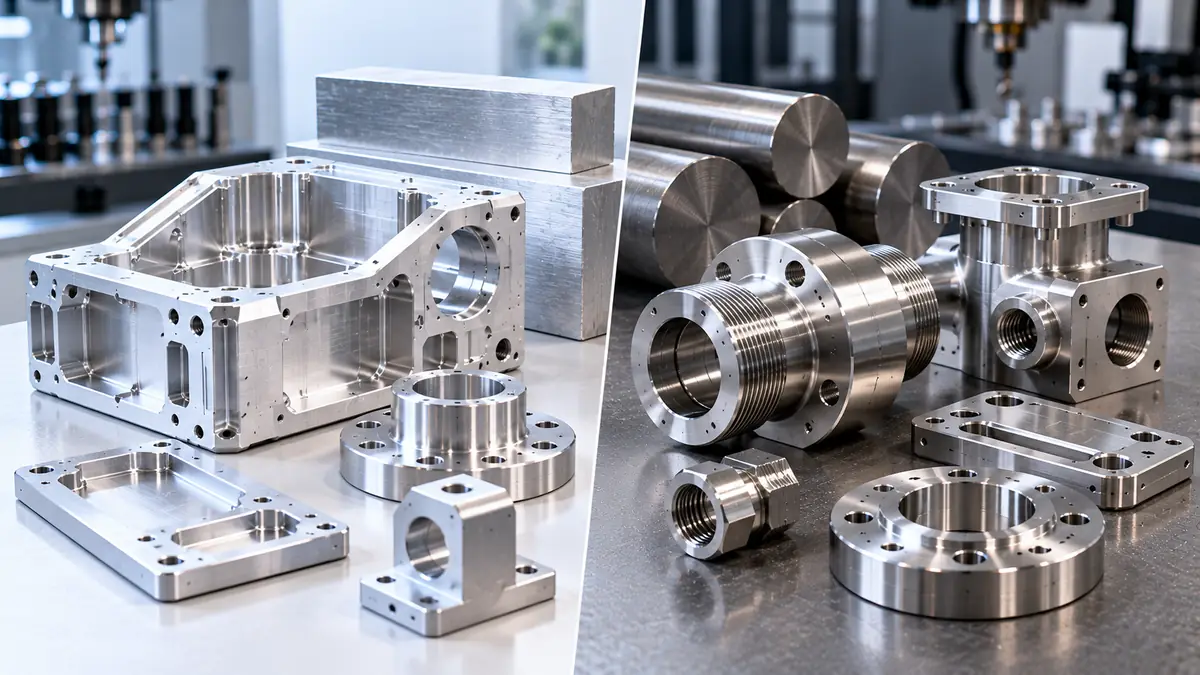
La mayoría de las decisiones sobre el material de las piezas mecanizadas se toman en función de una sola propiedad. Normalmente se trata de la resistencia a la corrosión o del precio, y el resto se descubre cuando llega el primer lote. Así es como un soporte acaba pesando tres veces más de lo necesario, o una carcasa para exteriores empieza a presentar picaduras. La elección entre aluminio y acero inoxidable para piezas mecanizadas con CNC es una decisión en la que intervienen varias variables, y conviene resolverla antes de que se apruebe el plano.
Respuesta breve: Elige el aluminio, normalmente 6061-T6, cuando el peso, el coste y el plazo de entrega sean factores determinantes para la pieza y esta se utilice en interiores o en condiciones moderadas. Elige el acero inoxidable, normalmente 304 o 316L, cuando la pieza esté expuesta a cloruros, esterilización, calor prolongado, desgaste por deslizamiento o cargas elevadas en un espacio reducido. El aluminio se mecaniza más rápido y es más económico. El acero inoxidable resiste condiciones de uso más duras.
Esta guía compara ambos aspectos en relación con las características que modifican la pieza y el presupuesto. A continuación, aborda lo que la mayoría de las comparaciones pasan por alto: cómo afecta el cambio de material a las tolerancias, las roscas, el acabado y la transición del prototipo a la producción.
A continuación se muestra una comparación entre el aluminio y el acero inoxidable en cuanto a los parámetros que suelen ser decisivos a la hora de elegir una pieza CNC.
| Propiedad | Aluminio 6061-T6 | Acero inoxidable 304 (recocido) |
| Densidad | 2,70 g/cm³ (0,098 lb/in³) | 8,00 g/cm³ (0,289 lb/in³) |
| Límite elástico | 276 MPa (40 ksi), valor típico | 205 MPa (30 ksi), como mínimo |
| Resistencia a la tracción | 310 MPa (45 ksi), valor típico | 515 MPa (75 ksi), como mínimo |
| Módulo de elasticidad | 69 GPa (10 Msi) | 193 GPa (28 Msi) |
| Conductividad térmica | 167 W/m·K | 16,2 W/m·K |
| Expansión térmica | 23,6 µm/m·°C | 17,3 µm/m·°C |
| Conductividad eléctrica | Acerca de 43% IACS | aproximadamente 2,51 TP3T IACS |
| Mecanizabilidad | Excelente | Justo; el trabajo endurece |
| Resistencia a la corrosión | Adecuado para uso en interiores; con acabado anodizado para condiciones de uso exigentes | Muy bien; acero 316L para cloruros |
| Coste por pieza | Inferior | Más alto |
Estos son los valores típicos que figuran en los manuales para estos tipos de temple. El tipo de temple, la forma del material y el proveedor influyen en estas cifras, por lo que debes contrastar los valores críticos con el certificado de fábrica de tu material.
Depende de a qué «fuerza» te refieras, y la respuesta suele sorprender a la gente.
El límite elástico es la tensión a la que una pieza comienza a deformarse de forma permanente. En este aspecto, el acero inoxidable 304 recocido presenta, de hecho, un valor inferior al del 6061-T6. El acero inoxidable se impone en cuanto a resistencia a la tracción máxima, dureza y resistencia al desgaste. También gana de forma contundente en rigidez. Su módulo de elasticidad, es decir, la resistencia a la flexión bajo carga, es aproximadamente 2,8 veces mayor, por lo que una chapa de acero inoxidable se deforma mucho menos que una chapa de aluminio del mismo espesor. Cuando se necesita resistencia bruta, el 17-4 PH en el estado H900 alcanza un límite elástico mínimo de unos 1.170 MPa (170 ksi).
La ventaja del aluminio es su resistencia por unidad de peso. El 7075-T6 alcanza aproximadamente 572 MPa (83 ksi) de resistencia a la tracción con una densidad inferior a 2,9 g/cm³, por lo que se utiliza en brazos robóticos, estructuras de drones y cualquier dispositivo con motor que tenga que acelerar la pieza.
Hay un detalle que pasa fácilmente desapercibido. Si se divide la rigidez por la densidad, ambos materiales quedan prácticamente empatados. Así pues, en cuanto a “rigidez y ligereza”, el aluminio y el acero inoxidable están prácticamente a la par. El acero inoxidable resulta más adecuado cuando la pieza debe mantener su rigidez dentro de unas dimensiones fijas, mientras que el aluminio es más adecuado cuando la masa es la limitación.
Sí, por un amplio margen. Ese margen explica en gran parte la diferencia de precio entre las piezas de aluminio y las de acero inoxidable.
El aluminio es blando, se desmenuza en virutas cortas y disipa el calor del filo de corte unas diez veces más rápido que el acero inoxidable. Los talleres pueden mecanizarlo a altas velocidades de husillo y con avances elevados utilizando herramientas que duran mucho. El mecanizado del acero inoxidable es otra historia:
Los talleres responden con herramientas de carburo con recubrimiento afilado, velocidades superficiales más bajas, una carga de viruta constante, refrigerante a alta presión y sistemas de sujeción rígidos. Todo ello aumenta el tiempo de mecanizado. En la mayoría de los presupuestos, el tiempo de mecanizado influye en el coste del mecanizado CNC mucho más que el material en barra.
Hay una excepción que conviene conocer. El acero inoxidable 303 contiene al menos 0,15% de azufre, lo que hace que las virutas se rompan y que sea notablemente más fácil de mecanizar que el 304. Es habitual en la producción a gran escala Torneado CNC de accesorios y ejes. La contrapartida es que el 303 se suelda mal y resiste peor los cloruros que el 304. Para consultar una clasificación más amplia de metales y plásticos, consulta nuestra guía sobre Materiales para el mecanizado CNC según su mecanizabilidad.
<!– IN-CONTENT IMAGE: corrosion-anodized-vs-passivated.webp | ALT: Anodized 6061 aluminum part beside a passivated 316L stainless steel part after salt exposure –>
El acero inoxidable resiste la corrosión porque contiene al menos un 10,5% de cromo. El cromo forma una fina película pasiva que se repara por sí sola cuando se raya. El 304 es adecuado para la mayoría de aplicaciones en interiores, alimentarias y expuestas a la atmósfera. Los cloruros procedentes del agua de mar, la sal de carretera o los productos químicos de limpieza provocan picaduras en el acero inoxidable 304, mientras que el acero inoxidable 316 añade entre 2 y 3% de molibdeno para resistirlas.
El mecanizado puede hacer que se incruste hierro libre procedente de las herramientas en la superficie del acero inoxidable, lo que provoca la aparición posterior de manchas de óxido. La pasivación según ASTM A967/A967M elimina esa contaminación y debe indicarse en el plano para cualquier pieza de acero inoxidable destinada a un uso en contacto con líquidos.
El aluminio forma su propia capa de óxido, que resulta adecuada para uso en interiores. Para uso en exteriores, en entornos donde se produzca lavado con agua a presión o en condiciones marinas, es necesario someterlo a un proceso de anodizado o a un recubrimiento de conversión.
Mezclar ambas cosas requiere cuidado. Cuando las piezas de aluminio y acero inoxidable entran en contacto en presencia de humedad, el aluminio se corroe de forma preferente. La norma de protección contra la corrosión de la NASA para los equipos de vuelo, NASA-STD-6012A, exige que los ensamblajes de metales diferentes como este se sometan a una evaluación de corrosión galvánica y se protejan. Las soluciones habituales son arandelas de nailon, sellador o elementos de fijación recubiertos.
En cuanto a la resistencia térmica, las aleaciones de aluminio pierden gran parte de su resistencia a temperaturas que son habituales para el acero inoxidable. Si una pieza se calienta durante largos periodos, el diseño debe basarse en datos de temperaturas elevadas, en lugar de en datos a temperatura ambiente. En cuanto a la conductividad, la tabla lo deja claro: para disipadores térmicos, barras colectoras y cajas de protección contra interferencias electromagnéticas, el aluminio es la opción más práctica.
Decidir entre el aluminio y el acero inoxidable es solo la mitad de la decisión. Si en un plano solo aparece la indicación “acero inoxidable”, el taller se verá tentado a elegir cualquier grado que tenga en stock, por lo que siempre hay que especificar la aleación y el estado.
| Grado | Ideal para | Estad atentos a |
| Aluminio 6061-T6 | Soportes, carcasas, accesorios, disipadores de calor | Necesita un acabado adecuado para entornos hostiles |
| Aluminio 7075-T6 | Piezas estructurales ligeras y de alta resistencia | Escasa soldabilidad; menos resistente a la corrosión que el 6061 |
| acero inoxidable 303 | Accesorios y ejes torneados en grandes series | Poco adecuado para la soldadura; menos resistente a los cloruros que el 304 |
| acero inoxidable 304 | Equipos para la industria alimentaria, carcasas en general | Se forman picaduras en presencia de cloruros; se produce endurecimiento por deformación |
| Acero inoxidable 316L | Componentes para la industria naval, química y médica | Más difícil de mecanizar que el 304 |
| Acero inoxidable 17-4 PH | Ejes, pasadores, piezas sometidas a cargas elevadas | El tratamiento térmico supone un paso más y alarga el plazo de entrega |
El aluminio 6061 es el más utilizado para la mayoría de los trabajos y se anodiza de manera uniforme. Las barras extruidas se suministran habitualmente a ASTM B221, así que indica en la especificación la aleación y el estado de temple. Consulta nuestra mecanizado CNC de aluminio página con las opciones de existencias y acabados. Si estás dudando entre los dos tipos más comunes de acero austenítico, nuestra Comparación entre el acero inoxidable 304 y el 316 va más allá.
Cambiar el material de un plano sin revisar dicho plano es una de las causas más habituales de rechazo del primer artículo.
El aluminio se expande aproximadamente un 36% más por grado que el 304. Una pieza de aluminio de 150 mm que se calienta 5 °C al pasar de la máquina a la sala de inspección se expande unos 0,018 mm. La misma pieza de acero inoxidable se expande unos 0,013 mm. En una característica de ±0,01 mm, ese aumento puede agotar la mayor parte de la banda de tolerancia. Para trabajos con tolerancias ajustadas, indícalo en el plano: inspeccionar a 20 °C.
Los elementos de fijación de acero inoxidable en orificios roscados de acero inoxidable pueden sufrir «gripaje», lo que significa que las roscas se sueldan en frío y se atascan durante el montaje. Esto se evita utilizando elementos de fijación con recubrimiento antiadherente o de un grado mixto. El aluminio presenta el problema contrario: las roscas se desgastan cuando un tornillo entra y sale repetidamente, por lo que conviene especificar insertos de rosca helicoidal siempre que esto ocurra durante el uso o el mantenimiento.
El anodizado duro (Tipo III) suele formar una capa de unos 0,05 mm (0,002 pulgadas), y aproximadamente la mitad de esa capa sobresale de la superficie original. Los orificios, los ajustes a presión y las roscas deben enmascararse o mecanizarse previamente a la cota final. La pasivación prácticamente no elimina material, por lo que las dimensiones del acero inoxidable se mantienen prácticamente igual que tras el mecanizado.
Es habitual, y a menudo lo más sensato, crear un prototipo en aluminio 6061 y pasar luego al acero inoxidable para la producción. Las piezas de aluminio se fabrican más rápido y son más baratas, y las diferencias entre el aluminio y el acero inoxidable solo se aprecian más adelante, de formas que un prototipo puede ocultar.
Es útil tener claro qué es lo que demuestra ese prototipo. La geometría, el ajuste y la secuencia de montaje se transfieren bien. El peso, en cambio, no: la pieza de acero inoxidable pesa casi tres veces más. La rigidez tampoco, ya que la pieza de acero inoxidable es aproximadamente 2,8 veces más rígida, lo que altera las frecuencias naturales en los conjuntos móviles. El coste no se transfiere en absoluto. Las cavidades profundas y estrechas y las paredes delgadas que resultaban económicas en el 6061 pueden multiplicar el tiempo de ciclo en el 316L.
Nuestra postura es realizar al menos una iteración con el material de producción antes de dar el visto bueno al diseño, o bien solicitar una revisión de DFM en acero inoxidable antes de realizar el pedido del prototipo. Nuestra servicio de prototipado rápido puede presupuestar ambos materiales en paralelo a partir de un mismo plano.
¿Es más barato mecanizar el aluminio con CNC que el acero inoxidable? Por lo general, sí. Las barras de aluminio suelen ser más baratas, pero el factor que más influye en el coste del mecanizado CNC es el tiempo de máquina. El aluminio se mecaniza a velocidades y avances mucho más altos, con una mayor vida útil de la herramienta, por lo que una misma geometría requiere menos tiempo en la máquina. La diferencia se reduce en el caso de piezas torneadas sencillas de acero 303.
¿Se puede mecanizar el acero inoxidable con CNC con tolerancias estrictas? Sí. El acero inoxidable se adapta bien a tolerancias ajustadas porque es rígido y dimensionalmente estable. El mecanizado del acero inoxidable con tolerancias ajustadas depende del control del proceso. Unas herramientas afiladas, una carga de viruta constante y un buen refrigerante evitan el endurecimiento por deformación y la deformación térmica. Hay que contar con tiempos de ciclo más largos que con el aluminio para la misma tolerancia.
¿Se pueden utilizar piezas de aluminio y de acero inoxidable en el mismo conjunto? Sí, siempre que haya aislamiento. Cuando los dos metales entran en contacto y hay humedad, la corrosión galvánica ataca al aluminio. Se recomienda anodizar el aluminio o aplicarle un recubrimiento de conversión, y separar los metales con arandelas de nailon, sellador o elementos de fijación recubiertos. Los montajes en interiores en condiciones secas presentan un riesgo mucho menor.
¿Qué es mejor para las piezas de dispositivos médicos, el aluminio o el acero inoxidable? Para cualquier elemento que entre en contacto con los pacientes o se someta a esterilización en autoclave, el acero inoxidable suele ser la opción habitual, normalmente del tipo 316L o 17-4 PH. El aluminio es adecuado para carcasas, carros y accesorios que nunca se someten a esterilización. Los requisitos de biocompatibilidad dependen del dispositivo, por lo que debes confirmarlos con tu equipo de cumplimiento normativo.
¿Debería elegir acero inoxidable 304 o 316 para una pieza mecanizada? Elige el 304 para piezas de uso interior, para la industria alimentaria y de uso general, ya que es más económico y se mecaniza con mayor facilidad. Elige el 316 o el 316L cuando la pieza entre en contacto con agua de mar, sal de carretera, productos de limpieza clorados o fluidos corporales. Su contenido en molibdeno resiste la corrosión por picaduras que afecta al 304 en esos entornos.
Para la mayoría de las piezas destinadas a uso en interiores, en las que el peso es un factor importante o en las que el coste es determinante, el aluminio 6061-T6 es la mejor opción por defecto, ya que se mecaniza rápidamente, tiene un precio bajo y se acaba con facilidad. Cuando la pieza esté expuesta a cloruros, esterilización, calor prolongado o un desgaste por deslizamiento intenso, opte directamente por el acero inoxidable y, en la mayoría de esos casos, el 316L en lugar del 304.
En cualquier caso, la elección final entre el aluminio y el acero inoxidable para las piezas mecanizadas con CNC debe basarse en las condiciones de uso, y no en la propiedad que primero nos venga a la mente. Especifica en el plano el tipo exacto, el acabado y la temperatura de inspección.
Si quieres una segunda opinión, envía tu dibujo a Elite Mold Tech. Nuestros ingenieros revisan los materiales, las tolerancias y los acabados como parte de cada Servicio de mecanizado CNC «Desde prototipos únicos hasta series de producción».
Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Manténgase al día sobre el mecanizado CNC real, las tendencias del sector y las perspectivas de producción en Tuowei Precision, pero se instala para permitirle tomar mejores decisiones de producción.