Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
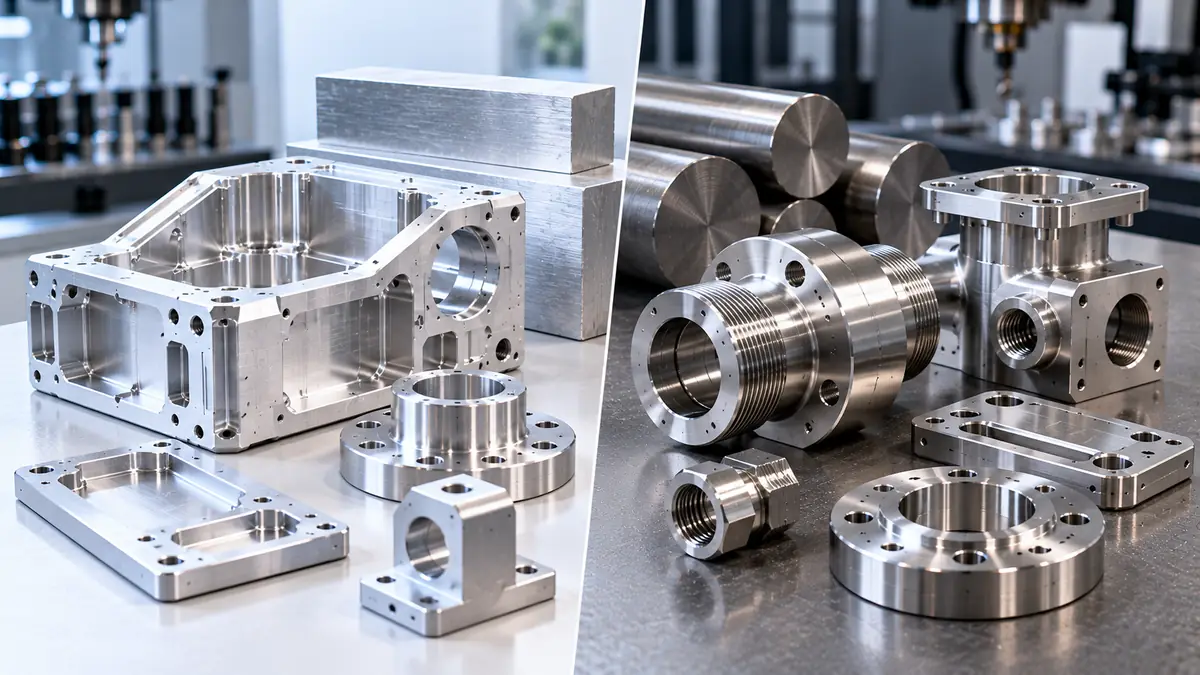
La plupart des décisions relatives au choix des matériaux pour les pièces usinées reposent sur un seul critère. Il s'agit généralement de la résistance à la corrosion ou du prix, et les autres aspects ne sont découverts qu'à la réception du premier lot. C'est ainsi qu'un support peut se retrouver trois fois plus lourd que nécessaire, ou qu'un boîtier destiné à l'extérieur commence à se piquer. Le choix entre l’aluminium et l’acier inoxydable pour les pièces usinées par CNC est une décision qui dépend de plusieurs variables, et il vaut mieux la trancher avant la validation du plan.
Réponse courte : Optez pour l'aluminium, généralement de type 6061-T6, lorsque le poids, le coût et les délais de livraison sont des critères déterminants pour la pièce et que celle-ci est destinée à une utilisation en intérieur ou dans des conditions modérées. Optez pour l'acier inoxydable, généralement de type 304 ou 316L, lorsque la pièce est exposée à des chlorures, à la stérilisation, à une chaleur prolongée, à l'usure par glissement ou à des charges élevées dans un espace restreint. L’aluminium s’usine plus rapidement et coûte moins cher. L’acier inoxydable résiste à des conditions d’utilisation plus rudes.
Ce guide compare ces deux options en fonction des caractéristiques qui modifient la pièce et le devis. Il aborde ensuite un aspect que la plupart des comparaisons négligent : l'impact du changement de matériau sur les tolérances, les filetages, la finition et le passage du prototype à la production.
Voici une comparaison entre l'aluminium et l'acier inoxydable sur la base des critères qui déterminent le plus souvent le choix d'une pièce usinée par CNC.
| Propriété | aluminium 6061-T6 | Acier inoxydable 304 (recuit) |
| Densité | 2,70 g/cm³ (0,098 lb/in³) | 8,00 g/cm³ (0,289 lb/in³) |
| Limite d'élasticité | 276 MPa (40 ksi), valeur typique | 205 MPa (30 ksi), au minimum |
| Résistance à la traction | 310 MPa (45 ksi), valeur typique | 515 MPa (75 ksi), au minimum |
| Module d'élasticité | 69 GPa (10 Msi) | 193 GPa (28 Msi) |
| Conductivité thermique | 167 W/m·K | 16,2 W/m·K |
| Dilatation thermique | 23,6 µm/m·°C | 17,3 µm/m·°C |
| Conductivité électrique | À propos du 43% IACS | à propos de 2,51 TP3T IACS |
| Usinabilité | Excellent | Juste ; le travail endurcit |
| Résistance à la corrosion | Convient à une utilisation en intérieur ; anodisé pour une utilisation intensive | Très bien ; 316L pour les chlorures |
| Coût par pièce | Inférieur | Plus élevé |
Il s'agit là de valeurs types issues des manuels pour ces états de matière. L'état de matière, la forme du produit et le fournisseur peuvent tous influencer ces chiffres ; veillez donc à vérifier les valeurs critiques en vous référant au certificat d'usine correspondant à votre matériau.
Tout dépend de quelle « force » vous parlez, et la réponse surprend souvent les gens.
La limite d'élasticité est la contrainte à laquelle une pièce commence à se déformer de manière permanente. À cet égard, l'acier 304 recuit présente en réalité une valeur inférieure à celle de l'alliage 6061-T6. L'inox prend l'avantage en termes de résistance à la traction maximale, de dureté et de résistance à l'usure. Il l'emporte également haut la main en matière de rigidité. Son module d'élasticité, c'est-à-dire sa résistance à la flexion sous charge, est environ 2,8 fois supérieur ; ainsi, une tôle en inox se déforme bien moins qu'une tôle en aluminium de même épaisseur. Lorsque la résistance brute est requise, l’alliage 17-4 PH à l’état H900 atteint une limite d’élasticité minimale d’environ 1 170 MPa (170 ksi).
L'avantage de l'aluminium réside dans sa résistance par unité de poids. L'alliage 7075-T6 atteint une résistance à la traction d'environ 572 MPa (83 ksi) pour une densité inférieure à 2,9 g/cm³, ce qui explique pourquoi on le retrouve dans les bras de robots, les châssis de drones et tout équipement motorisé devant faire accélérer une pièce.
Il y a un détail qui passe facilement inaperçu. Si l'on divise la rigidité par la densité, les deux matériaux se retrouvent pratiquement à égalité. Ainsi, en termes de “ rigidité et légèreté ”, l'aluminium et l'inox sont pratiquement à égalité. L'inox est avantageux lorsque la pièce doit rester rigide tout en respectant des dimensions fixes, tandis que l'aluminium est préférable lorsque la masse constitue une contrainte.
Oui, et de loin. C'est cette différence qui explique en grande partie l'écart de prix entre les pièces en aluminium et celles en acier inoxydable.
L'aluminium est tendre, se brise en petits copeaux et évacue la chaleur de l'arête de coupe environ dix fois plus vite que l'acier inoxydable. Les ateliers peuvent l'usiner à des vitesses de broche élevées et avec des avances importantes, tout en utilisant des outils qui durent longtemps. L'usinage de l'acier inoxydable est une tout autre affaire :
Les ateliers y répondent en utilisant des outils à revêtement en carbure à arête vive, en réduisant les vitesses de surface, en maintenant une charge de copeaux constante, en recourant à un liquide de refroidissement à haute pression et en utilisant des dispositifs de serrage rigides. Tout cela allonge la durée d'usinage. Dans la plupart des devis, la durée d'usinage influe bien davantage sur le coût de l'usinage CNC que le prix de la barre brute.
Il existe toutefois une exception qu'il convient de connaître. L'acier inoxydable 303 contient au moins 0,15% de soufre, ce qui favorise la formation de copeaux et le rend nettement plus facile à usiner que le 304. Il est courant, dans le cadre d'une production à grand volume, Tournage CNC des raccords et des arbres. En contrepartie, le 303 est difficile à souder et résiste moins bien aux chlorures que le 304. Pour un classement plus complet des métaux et des plastiques, consultez notre guide sur Matériaux d'usinage CNC classés par usinabilité.
<!– IN-CONTENT IMAGE: corrosion-anodized-vs-passivated.webp | ALT: Anodized 6061 aluminum part beside a passivated 316L stainless steel part after salt exposure –>
L'acier inoxydable résiste à la corrosion car il contient au moins 10,5% de chrome. Le chrome forme un mince film passif qui se régénère lorsqu'il est rayé. La nuance 304 convient à la plupart des applications en intérieur, dans le secteur alimentaire et en milieu atmosphérique. Les chlorures présents dans l'eau de mer, le sel de déneigement ou les produits chimiques de nettoyage provoquent des piqûres dans l'acier inoxydable 304 ; l'acier inoxydable 316 contient quant à lui 2 à 3% de molybdène pour y résister.
L'usinage peut entraîner l'incorporation de particules de fer provenant des outils dans la surface en acier inoxydable, ce qui provoque par la suite l'apparition de taches de rouille. La passivation selon ASTM A967/A967M élimine cette contamination et doit être indiquée sur le plan pour toute pièce en acier inoxydable destinée à un usage en milieu humide.
L'aluminium forme sa propre couche d'oxyde, ce qui est suffisant en intérieur. Pour une utilisation en extérieur, en milieu soumis à des lavages fréquents ou en milieu marin, il nécessite une anodisation ou un revêtement de conversion.
Il faut faire preuve de prudence lorsqu'on mélange les deux. Lorsque des pièces en aluminium et en acier inoxydable entrent en contact en présence d'humidité, c'est l'aluminium qui se corrode en premier. La norme de protection contre la corrosion de la NASA applicable au matériel de vol, NASA-STD-6012A, impose que les assemblages de métaux dissemblables comme celui-ci fassent l'objet d'une évaluation des risques de corrosion galvanique et soient protégés. Les solutions habituelles consistent à utiliser des rondelles en nylon, un produit d'étanchéité ou des éléments de fixation revêtus.
Sous l'effet de la chaleur, les alliages d'aluminium perdent une grande partie de leur résistance à des températures courantes pour l'acier inoxydable. Si une pièce est soumise à une chaleur intense pendant de longues périodes, il convient de se baser sur les données relatives aux températures élevées plutôt que sur celles à température ambiante. En matière de conductivité, le tableau est sans appel : pour les dissipateurs thermiques, les barres omnibus et les boîtiers anti-interférences électromagnétiques, l'aluminium est le choix le plus judicieux.
Choisir entre l'aluminium et l'acier inoxydable ne représente que la moitié de la décision. La simple mention “ acier inoxydable ” sur un plan incite l'atelier à choisir la nuance qui correspond à son stock ; il faut donc toujours préciser l'alliage et l'état.
| Grade | Idéal pour | À surveiller : |
| aluminium 6061-T6 | Supports, boîtiers, fixations, dissipateurs thermiques | Nécessite une finition adaptée aux environnements difficiles |
| Aluminium 7075-T6 | Éléments structurels légers et résistants à de fortes charges | Mauvaise soudabilité ; moins résistant à la corrosion que le 6061 |
| Acier inoxydable 303 | Pièces tournées et arbres en grande série | Peu adapté au soudage ; moins résistant aux chlorures que l'acier 304 |
| acier inoxydable 304 | Équipements alimentaires, enceintes diverses | Formation de piqûres en présence de chlorures ; durcissement par déformation |
| Acier inoxydable 316L | Pièces pour les secteurs maritime, chimique et médical | Plus difficile à usiner que le 304 |
| Acier inoxydable 17-4 PH | Arbres, goupilles, pièces soumises à de fortes contraintes | Le traitement thermique ajoute une étape et allonge les délais de production |
L'aluminium 6061 est le matériau par défaut pour la plupart des applications et s'anodise de manière homogène. Les barres extrudées sont généralement fournies à ASTM B221, veuillez donc citer la norme en précisant l'alliage et le traitement thermique. Consultez notre usinage CNC de l'aluminium page présentant les options de stock et de finition. Si vous hésitez entre les deux nuances austénitiques les plus courantes, notre Comparaison entre l'acier inoxydable 304 et l'acier inoxydable 316 va plus loin.
La modification du matériau sur un plan sans que celui-ci ait été revu constitue l'une des causes les plus fréquentes de rejet des premiers articles.
L'aluminium se dilate d'environ 36% de plus par degré que l'acier 304. Une pièce en aluminium de 150 mm qui se réchauffe de 5 °C entre la machine et la salle de contrôle s'allonge d'environ 0,018 mm. Une pièce identique en acier inoxydable s'allonge d'environ 0,013 mm. Sur une cote de ±0,01 mm, cet allongement peut épuiser la majeure partie de la bande de tolérance. Pour les pièces soumises à des tolérances serrées, précisez-le sur le plan : « contrôler à 20 °C ».
Les fixations en acier inoxydable insérées dans des trous taraudés en acier inoxydable peuvent provoquer un grippage, c'est-à-dire que les filets se soudent à froid et se bloquent lors du montage. Pour éviter ce phénomène, il convient d'utiliser des fixations revêtues d'un produit anti-grippage ou de choisir une combinaison de nuances de fixations. L'aluminium présente le problème inverse : les filetages s'usent lorsqu'une vis est vissée et dévissée à plusieurs reprises ; il convient donc de prévoir des inserts filetés hélicoïdaux partout où cela peut se produire en service ou lors de la maintenance.
L'anodisation dure (type III) génère généralement une épaisseur d'environ 0,05 mm (0,002 pouce), dont environ la moitié dépasse de la surface d'origine. Les alésages, les ajustements serrés et les filetages doivent être masqués ou usinés au préalable à la cote finale. La passivation n'enlève pratiquement pas de matière ; les dimensions de l'acier inoxydable restent donc pratiquement identiques à celles obtenues après usinage.
Il est courant, et souvent judicieux, de réaliser un prototype en aluminium 6061 avant de passer à l'acier inoxydable pour la production. Les pièces en aluminium sont plus rapides et moins coûteuses à fabriquer, et les différences entre l'aluminium et l'acier inoxydable n'apparaissent qu'ultérieurement, d'une manière que le prototype permet de masquer.
Il est utile de bien cerner ce que ce prototype permet de vérifier. La géométrie, l’ajustement et la séquence d’assemblage se transposent bien. Ce n’est pas le cas de la masse : la pièce en acier inoxydable pèse près de trois fois plus lourd. Il en va de même pour la rigidité, puisque la pièce en acier inoxydable est environ 2,8 fois plus rigide, ce qui modifie les fréquences propres des assemblages en mouvement. Le coût, lui, ne se transpose pas du tout. Les poches profondes et étroites ainsi que les parois minces, qui étaient peu coûteuses en 6061, peuvent multiplier le temps de cycle en 316L.
Notre politique consiste à réaliser au moins un cycle de production sur le matériau de série avant de valider la conception, ou à faire effectuer une analyse DFM sur de l’acier inoxydable avant de passer commande de prototypes. Notre service de prototypage rapide permet de comparer les deux matériaux côte à côte à partir d'un même dessin.
L'usinage CNC de l'aluminium est-il moins coûteux que celui de l'acier inoxydable ? En général, oui. Les barres d’aluminium sont généralement moins chères, mais le facteur qui pèse le plus lourd dans le coût de l’usinage CNC est le temps machine. L’aluminium permet d’atteindre des vitesses et des avances bien plus élevées, tout en prolongeant la durée de vie des outils ; ainsi, l’usinage d’une même géométrie prend moins de temps sur la machine. L’écart se réduit pour les pièces tournées simples en 303.
L'acier inoxydable peut-il être usiné par CNC selon des tolérances serrées ? Oui. L'acier inoxydable permet de respecter facilement des tolérances serrées, car il est rigide et présente une bonne stabilité dimensionnelle. L'usinage de l'acier inoxydable avec des tolérances serrées repose essentiellement sur le contrôle du processus. Des outils bien affûtés, une charge de copeaux constante et un bon liquide de refroidissement permettent d'éviter l'écrouissage et la déformation thermique. Il faut s'attendre à des temps de cycle plus longs que pour l'aluminium pour une tolérance équivalente.
Peut-on utiliser des pièces en aluminium et en acier inoxydable dans un même assemblage ? Oui, à condition d'assurer une isolation. Lorsque les deux métaux entrent en contact et qu'il y a de l'humidité, la corrosion galvanique attaque l'aluminium. Il convient d'anodiser l'aluminium ou de lui appliquer un revêtement de conversion, et de séparer les métaux à l'aide de rondelles en nylon, d'un produit d'étanchéité ou de fixations revêtues. Les assemblages réalisés en intérieur dans un environnement sec présentent un risque bien moindre.
Quel matériau est le plus adapté pour les composants des dispositifs médicaux : l'aluminium ou l'acier inoxydable ? Pour tout élément entrant en contact avec les patients ou soumis à une stérilisation en autoclave, l'acier inoxydable est généralement privilégié, le plus souvent de type 316L ou 17-4 PH. L'aluminium convient aux boîtiers, chariots et fixations qui ne sont jamais stérilisés. Les exigences en matière de biocompatibilité dépendent du dispositif ; veillez donc à les vérifier auprès de votre équipe chargée des affaires réglementaires.
Dois-je choisir de l'acier inoxydable 304 ou 316 pour une pièce usinée ? Optez pour l'acier 304 pour les pièces destinées à un usage intérieur, à l'industrie agroalimentaire et à usage général, car il est moins coûteux et légèrement plus facile à usiner. Optez pour le 316 ou le 316L lorsque la pièce est en contact avec l'eau de mer, le sel de déneigement, les nettoyants chlorés ou les fluides corporels. Sa teneur en molybdène lui confère une résistance à la corrosion par piqûres qui affecte le 304 dans ces environnements.
Pour la plupart des pièces destinées à un usage intérieur, où le poids est un critère déterminant ou lorsque le budget est un facteur clé, l'aluminium 6061-T6 constitue le meilleur choix par défaut, car il s'usine rapidement, son coût est faible et il se finit facilement. Lorsque la pièce est exposée à des chlorures, à la stérilisation, à une chaleur prolongée ou à une forte usure par glissement, optez directement pour l'acier inoxydable, et dans la plupart de ces cas, le 316L plutôt que le 304.
Quoi qu'il en soit, le choix final entre l'aluminium et l'acier inoxydable pour les pièces usinées par CNC doit dépendre des conditions d'utilisation, et non de la propriété qui vient spontanément à l'esprit. Précisez sur le plan la nuance exacte, la finition et la température de contrôle.
Si vous souhaitez obtenir un deuxième avis, envoyez votre dessin à Elite Mold Tech. Nos ingénieurs vérifient les matériaux, les tolérances et les finitions dans le cadre de chaque Service d'usinage CNC « … depuis les prototypes uniques jusqu’aux séries de production. ».
Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.