専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
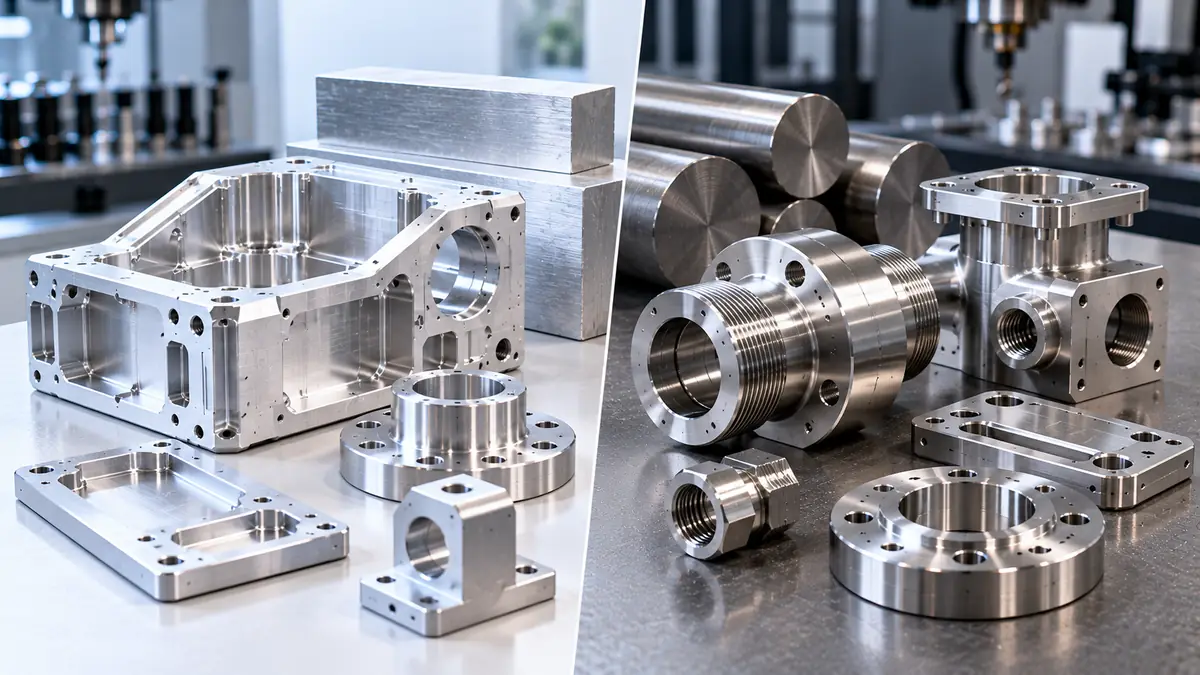
機械加工部品の材料選定は、たいてい1つの特性に基づいて行われます。通常、それは耐食性か価格のいずれかであり、その他の特性は最初のロットが納入されて初めて判明します。その結果、ブラケットが必要以上に3倍も重くなったり、屋外用筐体にピット腐食が生じたりすることになるのです。 CNC加工部品におけるアルミニウムとステンレス鋼の選択は、いくつかの変数が絡む判断であり、図面が確定する前に決定しておく価値があります。.
簡単な答え: 重量、コスト、リードタイムが重要な要素であり、かつ屋内や穏やかな環境で使用される部品には、アルミニウム(通常は6061-T6)を選択してください。塩化物、滅菌処理、持続的な熱、摺動摩耗、あるいは狭い空間での高荷重にさらされる部品には、ステンレス鋼(通常は304または316L)を選択してください。 アルミニウムは加工が速く、コストも安いです。ステンレスはより過酷な使用条件に耐えます。.
このガイドでは、部品や見積もりに影響を与える特性について、これら2つを比較します。さらに、多くの比較では触れられない点、すなわち、材料を変更することで公差、ねじ山、仕上げにどのような影響が生じるか、また試作から量産への移行について解説します。.
ここでは、CNC部品の選定において最も頻繁に決定要因となる数値について、アルミニウムとステンレス鋼を比較します。.
| プロパティ | 6061-T6アルミニウム | 304ステンレス(焼きなまし) |
| 密度 | 2.70 g/cm³ (0.098 lb/in³) | 8.00 g/cm³ (0.289 lb/in³) |
| 降伏強度 | 276 MPa (40 ksi)、標準値 | 205 MPa(30 ksi)、最低値 |
| 引張強度 | 310 MPa (45 ksi)、標準値 | 515 MPa(75 ksi)、最低値 |
| 弾性係数 | 69 GPa (10 Msi) | 193 GPa (28 Msi) |
| 熱伝導率 | 167 W/m·K | 16.2 W/m·K |
| 熱膨張 | 23.6 µm/m・°C | 17.3 µm/m・°C |
| 電気伝導度 | 43% IACSについて | 2.5% IACSについて |
| 加工性 | 素晴らしい | 公正;労働は人を鍛える |
| 耐食性 | 屋内での使用に適しています。過酷な使用環境では陽極酸化処理を施してください。 | 素晴らしいですね。塩化物には316Lが適しています。 |
| 部品単価 | 下へ | より高い |
これらは、これらの焼入れ状態における一般的なハンドブック値です。焼入れ状態、素材の形状、供給元によって数値は変動するため、ご使用の材料については、製造元の証明書と照らし合わせて重要値を確認してください。.
それはどの「強度」のことを指しているかによって異なりますが、その答えには多くの人が驚きます。.
降伏強度とは、部品が恒久的な変形を始め始める応力のことです。この点において、焼きなまし処理を施した304は、実際には6061-T6よりも低くなっています。 一方、ステンレスは引張強さ、硬度、耐摩耗性において優れています。また、剛性においても圧倒的に優れています。荷重下での曲げに対する抵抗を示す弾性係数は約2.8倍高いため、同じ厚さのステンレス板はアルミニウム板に比べてたわみがはるかに少なくなります。 純粋な強度が必要な場合、H900状態の17-4 PHは、約1,170 MPa(170 ksi)の最小降伏強度に達します。.
アルミニウムの利点は、単位重量あたりの強度にあります。7075-T6は、密度2.9 g/cm³未満でありながら、引張強度が約572 MPa(83 ksi)に達するため、ロボットアームやドローンのフレーム、そして部品を加速させる必要があるモーターを搭載したあらゆる製品に採用されています。.
見落としがちな点が一つあります。剛性を密度で割ると、2つの材料の値はほぼ同等になります。つまり、「剛性と軽量性」という点では、アルミニウムとステンレスはほぼ互角と言えます。固定されたサイズ内で剛性を維持しなければならない場合はステンレスが有利であり、質量が制約となる場合はアルミニウムが有利です。.
はい、かなりの差があります。その差こそが、アルミニウム製部品とステンレス製部品の価格差の大部分を説明しています。.
アルミニウムは柔らかく、短い削りくずとなり、ステンレスに比べて約10倍の速さで切削刃から熱を放散します。そのため、工場では、工具の寿命を損なうことなく、高い主軸回転数と大きな送り速度で加工を行うことができます。一方、ステンレス鋼の加工はまったく別の話です:
加工業者側は、鋭利な超硬コーティング、表面速度の低減、安定した切り込み量、高圧クーラント、そして堅牢な治具の採用といった対策をとっています。これらすべてが加工時間を増加させます。ほとんどの見積もりにおいて、CNC加工コストを左右する最大の要因は、棒材の価格よりもはるかに加工時間の方です。.
知っておくべき例外が1つあります。303ステンレスには少なくとも0.15%の硫黄が含まれており、これにより切りくずが割れやすくなり、304に比べて加工が著しく容易になります。大量生産では、 CNC旋盤加工 継手やシャフトなど。その代償として、303は溶接性が悪く、塩化物に対する耐性も304より劣ります。金属やプラスチックのより広範なランク付けについては、当社のガイドをご覧ください。 加工性に基づくCNC加工材料。.
<!– IN-CONTENT IMAGE: corrosion-anodized-vs-passivated.webp | ALT: Anodized 6061 aluminum part beside a passivated 316L stainless steel part after salt exposure –>
ステンレス鋼は、少なくとも10.5%のクロムを含んでいるため、腐食に強くなっています。クロムは薄い不動態皮膜を形成し、傷がついても自己修復します。304は、ほとんどの屋内用途、食品用途、および大気中での使用に適しています。 海水、道路用融雪剤、または洗浄用化学薬品に含まれる塩化物は、304に孔食を引き起こしますが、316ステンレス鋼には2~3%のモリブデンが添加されており、これに対抗しています。.
機械加工の際、工具に含まれる遊離鉄がステンレスの表面に付着することがあり、それが後に錆の斑点の原因となることがあります。パッシベーションは、 ASTM A967/A967M その汚染物質を除去するものであり、湿式環境で使用されるステンレス製部品については、図面にその旨を明記する必要があります。.
アルミニウムは自然に酸化皮膜を形成しますが、これは屋内での使用には十分です。屋外での使用、水洗いされる環境、あるいは海洋環境にさらされる場合には、陽極酸化処理または変換被膜処理が必要です。.
この2つを混ぜ合わせるには注意が必要です。. 湿気のある環境でアルミニウムとステンレス鋼の部品が接触すると、アルミニウムが優先的に腐食します。NASAの飛行用機器に関する腐食防止基準では、, NASA-STD-6012A, では、このような異種金属の組み合わせについて、ガルバニック腐食の評価を行い、適切な保護措置を講じることが求められています。一般的な対策としては、ナイロンワッシャー、シーラント、あるいはコーティングされた締結部品などが挙げられます。.
熱の影響に関しては、アルミニウム合金は、ステンレス鋼にとって通常の温度範囲において、その強度の大部分を失います。部品が長時間高温になる場合は、室温時のデータではなく、高温時のデータに基づいて設計してください。熱伝導率に関しては、表がすべてを物語っています。ヒートシンク、バスバー、EMIエンクロージャーには、アルミニウムが実用的な選択肢となります。.
アルミニウムとステンレス鋼のどちらにするかを決めるのは、決定の半分に過ぎません。図面に「ステンレス鋼」とだけ記載していると、加工業者は手持ちの在庫に合わせて適当なグレードを選んでしまう恐れがあるため、必ず合金種と状態を明記してください。.
| グレード | こんな方に最適 | ご注意ください |
| 6061-T6アルミニウム | ブラケット、ハウジング、固定具、ヒートシンク | 過酷な環境下での使用に耐える仕上げが必要 |
| 7075-T6アルミニウム | 軽量で高荷重に耐える構造部品 | 溶接性が悪い。6061よりも耐食性が低い。 |
| 303ステンレス | 大量生産された旋削加工による継手および軸 | 溶接には不向き。塩化物に対する耐食性は304よりも低い。 |
| 304ステンレス | 食品用機器、汎用エンクロージャー | 塩化物中にピットが生じる;加工硬化する |
| 316Lステンレス | 海洋、化学、医療用部品 | 304よりも加工に時間がかかる |
| 17-4 PHステンレス | 軸、ピン、高荷重部品 | 熱処理を行うと、工程が1つ増え、リードタイムも長くなります |
6061アルミニウムは、ほとんどの用途で標準的に使用されており、均一に陽極酸化処理されます。押出棒は通常、 ASTM B221, そのため、合金種と焼戻し状態を明記して仕様書を引用してください。当社の アルミニウムのCNC加工 在庫および仕上げのオプションについては、こちらのページをご覧ください。2つの一般的なオーステナイト系鋼種のうちどちらを選ぶか迷っている場合は、当社の 304と316のステンレス鋼の比較 さらに深く掘り下げています。.
図面を確認せずに図面上の材質を変更することは、初回検品で不合格となる最も一般的な原因の一つです。.
アルミニウムは、304よりも1度あたり約36%多く膨張します。機械から検査室までの間に5 °C温度が上昇した150 mmのアルミニウム製部品は、約0.018 mm膨張します。同じサイズのステンレス製部品の場合、膨張量は約0.013 mmとなります。 ±0.01 mmの公差を持つ形状の場合、この膨張により公差範囲の大部分が消費されてしまう可能性があります。公差が厳しい部品については、図面に「20 °Cで検査すること」と明記してください。.
ステンレス製のタップ穴にステンレス製の締結部品を使用すると、ガリングが発生することがあります。これは、組み立て時にねじ山が冷間溶着して固着してしまう現象です。これを防ぐには、固着防止剤を使用するか、コーティングされた締結部品、あるいは異なる材質の締結部品を組み合わせる必要があります。 アルミニウムでは逆の問題が生じます。ネジを繰り返し出し入れするとタップ加工されたねじ山が摩耗するため、使用中やメンテナンス時にそのような状況が発生する箇所には、必ずヘリカルねじインサートを指定してください。.
ハードアルマイト処理(タイプIII)では、通常約0.05 mm(0.002インチ)の皮膜が形成され、その約半分が元の表面から外側に向かって成長します。穴、圧入部、ねじ部については、マスキングを行うか、仕上げ加工前の寸法に加工しておく必要があります。 不動態化処理では材料の除去がほとんどないため、ステンレス鋼の寸法は基本的に加工時のまま維持されます。.
6061アルミニウムで試作を行い、量産段階でステンレスに切り替えるのは一般的な手法であり、多くの場合、合理的な選択です。アルミニウム製の部品は製造が迅速でコストも安いため、アルミニウムとステンレス鋼の違いは後になって初めて明らかになりますが、試作品段階ではそうした違いを隠すことができます。.
そのプロトタイプが何を証明しているのかを明確にしておくことが役立ちます。形状、嵌合、組み立て順序は問題なく引き継がれます。しかし、質量はそうではありません。ステンレス製の部品の重量は、ほぼ3倍にもなります。剛性も同様で、ステンレス製の部品は約2.8倍も剛性が高いため、可動アセンブリの固有振動数が変化してしまいます。 コスト面では、全く転用できません。6061では安価だった深くて狭いポケットや薄い肉厚は、316Lではサイクルタイムを数倍に延ばす原因となります。.
当社の方針としては、設計をリリースする前に量産用材料で少なくとも1回の試作を行うか、あるいは試作発注の前にステンレス材を用いたDFMレビューを受けることとしています。当社の ラピッドプロトタイピングサービス 1枚の図面から、両方の材料を並べて記載することができます。.
アルミニウムは、ステンレス鋼に比べてCNC加工のコストが安いのでしょうか? 通常はそうです。アルミニウムの棒材は一般的に安価ですが、CNC加工コストにおいてより大きな要因となるのは加工時間です。アルミニウムははるかに高い切削速度と送り速度で加工でき、工具寿命も長いため、同じ形状の部品でも加工にかかる時間が短くなります。ただし、303材の単純な旋削部品の場合、その差は縮まります。.
ステンレス鋼は、厳しい公差でCNC加工できますか? はい。ステンレス鋼は剛性が高く、寸法安定性に優れているため、厳しい公差を良好に維持できます。ステンレス鋼を厳しい公差で加工するには、工程管理が重要です。鋭利な切削工具、安定した切り込み量、適切な冷却液を使用することで、加工硬化や熱による歪みを防ぐことができます。同じ公差の場合、アルミニウムに比べてサイクルタイムが長くなることを想定しておく必要があります。.
アルミニウム製とステンレス製の部品を、同じアセンブリで使用することは可能ですか? はい、絶縁処理が必要です。2種類の金属が接触し、湿気が存在する場合、ガルバニック腐食によってアルミニウムが侵食されます。アルミニウムには陽極酸化処理または変換処理を施し、ナイロンワッシャー、シーラント、またはコーティングされた締結部品を用いて金属同士を分離してください。乾燥した屋内での組み立てであれば、リスクははるかに低くなります。.
医療機器の部品には、アルミニウムとステンレス鋼のどちらが適していますか? 患者に接触する部品やオートクレーブ滅菌を行う部品については、通常、ステンレス鋼が選ばれます。最も一般的なのは316Lまたは17-4 PHです。アルミニウムは、滅菌処理の対象とならない筐体、カート、固定具などに適しています。生体適合性の要件は機器によって異なるため、規制担当チームに確認してください。.
機械加工部品には、304と316のステンレス、どちらを選べばよいでしょうか? 屋内用、食品加工用、および汎用部品には304を選択してください。コストが安く、加工もやや容易です。 部品が海水、道路用融雪剤、塩素系洗浄剤、または体液に接触する場合は、316または316Lを選択してください。これらの環境下で304を侵食する孔食に対して、モリブデンの含有量により耐性を発揮します。.
屋内用、重量が重要な部品、あるいはコスト重視の部品のほとんどの場合、6061-T6アルミニウムが最適な標準材料となります。これは、加工が迅速で、見積もりが安く、仕上げも容易だからです。 部品が塩化物、滅菌処理、持続的な熱、あるいは激しい摺動摩耗にさらされる場合は、迷わずステンレス鋼を採用してください。また、そのようなケースのほとんどでは、304よりも316Lが適しています。.
いずれにせよ、CNC加工部品においてアルミニウムとステンレス鋼のどちらを採用するかの最終的な判断は、真っ先に思い浮かぶ特性ではなく、使用条件に基づいて行うべきです。図面には、正確な材質、表面仕上げ、および検査温度を明記してください。.
セカンドオピニオンをご希望の場合は、図面を以下の宛先までお送りください。 エリート・モールド・テック. 当社のエンジニアは、すべての工程において、材料、公差、仕上げを確認しています。 CNC加工サービス 引用:単体の試作品から量産まで。.
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.