هل تحتاج إلى حلول متخصصة في مجال التصنيع الآلي؟ فريقنا في Tuowei Precision جاهز لمساعدتك في تلبية جميع احتياجاتك التصنيعية. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو المرتقبة!
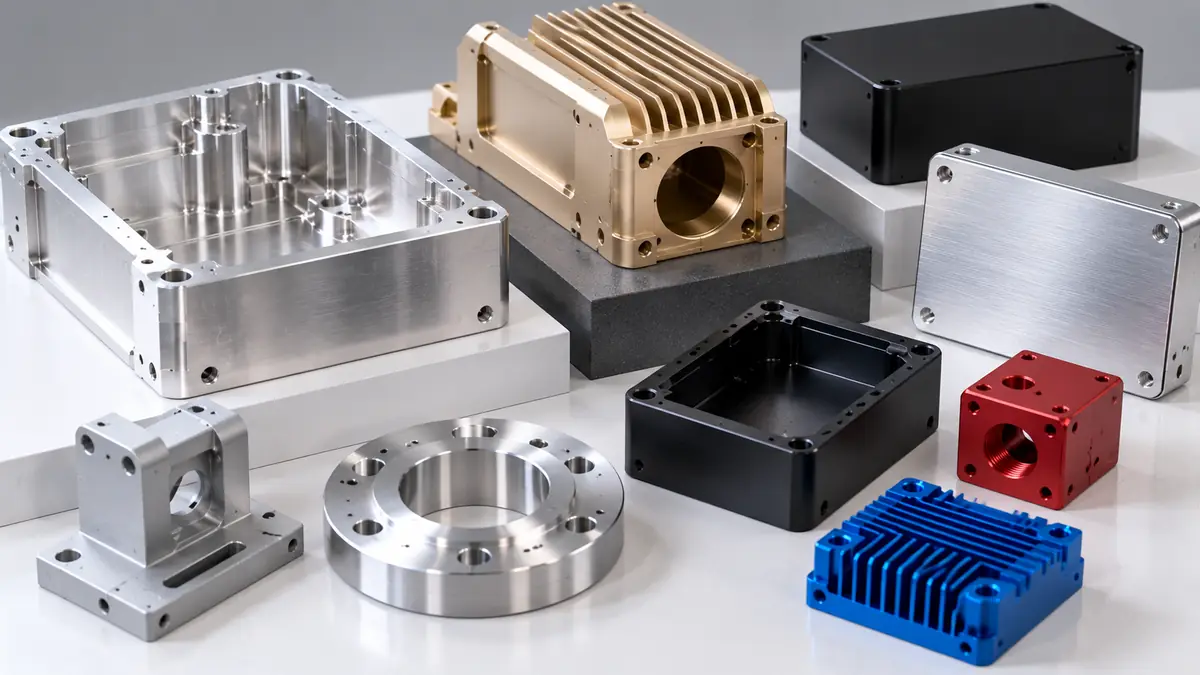
أكثر أنواع التشطيبات السطحية شيوعًا للألمنيوم المُشكَّل باستخدام الحاسب الآلي (CNC) هي: التشطيب كما هو بعد التشكيل، والسفع بالخرز، والطلاء الأنودي، وطلاء التحويل بالكرومات (الطبقة الكيميائية)، والطلاء بالمسحوق، والطلاء بالنيكل غير الكهربائي. ويؤدي كل منها وظيفة مختلفة. فالطلاء الأنودي يحمي القطعة ويضفي عليها لونًا، بينما يوفر الطلاء الكيميائي الحماية مع الحفاظ على التوصيل الكهربائي، ولا يغير السفع بالخرز سوى المظهر، أما الطلاء بالمسحوق والطلاء بالنيكل فيضيفان طبقات وظيفية أكثر سمكًا.
الإجابة المختصرة: بالنسبة لمعظم قطع الألمنيوم، يُعد الطلاء الأنودي من النوع الثاني أفضل تشطيب شامل: فهو يوفر حماية جيدة ضد التآكل، ويتوفر بعدة ألوان، ولا يتسبب إلا في تغير طفيف في الأبعاد. اختر الطلاء الكيميائي (Chem Film) عندما يتعين أن يظل السطح موصلاً للكهرباء، والطلاء الصلب من النوع الثالث لمقاومة التآكل، والطلاء بالمسحوق للحصول على طبقة واقية ملونة سميكة، والسفع بالخرز قبل الطلاء الأنودي للحصول على مظهر غير لامع متجانس.
يقارن هذا الدليل بين كل نوع من أنواع التشطيبات من حيث الحماية والمظهر والتوصيلية والتغير في الأبعاد والتكلفة، ثم يوضح كيفية اختيار أحدها وتحديد مواصفاته.
| الانتهاء | وظيفته | التأثير البعدي | هل هي موصلة للكهرباء؟ | انظر | التكلفة النسبية |
| كما تم تصنيعها | لم تُضف أي عناصر؛ تظهر آثار الأدوات | لا يوجد | نعم | معدني مع آثار أدوات | الأدنى |
| السفع بالخرز | ملمس متجانس غير لامع، يخفي آثار الأدوات | صغيرة جدًّا؛ حوافها غير حادة | نعم | ساتان موحد غير لامع | منخفضة |
| الفرشاة أو التلميع | اتجاه الحبيبات أو اللمعان | صغير جدًا | نعم | بمظهر ساتاني أو لامع | منخفض إلى متوسط |
| الأنودة من النوع الثاني | الحماية من التآكل، الألوان المصبوغة | نمو طفيف | لا (عازل) | شفاف أو ملون | متوسط |
| طلاء صلب من النوع الثالث | مقاومة التآكل والتلف | نمو أكبر | لا (عازل) | من الرمادي إلى البرونزي الداكن، أصباغ داكنة | أعلى |
| الطلاء الكيميائي (تحويل الكرومات) | الحماية من التآكل، قاعدة الطلاء | لا يكاد يُذكر | نعم (الفئة 3) | شفاف، ذهبي، أو متلألئ | منخفضة |
| الطلاء بالمسحوق | طبقة واقية سميكة ملونة | الأكثر سمكًا | لا (عازل) | أي لون، من غير اللامع إلى اللامع | متوسط |
| النيكل غير الكهربائي | طلاء معدني صلب وموحد | سمك موحد ومحدد | نعم | نيكل لامع إلى شبه لامع | أعلى |
تشرح الأقسام التالية كل خيار من خيارات تشطيب الألمنيوم هذه، بما في ذلك الاستثناءات.
هناك مصطلحان يتم الخلط بينهما. خشونة السطح هي النسيج الذي تتركه عملية التصنيع، ويُقاس عادةً بوحدة Ra، وهي متوسط ارتفاع القمم والوديان. تشطيب الأسطح هل يتم إجراء أي معالجة على القطعة بعد التصنيع: مثل السفع بالرمل، أو الطلاء، أو الطلاء المعدني؟.
وهي مترابطة عبر جميع أنواع التشطيبات السطحية للألمنيوم. فمعظم الطلاءات تتبع نسيج السطح الموجود تحتها، لذا فإن التشطيب المؤكسد الشفاف على سطح خشن يظل يبدو خشناً.
يبلغ معدل خشونة السطح القياسي لـ «تووي» بعد التشغيل حوالي 125 ميكرون Ra (3.2 ميكرومتر)، مع وجود علامات أدوات واضحة. وهذا يناسب معظم الأجزاء الوظيفية. ويمكن الحصول على أسطح أكثر نعومة من خلال إجراء دورات تشغيل إضافية، لكن ذلك يستغرق وقتًا إضافيًا، لذا لا تحدد هذه المواصفات إلا في الحالات التي يكون فيها السطح مخصصًا للإحكام أو الانزلاق أو سيكون مرئيًا.
أبسط خيارات تشطيب الألمنيوم لا تؤدي إلا إلى تغيير ملمس السطح.
كما تم تصنيعها يعني أن القطعة تُشحن بالصيغة التي خرجت بها من الآلة، بعد إزالة الحواف الخشنة. وهو الخيار الأرخص، ويحافظ على جميع الأبعاد تمامًا كما تم قطعها. لكن المقابل هو أن الألومنيوم العاري لا يشكل سوى طبقة رقيقة من الأكسيد الطبيعي، لذا فإنه يتعرض لظهور علامات ويفقد لمعانه عند المناولة، كما يتآكل في البيئات القاسية.
السفع بالخرز يتم خلال هذه العملية رش حبيبات زجاجية دقيقة على السطح لخلق ملمس ساتاني غير لامع متجانس. وهي تخفي آثار الأدوات والخدوش الصغيرة الناتجة عن المناولة، ولهذا السبب غالبًا ما يتم إجراؤها قبل عملية الأنودة على الأجزاء التجميلية. ولا توفر هذه العملية أي حماية بحد ذاتها. وقد تؤدي عملية السفع إلى تنعيم الحواف الحادة وتغيير ملامح دقيقة جدًّا بشكل طفيف، لذا يجب تغطية الأسطح المخصصة للختم والثقوب الدقيقة.
التنظيف بالفرشاة تنتج عروقًا مستقيمة وموجهة، وغالبًا ما تُستخدم في الألواح الظاهرة. التلميع ينتج سطحًا لامعًا وعاكسًا، لكنه يتطلب جهدًا كبيرًا في التنفيذ ويظهر عليه كل خدش يحدث لاحقًا. القفز البهلواني أو إن عملية التشطيب بالاهتزاز تعمل على تقريب الحواف وتنعيم العديد من القطع الصغيرة في آن واحد، على حساب انخفاض مستوى التحكم في الأسطح الفردية.
رأينا: بالنسبة لأي قطعة من الألومنيوم تتطلب تشطيبًا تجميليًّا، يجب تحديد استخدام عملية السفع بالخرز قبل عملية الأنودة. فهي عملية غير مكلفة وتزيل معظم التباينات التي تجعل القطع المُأنودة تبدو غير متجانسة من دفعة إلى أخرى.
تعمل عملية الأنودة على تحويل سطح الألومنيوم إلى طبقة صلبة من أكسيد الألومنيوم، تتشكل من المعدن نفسه بدلاً من أن تُطبق عليه من الخارج. وهي أكثر أنواع التشطيبات استخدامًا للألومنيوم المُشغَّل آليًّا.
المواصفة الأمريكية المعمول بها هي MIL-PRF-8625، وهي متاحة من خلال وزارة الدفاع الأمريكية قاعدة بيانات ASSIST. هناك نوعان مهمان بالنسبة لمعظم الأجزاء المُشكَّلة آليًّا:
تعمل عملية الأنودة على عزل السطح، لذا يجب تغطية نقاط التأريض. كما تؤثر السبيكة على اللون: فالسبيكة 6061 تعطي النتيجة الأكثر تناسقًا، في حين أن السبيكتين 7075 و2024 قد تبدوان أغمق أو أقل تناسقًا عند استخدام الأصباغ الشفافة والفاتحة.
طلاء التحويل بالكرومات، الذي يُعرف أيضًا باسم «Chem Film» أو بالاسم التجاري «Alodine»، هو طبقة رقيقة من التحويل الكيميائي تُطبق عن طريق غمر القطعة في محلول. وهو يوفر الحماية من التآكل، ويشكل قاعدة ممتازة للطلاء والطلاء التمهيدي، كما أنه — على عكس عملية الأكسدة — يحافظ على الموصلية الكهربائية للسطح.
في الولايات المتحدة، يتم تحديد ذلك بموجب المواصفة MIL-DTL-5541، التي تصنف الطلاءات حسب النوع والفئة:
أصبح نوع المادة أكثر أهمية مما كان عليه في السابق. ويُعد الكروم سداسي التكافؤ إحدى المواد التي يفرض الاتحاد الأوروبي قيودًا عليها توجيه RoHS, ، والتي تحدد الحد الأقصى بنسبة 0.1% من حيث الوزن في المواد المتجانسة المستخدمة في المعدات الكهربائية والإلكترونية. إذا كان منتجك يجب أن يتوافق مع معايير RoHS، فحدد معيار MIL-DTL-5541 من النوع الثاني. تتغير القواعد والاستثناءات باستمرار، لذا تأكد من المتطلبات الحالية للسوق الذي تستهدفه قبل طرح المنتج.
غالبًا ما يكون لون الطلاء من النوع الأول ذهبيًا أو متلألئًا. أما الطلاء من النوع الثاني، فيكون عادةً شفافًا أو أزرق فاتحًا، مما يفاجئ المشترين الذين يتوقعون المظهر الذهبي التقليدي. والطلاء رقيق جدًّا، لذا فإن تأثيره على الأبعاد ضئيل للغاية، لكنه أيضًا أكثر ليونة وأقل مقاومة للتآكل مقارنةً بعملية الأكسدة.
تقدم شركة «تووي» طلاء تحويل الكرومات على الأجزاء المصنوعة من الألومنيوم.
تتم عملية الطلاء بالمسحوق عن طريق رش مسحوق بوليمر جاف كهربائيًا، ثم معالجته في فرن لتحويله إلى طبقة ملونة متصلة. وهو مادة متينة، ومتوفر بأي لون تقريبًا، ومناسب للأجزاء المعرضة للعوامل الجوية أو للاستخدام المتكرر.
كما أنه أكثر طلاءات الألومنيوم الشائعة سمكًا، مما يجعله خيارًا غير مناسب للملامح ذات التفاوتات الدقيقة. وعادةً ما يتم تغطية الخيوط، والثقوب، وأوجه التوصيل، ونقاط التأريض. وتكون الطبقة الطلاءية أرق على الحواف الحادة، لذا فإن نصف قطر الحواف الصغير يساعد على إطالة عمر الطلاء. على الألومنيوم، يعمل طلاء التحويل أو أي معالجة مسبقة أخرى تحت مسحوق الطلاء على تحسين الالتصاق ومقاومة التآكل.
وتخضع الطلاءات الرطبة لقواعد مماثلة. ولتحقيق مطابقة دقيقة للألوان بين الأجزاء المختلفة، يجب تحديد معيار لوني مثل رقم RAL، والموافقة على عينة قبل بدء الإنتاج.
يتم في عملية الطلاء بالنيكل غير الكهربائي ترسيب سبيكة من النيكل والفوسفور كيميائيًا، دون استخدام تيار كهربائي، مما يضمن الحصول على سماكة متجانسة للغاية حتى داخل الثقوب وعلى الأشكال المعقدة. وتضفي هذه العملية الصلابة ومقاومة التآكل وقابلية اللحام، كما تحافظ على الموصلية الكهربائية للسطح.
ASTM B733 يصنف النيكل غير الكهربائي حسب محتواه من الفوسفور:
| نطاق الفوسفور | الخصائص الرئيسية |
| السفلي (1 إلى 3% P) | ميكروبلوري؛ يُستخدم في الحالات التي تكون فيها قابلية اللحام والتوصيل الكهربائي عاملين مهمين |
| منخفض (2 إلى 4% P) | صلابة عالية بعد الطلاء (620 إلى 750 HK100) لمقاومة التآكل |
| متوسط (من 5 إلى 9% P) | الخيار العام لمقاومة التآكل والتلف الناتج عن الاستخدام |
| مرتفع (فوق 10% P) | أفضل مقاومة لرذاذ الملح والأحماض؛ غير مغناطيسي عند درجة حرارة تزيد عن 11.2% P |
يتطلب طلاء الألومنيوم معالجة مسبقة خاصة، وعادةً ما تكون خطوة «الزنكات»، لضمان التصاق النيكل. ويؤدي ذلك إلى زيادة المخاطر والتكاليف المرتبطة بالعملية، لذا يُختار النيكل غير الكهربائي عندما تكون هناك حاجة إلى خصائصه المحددة، وليس كطلاء سطحي عام للألومنيوم. أما الطلاءات الأخرى التي تُطبق بالطلاء الكهربائي، مثل القصدير أو الفضة المستخدمة في الوصلات الكهربائية، فهي ممكنة على الألومنيوم ولكنها أقل شيوعًا.
عادةً ما تشمل قوائم التشطيبات الخاصة بالموردين جميع المعادن التي يقومون بتصنيعها، لذا فإن بعض الخيارات لا تنطبق ببساطة على الألومنيوم:
تشمل قائمة التشطيبات التي تقدمها شركة «تووي» الأكسيد الأسود والتلميع الكهربائي للأجزاء الفولاذية والمصنوعة من الفولاذ المقاوم للصدأ. أما بالنسبة للأجزاء المصنوعة من الألومنيوم، فيمكنك الاختيار من بين تشطيبات الألومنيوم المُشغَّلة آليًّا الواردة في جدول المقارنة أعلاه.
وهنا يكمن تأثير تشطيب قطع الألومنيوم على عملية التصنيع. تنص المواصفة MIL-PRF-8625 على أن كل سطح مطلي بالأنودة يزداد سمكه بنحو نصف سماكة الطلاء. بالنسبة للطلاء من النوع الثالث بسماكة اسمية تبلغ 0.002 بوصة، فإن ذلك يعادل حوالي 0.001 بوصة لكل سطح، أو حوالي 0.002 بوصة على القطر: فتتقلص الثقوب، ويزداد قطر الأعمدة، وتشتد الخيوط.
| الانتهاء | إرشادات التخطيط |
| كما تم تصنيعها | لا تغيير |
| السفع بالخرز | لا تكاد تُذكر، لكن القناع يغطي الوجه والفتحات بدقة |
| فيلم كيميائي | لا يُعتبر ذو أهمية بالنسبة لمعظم التفاوتات المسموح بها |
| الأنودة من النوع الثاني | صغيرة الحجم؛ تحقق من دقة الخيوط والتوافق الدقيق |
| الأنودة من النوع الثالث | حوالي نصف سماكة الطلاء لكل سطح؛ يجب أخذ ذلك في الاعتبار عند المعالجة الآلية |
| النيكل غير الكهربائي | موحدة ومحددة؛ حجم الآلة أصغر من المطلوب بسبب سماكة الطلاء |
| الطلاء بالمسحوق | الأكثر سمكًا؛ إخفاء جميع المقاسات والسنون وأوجه الإسناد |
قاعدة عملية تنطبق على جميع تشطيبات الألمنيوم المُشكَّلة آليًّا: ضع ملاحظة على الرسم توضح ما إذا كانت الأبعاد سارية قبل التشطيب أم بعده. فهذه الملاحظة البسيطة تزيل معظم الخلافات المتعلقة بالأجزاء المطلية.
تعد الموصلية أحد المتطلبات التي غالبًا ما يتم تجاهلها عند اختيار التشطيبات السطحية للألمنيوم. فهناك العديد من قطع الألمنيوم التي تحتاج إلى توصيل التيار الكهربائي، مثل: أجزاء التأريض في الهياكل، والحاويات المحمية من التداخل الكهرومغناطيسي (EMI)، وحوامل الموصلات. ويُعتبر كل من الطلاء الأنودي والطلاء بالمسحوق من العوامل العازلة، لذا لا يمكن استخدامهما على الأسطح الملامسة دون تغطية تلك الأسطح.
الحلول المعتادة:
بالنسبة لـ الإلكترونيات الاستهلاكية في حالة العلب، يُعد النهج الثاني هو الأكثر شيوعًا: طلاء مؤكسد لتحسين المظهر وتوفير الحماية، مع وجود وسادات موصلة صغيرة للتأريض.
غالبًا ما تكون تشطيبات الألومنيوم مكونة من طبقات:
كل خطوة إضافية تزيد من عمليات المناولة ومدة التنفيذ، وتحتاج كل خطوة إلى تعليمات واضحة بشأن التغطية على الرسم.
| إذا كان القطعة تحتاج إلى | اختر | الملاحظات |
| الحماية العامة من التآكل واللون | الأنودة من النوع الثاني | القيمة الافتراضية لمعظم الأجزاء |
| لمسة نهائية متساوية ومظهر جمالي | التنظيف بالخرز بالإضافة إلى الطلاء الأنودي من النوع الثاني | يخفي آثار الأدوات |
| مقاومة التآكل على الأسطح المنزلقة | الأنودة الصلبة من النوع الثالث | خطة للتوسع من حيث الحجم |
| الموصلية الكهربائية | طبقة كيمية من الفئة 3 أو نيكل غير كهربائي | يعمل الطلاء الأنودي على العزل |
| التوافق مع معايير RoHS باستخدام طبقة كيميائية | MIL-DTL-5541 النوع الثاني | يحتوي النوع الأول على الكروم سداسي التكافؤ |
| طلاء خارجي متين وملون | الطلاء بالمسحوق بعد المعالجة المسبقة | مقاس القناع والخيوط |
| الصلابة وقابلية اللحام | النيكل غير الكهربائي | ارتفاع التكلفة ومخاطر العملية |
| أقل تكلفة للأجزاء الداخلية | كما تم تصنيعها | لم تتم إضافة أي حماية |
موقفنا: عندما لا توجد متطلبات خاصة لأي قطعة، يُفضل اختيار عملية الأكسدة من النوع الثاني بدلاً من الطلاء بالمسحوق للألومنيوم المُشغَّل آليًّا. فهي تضيف سماكة أقل بكثير، وتحافظ على تفاوتات أضيق، ولا تتشقق كما تفعل الطبقة السميكة من البوليمر.
بالنسبة لـ مكونات الطيران والفضاء, ، غالبًا ما يتم تحديد نوع التشطيب وفقًا لمواصفات العميل، لذا يرجى التأكد من النوع والدرجة والإصدار بدقة قبل تقديم عرض الأسعار.
تُجرى معظم عمليات تشطيب أسطح الألومنيوم على شكل عمليات دفعية. حيث تُوضع القطع على الرفوف وتُعالج وتُفحص على شكل دفعات، لذا فإن عملية التشطيب تضيف وقت انتظار خاص بها إلى وقت المعالجة الآلية، كما أن كل عملية تشطيب إضافية في المجموعة تضيف وقت انتظار آخر. ونظرًا لتطبيق رسوم الدفعة، فإن تكلفة عملية الأكسدة للعدد القليل من النماذج الأولية قد تقترب من تكلفة دفعة أكبر حجمًا.
عادةً ما يكون التغطية بالماسك هي العامل الأكثر تأثيرًا. فسدّ الفتحات وتغطية الأسطح بالشريط اللاصق عمل يدوي يتم تحديد سعره حسب كل ميزة، لذا فإن إنهاء قطعة تحتوي على العديد من المناطق المغطاة بالماسك قد يكلف أكثر من إنهاء قطعة أبسط ذات طبقة طلاء أكثر سمكًا. ويؤدي تجميع القطع التي تشترك في نفس نوع التشطيب في دفعة واحدة، وتشطيب قطع الألومنيوم بنفس اللون معًا، إلى تقليل كل من التكلفة وتباين الألوان.
إن الإشارة الكاملة إلى أي من خيارات تشطيب الألومنيوم هذه تزيل الحاجة إلى التخمين:
تقدم شركة «تووي» عروض أسعار متكاملة لأعمال التصنيع والتشطيب من خلال خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي, ، وبالتالي يمكن التخطيط لعمليات إخفاء الحواف وبدلات الأبعاد قبل القطع الأول.
يتم حل معظم هذه المشكلات من خلال ملاحظة رسمية أفضل، وليس من خلال عملية أفضل. إن خدمات الطحن باستخدام الحاسب الآلي (CNC) يقوم الفريق بمراجعة تفاصيل التشطيبات جنبًا إلى جنب مع عمليات التصنيع، بحيث تظهر المشكلات في مرحلة تقديم عرض الأسعار.
يبدأ الاختيار بين أنواع التشطيبات السطحية للألمنيوم المُشكَّل باستخدام الحاسب الآلي (CNC) بالغرض من القطعة: الحماية، أو التوصيلية، أو مقاومة التآكل، أو المظهر، أو التكلفة. ويغطي الطلاء الأنودي من النوع الثاني معظم الاحتياجات، بينما يغطي الطلاء الكيميائي (Chem Film) التوصيلية، ويغطي الطلاء الصلب (Hardcoat) مقاومة التآكل، أما السفع بالخرز فيضمن توحيد مظهر القطع التجميلية.
أرسل رسوماتك ومتطلبات التشطيب إلى دقة تووي, ، وسيقوم مهندسونا بتأكيد نوع التشطيب، وعمليات التغطية، وهامش الأبعاد في عرض الأسعار المقدم لكم. للاطلاع على عملية التصنيع الكاملة، يرجى الرجوع إلى دليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي (CNC).
س: ما هو أفضل نوع من التشطيب السطحي لقطع الألمنيوم المصنعة بتقنية CNC؟
ج: في معظم الحالات، يُعد الطلاء الأنودي من النوع الثاني الخيار الأفضل من جميع النواحي: فهو يوفر حماية جيدة ضد التآكل، ويتوفر بعدة ألوان، ولا يتسبب إلا في تغير طفيف في الأبعاد. استخدم الطلاء الكيميائي (Chem Film) عندما يتطلب الأمر أن يكون السطح موصلاً للكهرباء، والطلاء الصلب من النوع الثالث لمقاومة التآكل، كما يُنصح باستخدام عملية السفع بالخرز قبل الطلاء الأنودي عندما يكون المظهر مهمًا.
س: ما الفرق بين عملية الأكسدة والطبقة الكيميائية؟
ج: ينتج عن عملية الأنودة طبقة أكسيد أكثر سمكًا وصلابة تعمل على عزل السطح ويمكن صبغها. أما الطبقة الكيميائية (Chem film) فهي طبقة تحويل كيميائية أرق بكثير تحمي من التآكل، وتشكل قاعدة جيدة للطلاء، وتحتفظ بخصائصها الموصلة للكهرباء، لكنها أكثر ليونة وأقل مقاومة للتآكل مقارنةً بعملية الأنودة.
س: إلى أي مدى يؤثر عملية الأنودة على أبعاد القطعة؟
ج: تنص المواصفة MIL-PRF-8625 على أن كل سطح مطلي يزداد حجمه بمقدار يبلغ حوالي نصف سماكة الطلاء. وبالنسبة للطلاء الصلب من النوع الثالث بسماكة اسمية تبلغ 0.002 بوصة، فإن ذلك يمثل حوالي 0.001 بوصة لكل سطح. أما النوع الثاني فيؤدي إلى تغير أقل في الأبعاد، لكن الخيوط الدقيقة والتركيبات الدقيقة لا تزال تحتاج إلى الفحص أو التغطية.
س: هل يؤدي السفع بالخرز إلى تغيير الأبعاد؟
ج: بشكل طفيف فقط. فهو يمنح سطحًا غير لامع ويمكن أن يخفف من حدة الحواف، لكنه لا يضيف طبقة طلاء. ولا يزال من الضروري تغطية الثقوب الدقيقة وأسطح الإحكام والملامح الدقيقة، كما يجب الإشارة إلى عملية السفع بالخرز في الرسم الهندسي عندما تكون مطلوبة قبل عملية الأنودة.
س: هل يتوافق منتج «ألودين» مع معايير RoHS؟
ج: هذا يعتمد على النوع. تحتوي الطبقة الكيميائية MIL-DTL-5541 من النوع الأول على الكروم سداسي التكافؤ، الذي يحدد توجيه RoHS الصادر عن الاتحاد الأوروبي نسبته بـ 0.1% من حيث الوزن في المواد المتجانسة. أما الطبقة الكيميائية من النوع الثاني فلا تحتوي على الكروم سداسي التكافؤ، وهي الخيار المعتاد للمنتجات المتوافقة مع توجيهات RoHS.

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.