¿Necesitas soluciones de mecanizado especializadas? El equipo de Tuowei Precision está a tu disposición para ayudarte con todas tus necesidades de fabricación. ¡Ponte en contacto con nosotros hoy mismo para solicitar un presupuesto para tus proyectos actuales o futuros!
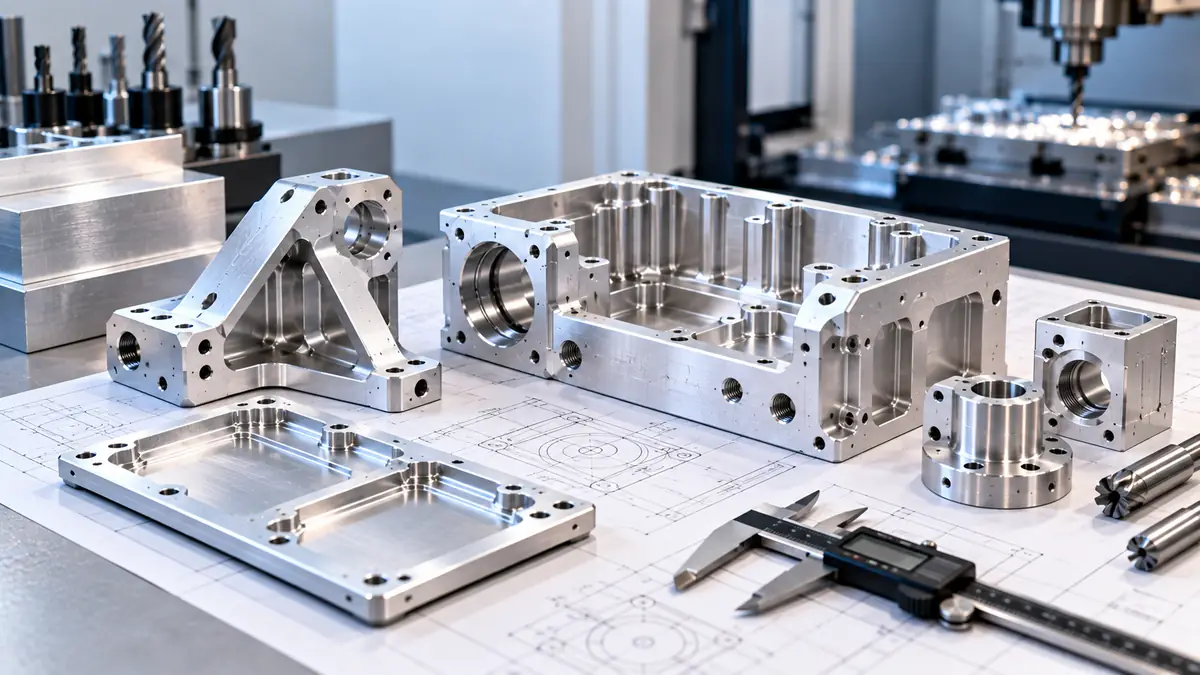
Para diseñar piezas de aluminio destinadas al mecanizado CNC, adapta cada elemento a la herramienta de corte que se va a utilizar para su fabricación. Dale a las esquinas internas un radio que pueda alcanzar una fresa estándar, mantén los huecos lo suficientemente poco profundos como para que quepa una herramienta rígida y haz las paredes lo suficientemente gruesas como para que no se produzcan vibraciones. Utiliza tamaños estándar para los orificios y las roscas, y aplica tolerancias estrictas solo a los elementos que las necesiten.
Respuesta breve: Un buen diseño para la fabricación (DFM) del aluminio implica utilizar tamaños de herramientas estándar, radios internos generosos, profundidades de cavidad moderadas, paredes dimensionadas en función de su altura, orificios y roscas estándar, y el menor número posible de configuraciones. Aplica tolerancias generales, como la norma ISO 2768-m, a la mayoría de las dimensiones; reserva los límites estrechos únicamente para los ajustes; y prevé holguras para cualquier superficie anodizada.
Las directrices que figuran a continuación explican el motivo por el que existe cada norma, ya que, una vez que sabes por qué existe una norma, puedes valorar cuándo es seguro saltársela.
El diseño para la fabricabilidad, o DFM, consiste en diseñar una pieza de tal forma que pueda fabricarse de manera fiable y a un coste razonable sin perder ninguna de sus funciones. En una pieza mecanizada con CNC, casi todos los costes se deben a tres factores: el tiempo de funcionamiento del husillo, el número de veces que hay que volver a sujetar la pieza y el nivel de inspección que exige el plano.
El aluminio facilita el diseño para la fabricabilidad en un aspecto, pero lo complica en otros dos. Se corta rápidamente. Eso hace que una pieza de aluminio bien diseñada resulte económica de fabricar. Sin embargo, es blando y puede deformar las herramientas cuando las características de la pieza obligan a realizar cortes lentos y ligeros. Además, presenta tensiones residuales derivadas del laminado y del tratamiento térmico, por lo que las piezas delgadas o de una sola cara pueden deformarse tras salir de la máquina.
La mayoría de los problemas de DFM relacionados con el aluminio se resuelven en CAD, mucho antes de que se reciba el presupuesto. Una característica cuyo modelado lleva diez segundos puede añadir varios minutos a cada ciclo durante toda la vida útil de la pieza.
| Característica | Directrices de diseño | Por qué es importante |
| Esquinas interiores | Radio ligeramente mayor que el de una fresa de extremo estándar | Una herramienta giratoria no puede cortar una esquina interior pronunciada |
| Profundidad del hueco | Limítate a unos pocos diámetros de fresa; realiza cavidades profundas por pasos | La deflexión de la herramienta aumenta considerablemente con la longitud de saliente. |
| Paredes y suelos | Adapta el grosor a la altura de la pared; añade refuerzos a las paredes altas | Las paredes delgadas vibran y se mueven cuando se libera la tensión. |
| Agujeros | Tamaños estándar de brocas; agujeros pasantes siempre que sea posible | Herramientas disponibles en stock, mejor evacuación de virutas, sin necesidad de herramientas especiales |
| Hilos | Tamaños estándar UNC, UNF o métricos; solo con la profundidad necesaria | Las roscas profundas aumentan la duración del ciclo y el riesgo de rotura del macho de roscar |
| Configuraciones | Coloca los rasgos en el menor número posible de caras | Cada nueva sujeción aumenta el tiempo y el error de posición |
| Socava | Evítalo o utiliza una fresa estándar para ranuras en T o para cola de milano | Las fresas especiales son lentas y frágiles |
| Tolerancias | ISO 2768-m o nota general similar; límites estrictos únicamente en cuanto a los ajustes | Las tolerancias estrictas ralentizan el corte y aumentan el tiempo dedicado a la inspección |
| Acabado de la superficie | Tal y como se ha mecanizado, a menos que la función requiera un acabado más fino | Los acabados más finos requieren pasadas adicionales |
| Bordes | Una nota general sobre la rotura de cantos (ISO 13715) | Evita las rebabas afiladas y las discusiones durante la inspección |
| Características del anodizado | Tener en cuenta el crecimiento del recubrimiento en los orificios, los ajustes y las roscas | Los recubrimientos modifican las dimensiones |
Considera esta tabla como una lista de preguntas que debes plantearte sobre cada característica, no como un conjunto de cifras fijas. En las secciones siguientes se explican los motivos y las limitaciones.
Busca «CNC normas de diseño» y encontrarás una guía que recomienda cavidades de hasta 3 veces el diámetro de la herramienta, otra que recomienda 4 veces y otra, 6. Los valores mínimos de espesor de pared también varían. Ninguna de ellas está equivocada. Cada una refleja lo que un taller concreto puede hacer con sus propias máquinas y herramientas.
Las leyes físicas subyacentes son las mismas en todas partes, y eso explica por qué las cifras son similares, pero no idénticas.
Salida de la herramienta. Una fresa se comporta como una viga en voladizo. Su flexión, sometida a la misma fuerza de corte, aumenta proporcionalmente al cubo de su longitud. Si se duplica la profundidad de corte, la punta se dobla ocho veces más, por lo que en el taller hay que cortar con menos profundidad y más despacio para mantener las dimensiones.
Diámetro de la herramienta. La rigidez de una herramienta depende de la cuarta potencia del diámetro. Si se reduce el diámetro a la mitad, la herramienta se vuelve dieciséis veces más flexible. Si se combinan ambos factores —una herramienta con la mitad de ancho y el doble de largo—, la rigidez se reduce en un factor de 128.
Espesor de la pared. Una pared delgada se dobla como una placa o una viga, y su rigidez a la flexión varía proporcionalmente al cubo del espesor. Una pared de 1 mm tiene una rigidez ocho veces menor que una pared de 2 mm de la misma altura, razón por la cual las paredes delgadas vibran y dejan acabados de mala calidad.
Nuestra opinión: utiliza las cifras publicadas sobre el diseño para la fabricación (DFM) del aluminio como punto de partida y, a continuación, consulta cada detalle profundo o delgado con el taller que se encargará de su fabricación. Una pregunta de dos minutos durante la fase de diseño cuesta mucho menos que una trayectoria de herramienta lenta y frágil que se repita en cada pieza.
La elección del material marca las pautas para todas las demás decisiones en el diseño de piezas de aluminio. Para la mayoría de las piezas de aluminio mecanizadas, el 6061-T6 es la opción predeterminada: se mecaniza con facilidad, se anodiza sin problemas y es más económico que los grados de alta resistencia.
El tamaño del material en bruto es tan importante como la aleación. Una pieza que queda con un grosor final de 25 mm a menudo se puede cortar a partir de una chapa estándar de 1 pulgada (25,4 mm) con una pasada ligera de desbaste. Si el grosor es de 26 mm, el taller tiene que comprar una chapa más gruesa y mecanizar el exceso. Comprueba el tamaño estándar de barra o chapa más cercano antes de fijar las dimensiones máximas.
Una fresa giratoria siempre deja en una esquina vertical interna un radio igual, como mínimo, a su propio radio. Una fresa de 6 mm no puede cortar una esquina con un radio inferior a 3 mm; una fresa de 1/4 de pulgada no puede bajar de 0,125 pulgadas.
Diseña el radio de la esquina interna ligeramente mayor que el radio de una herramienta estándar. Una esquina de 3,5 mm permite que una herramienta de 6 mm recorra la esquina describiendo un arco. Una esquina que coincida exactamente con el radio de la herramienta obliga a esta a rodear toda la esquina de una sola vez, lo que aumenta la carga de corte y, a menudo, deja marcas de vibración.
Los diámetros estándar de las fresas de extremo siguen series habituales: 3, 4, 6, 8, 10 y 12 mm en el sistema métrico, y 1/8, 3/16, 1/4, 3/8 y 1/2 pulgadas en el sistema imperial. Elegir radios de esquina que se adapten a estos tamaños permite al taller mantener las herramientas en stock, lo que supone una de las soluciones más sencillas para facilitar la fabricación.
Dos detalles relacionados:
La consecuencia más costosa de este error es un hueco de grandes dimensiones con esquinas internas de 0,5 mm. El taller tiene que acabar todo el hueco con una herramienta diminuta y flexible, lo que multiplica el tiempo de ciclo.
La profundidad del hueco depende, en realidad, de la herramienta que debe llegar hasta el fondo. Como muestran las cifras de saliente anteriores, un hueco profundo con radios de esquina pequeños obliga a utilizar una herramienta larga y delgada, la peor combinación en cuanto a rigidez.
Consejos prácticos para que las cavidades sean mecanizables al diseñar piezas de aluminio:
Cuando no es posible evitar una pieza profunda y estrecha, el taller puede utilizar herramientas de largo alcance o de vástago reducido, o bien recurrir al electroerosionado por hilo. Ambas opciones funcionan, pero ambas suponen un mayor coste por pieza, por lo que conviene reservarlas para aquellas piezas que realmente requieran esa profundidad.
Las paredes delgadas son una de las causas más habituales por las que una pieza de aluminio resulta cara o no cumple con las tolerancias. Dado que la rigidez varía proporcionalmente al cubo del espesor, una pared alta y delgada se desvía alejándose de la fresa, vibra al pasar la herramienta y vuelve a su posición original tras el corte.
En el diseño de piezas de aluminio, hay que ajustar el espesor de la pared a la altura de la misma. Una pared corta y delgada suele ser adecuada; sin embargo, el mismo espesor en una pared alta puede no serlo. Añadir una nervadura, un reborde en la parte superior o una unión a una pared adyacente puede reforzar una pared frágil prácticamente sin coste alguno.
Los suelos finos se comportan de la misma manera. Un suelo de tipo «pocket» grande y fino vibra como el parche de un tambor. Divídelo con nervaduras o déjalo más grueso y utiliza una cubierta independiente si el peso lo permite.
La tensión residual plantea un segundo problema. Cuando la mayor parte del material se retira de un solo lado de una placa, la tensión residual puede provocar que la pieza se combe una vez que se sueltan las abrazaderas. Las piezas de aluminio diseñadas con una eliminación de material más o menos equilibrada en ambos lados, cortadas a partir de una placa estirada T651, se mantienen más planas. Para controlar esto, en los talleres suelen realizar un desbaste, soltar las abrazaderas y, a continuación, realizar el acabado, y nuestro Servicios de fresado CNC El equipo planifica esa secuencia para las piezas de paredes finas.
En el diseño para la fabricación (DFM) del aluminio, los orificios resultan económicos cuando se ajustan a las herramientas disponibles y costosos cuando no es así.
En cuanto a las roscas, utilice las series estándar: UNC y UNF para piezas en pulgadas, y roscas métricas ISO de paso grueso o fino para piezas métricas. Especifique la rosca mediante su designación estándar y su clase, en lugar de dibujar la forma de la rosca.
A la hora de diseñar piezas de aluminio, la profundidad de la rosca merece más atención de la que suele prestársele:
El fresado de roscas es una opción para roscas grandes o críticas y elimina el riesgo de que se rompa el macho de roscar en una pieza acabada. Es más lento en roscas pequeñas. A menos que el plano lo requiera, deja que el taller elija.
Cada vez que se suelta una pieza y se gira para acceder a otra cara, el taller dedica tiempo a la preparación y se produce un pequeño error de posicionamiento entre los elementos situados en caras diferentes. Mantener los elementos relacionados en la misma cara, o accesibles desde la misma dirección, reduce ambos factores.
Un hábito útil en el diseño CNC de piezas de aluminio es modelar la pieza tal y como la verá el operario: qué cara se coloca primero, qué parte sujeta el tornillo de banco y qué queda para la segunda configuración. Si una pieza necesita elementos en cuatro o cinco caras, un Mecanizado CNC de 5 ejes A menudo, la configuración permite acceder a la mayoría de ellas en una sola sujeción, lo que mejora la precisión entre características, aunque la tarifa por hora sea más elevada.
Los socavados son zonas a las que una herramienta recta no puede acceder desde arriba: ranuras para juntas tóricas en el interior de un orificio, ranuras en T y colas de milano. Se pueden cortar con fresas para ranuras en T, colas de milano o tipo «piruleta», pero estas herramientas son lentas y frágiles. Si necesitas realizar un socavado, dimensiona su anchura para que se ajuste a la de una fresa estándar y deja un espacio libre por encima para el vástago de la herramienta.
Un buen diseño de aluminio CNC también deja espacio para la sujeción de la pieza. Una pieza que no presente superficies planas y paralelas para que la prensa de tornillo pueda sujetarla puede requerir mordazas blandas a medida o una placa de fijación, lo que aumenta el coste en pedidos pequeños. A veces, la solución más económica es una lengüeta de sacrificio o un exceso de material que se corta al final.
Las tolerancias son el aspecto del diseño de las piezas de aluminio que, con mayor frecuencia, aumenta los costes sin aportar ninguna funcionalidad adicional. Los límites estrechos obligan a realizar pasadas de acabado más lentas, a realizar mediciones durante el proceso y a dedicar más tiempo a la inspección.
Incluye una nota de tolerancia general en el plano y aplícala a todas las cotas que no tengan una tolerancia específica. ISO 2768-1 es el más utilizado, con cuatro categorías: fino (f), medio (m), grueso (c) y muy grueso (v).
| Longitud nominal | ISO 2768-f | ISO 2768-m |
| Más de 6 hasta 30 mm | ±0,1 mm | ±0,2 mm |
| Más de 30 hasta 120 mm | ±0,15 mm | ±0,3 mm |
| Más de 120 hasta 400 mm | ±0,2 mm | ±0,5 mm |
Para la mayoría de las piezas de aluminio mecanizadas, la norma ISO 2768-m es una opción predeterminada razonable; solo se deben ajustar más las tolerancias de las características individuales cuando el ajuste o la función lo requieran.
Para los orificios y ejes que encajan entre sí, utiliza un ajuste estándar de ISO 286-2 en lugar de una tolerancia arbitraria. Un agujero de Ø20 H7, por ejemplo, tiene un rango de 0 a +0,021 mm. Los operarios de mecanizado reconocen estas especificaciones y disponen de escariadores y calibres adecuados.
Cuando la posición entre elementos sea más importante que sus dimensiones individuales, utilice el sistema de cota y tolerancia geométrica (GD&T) según ASME Y14.5. Una tolerancia posicional vinculada a puntos de referencia claros suele ofrecer mayor libertad de fabricación que una serie de cotas ajustadas con márgenes de tolerancia de más o menos, al tiempo que permite controlar lo que realmente importa.
Una limitación práctica: las tolerancias entre elementos mecanizados en diferentes configuraciones son más difíciles de respetar que las tolerancias dentro de una misma configuración. Si es necesario posicionar con precisión dos orificios uno respecto al otro, diseña de tal forma que ambos puedan mecanizarse desde el mismo lado.
El acabado estándar «tal como se ha mecanizado» de Tuowei es de aproximadamente 125 µin Ra (3,2 µm), con marcas visibles de la herramienta. Esto es suficiente para la mayoría de las superficies funcionales. Los acabados más finos requieren pasadas adicionales, por lo que solo deben especificarse en caras de sellado, superficies de deslizamiento, caras estéticas o radios críticos desde el punto de vista de la fatiga.
Los bordes también necesitan una regla. Sin ella, algunos bordes quedan muy afilados y otros muy biselados. Una única indicación general basada en ISO 13715, que define cómo indicar los bordes de forma indefinida, indica al taller qué nivel de rebaba es aceptable y qué grado de redondeo de los bordes se espera.
El anodizado es el punto en el que el diseño para la fabricación (DFM) del aluminio se solapa con el acabado. Si la pieza se va a someter a un proceso de anodizado, hay que planificar las dimensiones teniendo en cuenta el recubrimiento. La norma MIL-PRF-8625, la especificación estadounidense sobre anodizado, establece que cada superficie recubierta aumenta su grosor en aproximadamente la mitad del espesor del recubrimiento. En el caso de un recubrimiento anodizado duro (Tipo III) con un espesor nominal de 0,002 pulgadas, eso supone aproximadamente 0,001 pulgadas por superficie, o unas 0,002 pulgadas en un diámetro. Los orificios se encogen, los ejes aumentan de tamaño y las roscas se aprietan. Mecanice esas características para tener en cuenta el aumento, enmascarelas o especifique que las dimensiones se aplican tras el recubrimiento.
Las piezas decorativas suelen someterse a un granallado antes del anodizado para ocultar las marcas de utillaje. Indícalo en el plano si lo deseas, ya que una capa transparente anodizada deja ver todas las marcas de utillaje que hay debajo.
Estos temas aparecen una y otra vez en las solicitudes de presupuesto (RFQ):
La mayoría de estos errores de DFM en el aluminio se corrigen en cuestión de segundos en CAD, mientras que, tras la inspección de la primera pieza, su corrección lleva horas.
Revisa esta lista de comprobación de DFM para aluminio antes de enviar los archivos:
Cuando el paquete esté listo, nuestro Servicios de mecanizado CNC El equipo evalúa si es factible su fabricación antes de presentar el presupuesto y señala aquellas características que aumentan el tiempo de mecanizado sin aportar ninguna funcionalidad adicional.
La forma más rápida de diseñar correctamente piezas de aluminio para el mecanizado CNC es imaginar cómo llega la herramienta a cada elemento: qué longitud debe tener, qué anchura puede tener y cuántas veces hay que dar la vuelta a la pieza para llegar hasta allí. La mayoría de las directrices de DFM se derivan de esas tres preguntas.
Para aplicaciones en las que la fatiga es un factor crítico y componentes aeroespaciales, las mismas normas de diseño para facilitar la fabricación cobran aún más importancia, ya que una esquina afilada o un acabado deficiente en un radio de carga pueden acortar la vida útil de la pieza y aumentar su precio. Si quieres que alguien más revise tu diseño, envía el modelo y el plano a Precisión Tuowei y nuestros ingenieros lo revisarán antes de que se corte ningún metal. Para conocer el proceso completo de mecanizado, consulta nuestra Guía completa sobre el mecanizado CNC del aluminio.
P: ¿Cuál es el espesor mínimo de pared para el aluminio mecanizado con CNC?
R: No hay una cifra concreta. El mínimo seguro depende de la altura de la pared, la aleación y de si la pared está apoyada. Dado que la rigidez varía proporcionalmente al cubo del espesor, una pared delgada que funciona bien a baja altura puede vibrar si es alta. Añade nervaduras a las paredes altas y confirma el mínimo con tu operario.
P: ¿Qué tolerancias puede alcanzar el mecanizado CNC en aluminio?
R: La mayoría de las dimensiones solo requieren una clase general, como la ISO 2768-m, que permite una tolerancia de ±0,2 mm entre 6 y 30 mm y de ±0,3 mm entre 30 y 120 mm. Los ajustes pueden ser mucho más estrechos, por ejemplo, un agujero H7, pero cada tolerancia más estrecha aumenta el tiempo de mecanizado y de inspección.
P: ¿Se pueden crear esquinas internas afiladas mediante el mecanizado CNC?
R: No con una fresa de extremo giratoria. La herramienta siempre deja un radio al menos igual a su propio radio. Diseña las esquinas internas ligeramente más grandes que el radio estándar de la herramienta y utiliza rebajes en forma de hueso de perro cuando una pieza cuadrada deba encajar completamente. Las esquinas realmente afiladas requieren electroerosión por hilo, lo cual resulta más caro.
P: ¿Qué profundidad puede tener un cavidad mecanizada con CNC?
R: Depende de la herramienta que deba llegar hasta el fondo. La deflexión de la herramienta aumenta con el cubo de la saliente, por lo que los huecos profundos con radios de esquina pequeños obligan a realizar cortes lentos y ligeros. Mantén la profundidad de los huecos en unos pocos diámetros de la fresa, realiza los huecos profundos por etapas y aumenta los radios de esquina cuando la profundidad sea inevitable.
P: ¿Qué debe incluirse en una solicitud de presupuesto para una pieza de aluminio CNC?
R: Envía un archivo STEP y un plano en PDF en 2D en el que se especifiquen la revisión, la aleación y el estado de temple, una nota sobre tolerancias, las dimensiones críticas, los requisitos de acabado y recubrimiento, los tramos de cantidad y las necesidades de inspección. Un paquete completo permite obtener un presupuesto más rápido y preciso, y evita sorpresas en la inspección del primer artículo.

Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Lee nuestras últimas guías sobre mecanizado CNC, materiales, acabados y tendencias del sector para tomar mejores decisiones de producción.