Moulage sous pression automobile pour boîtiers légers, supports et pièces destinées aux véhicules électriques
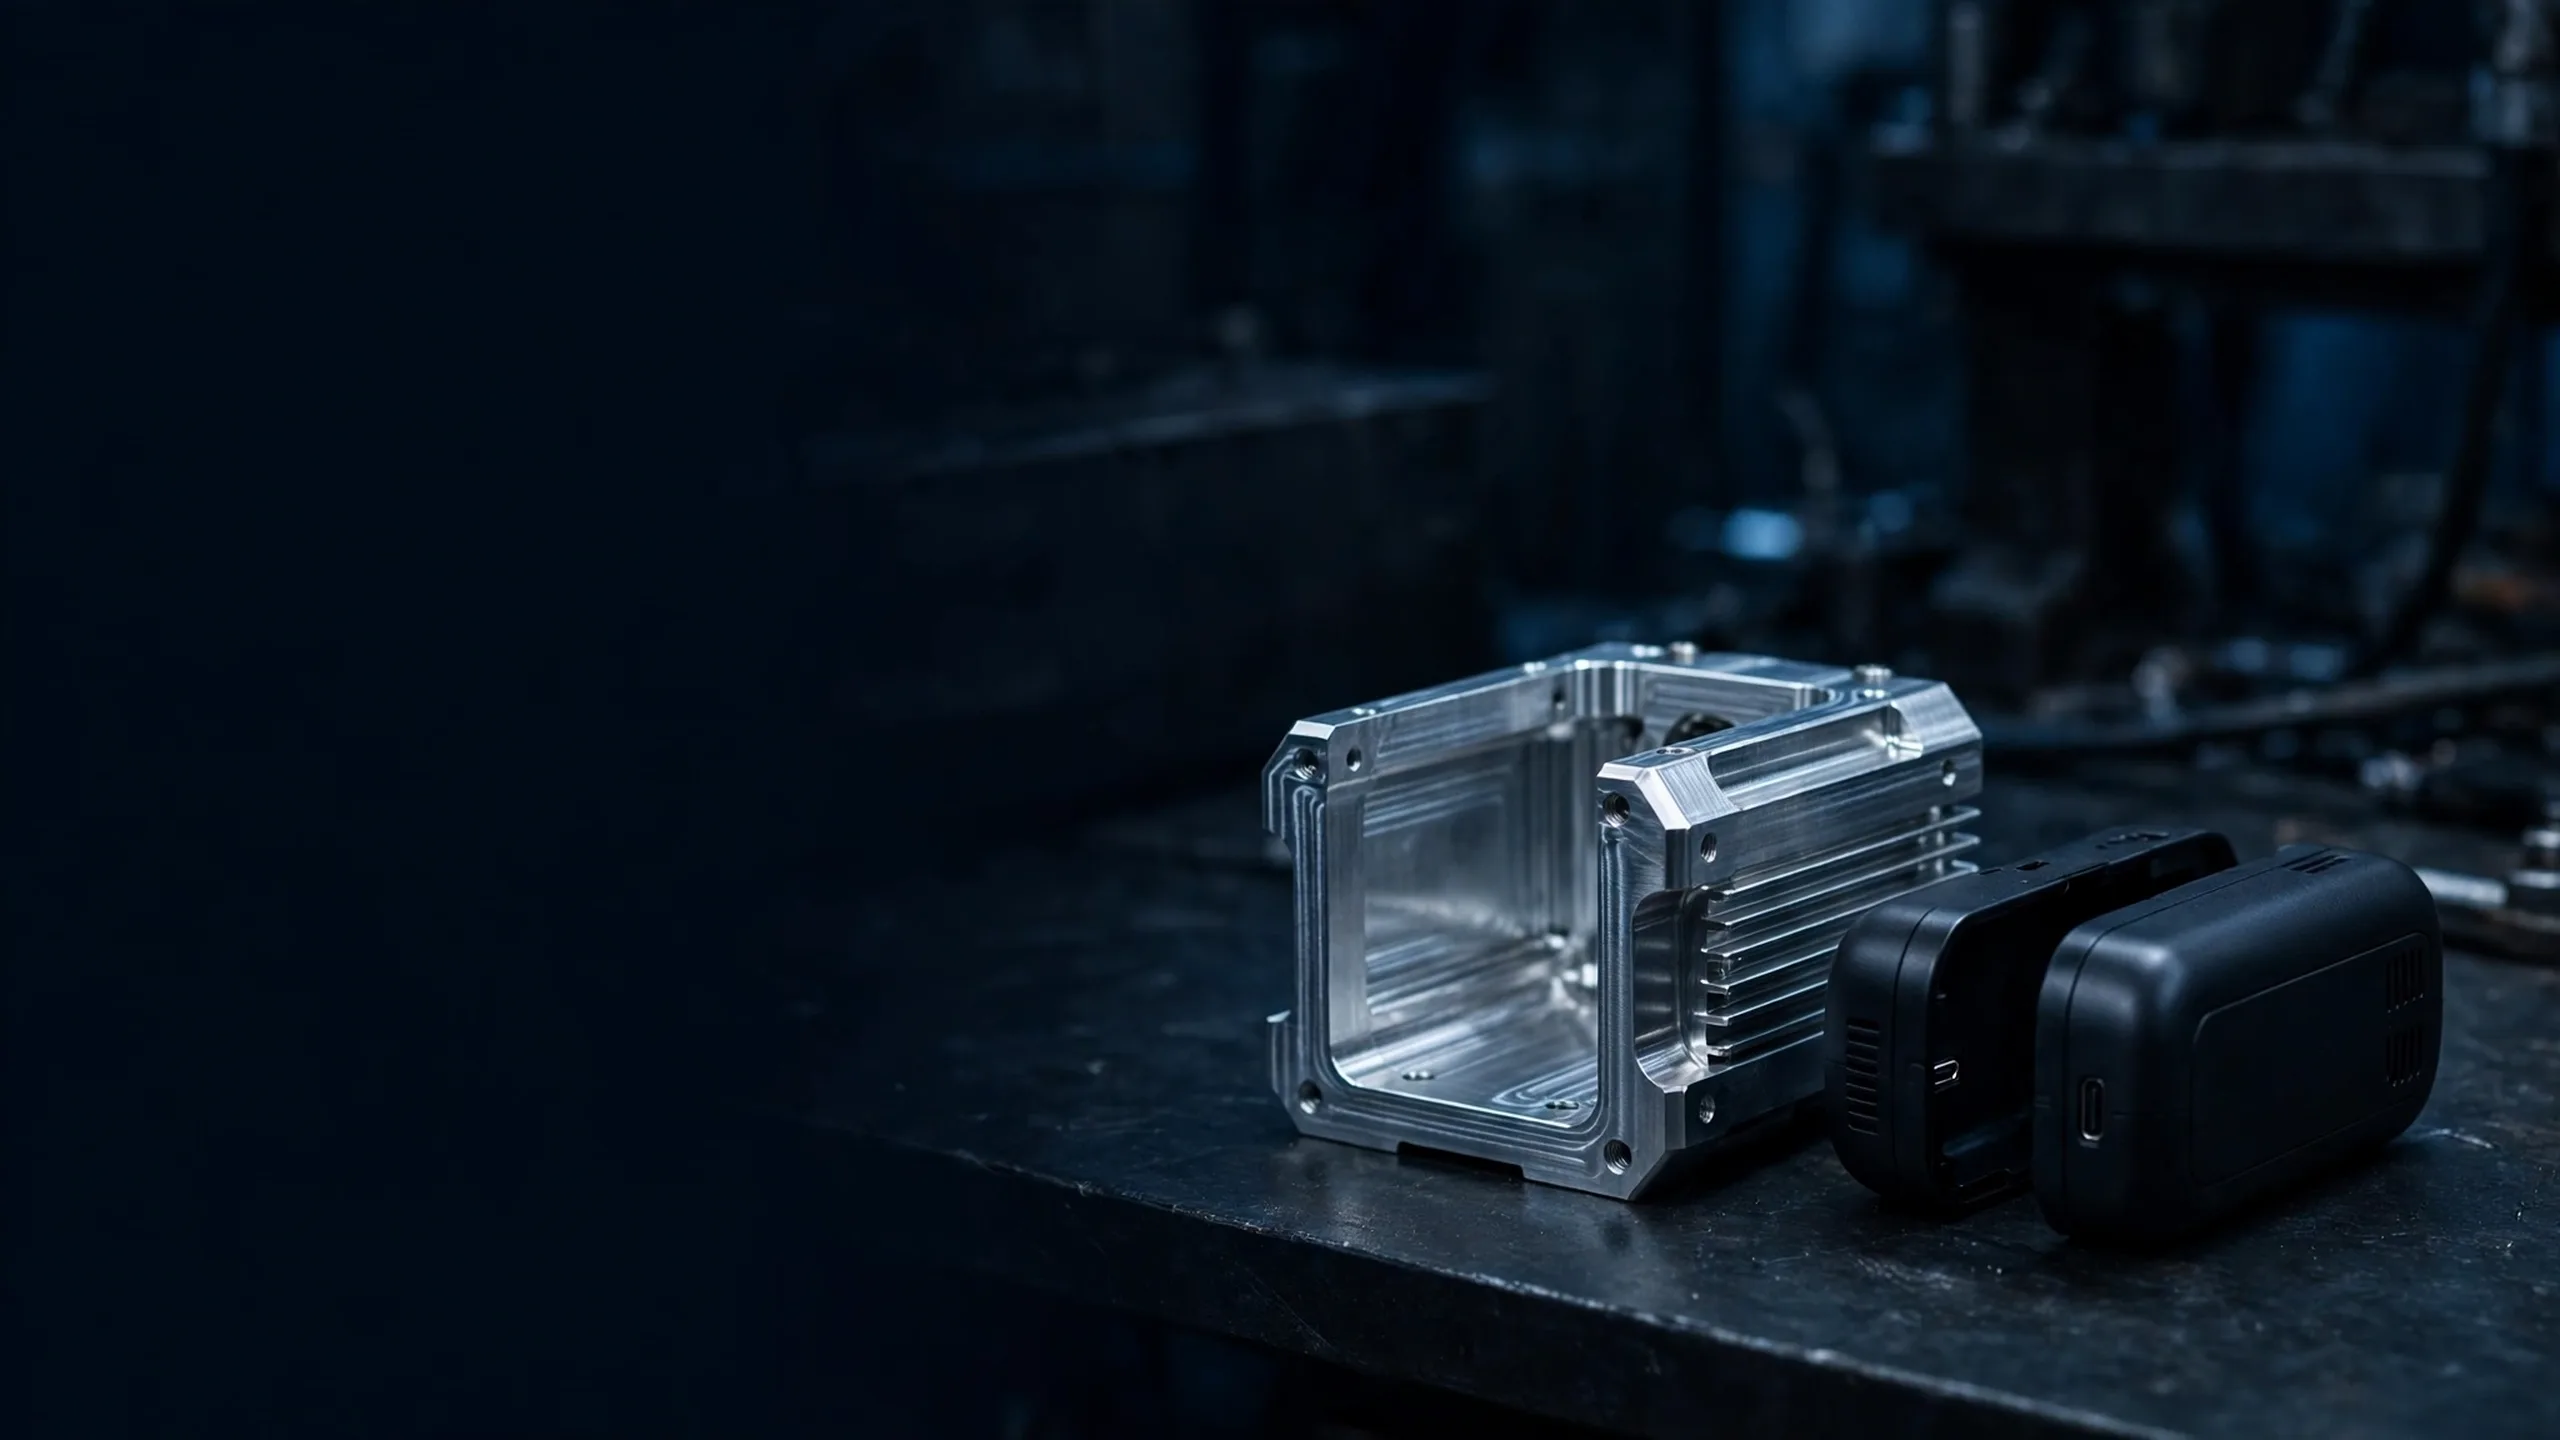
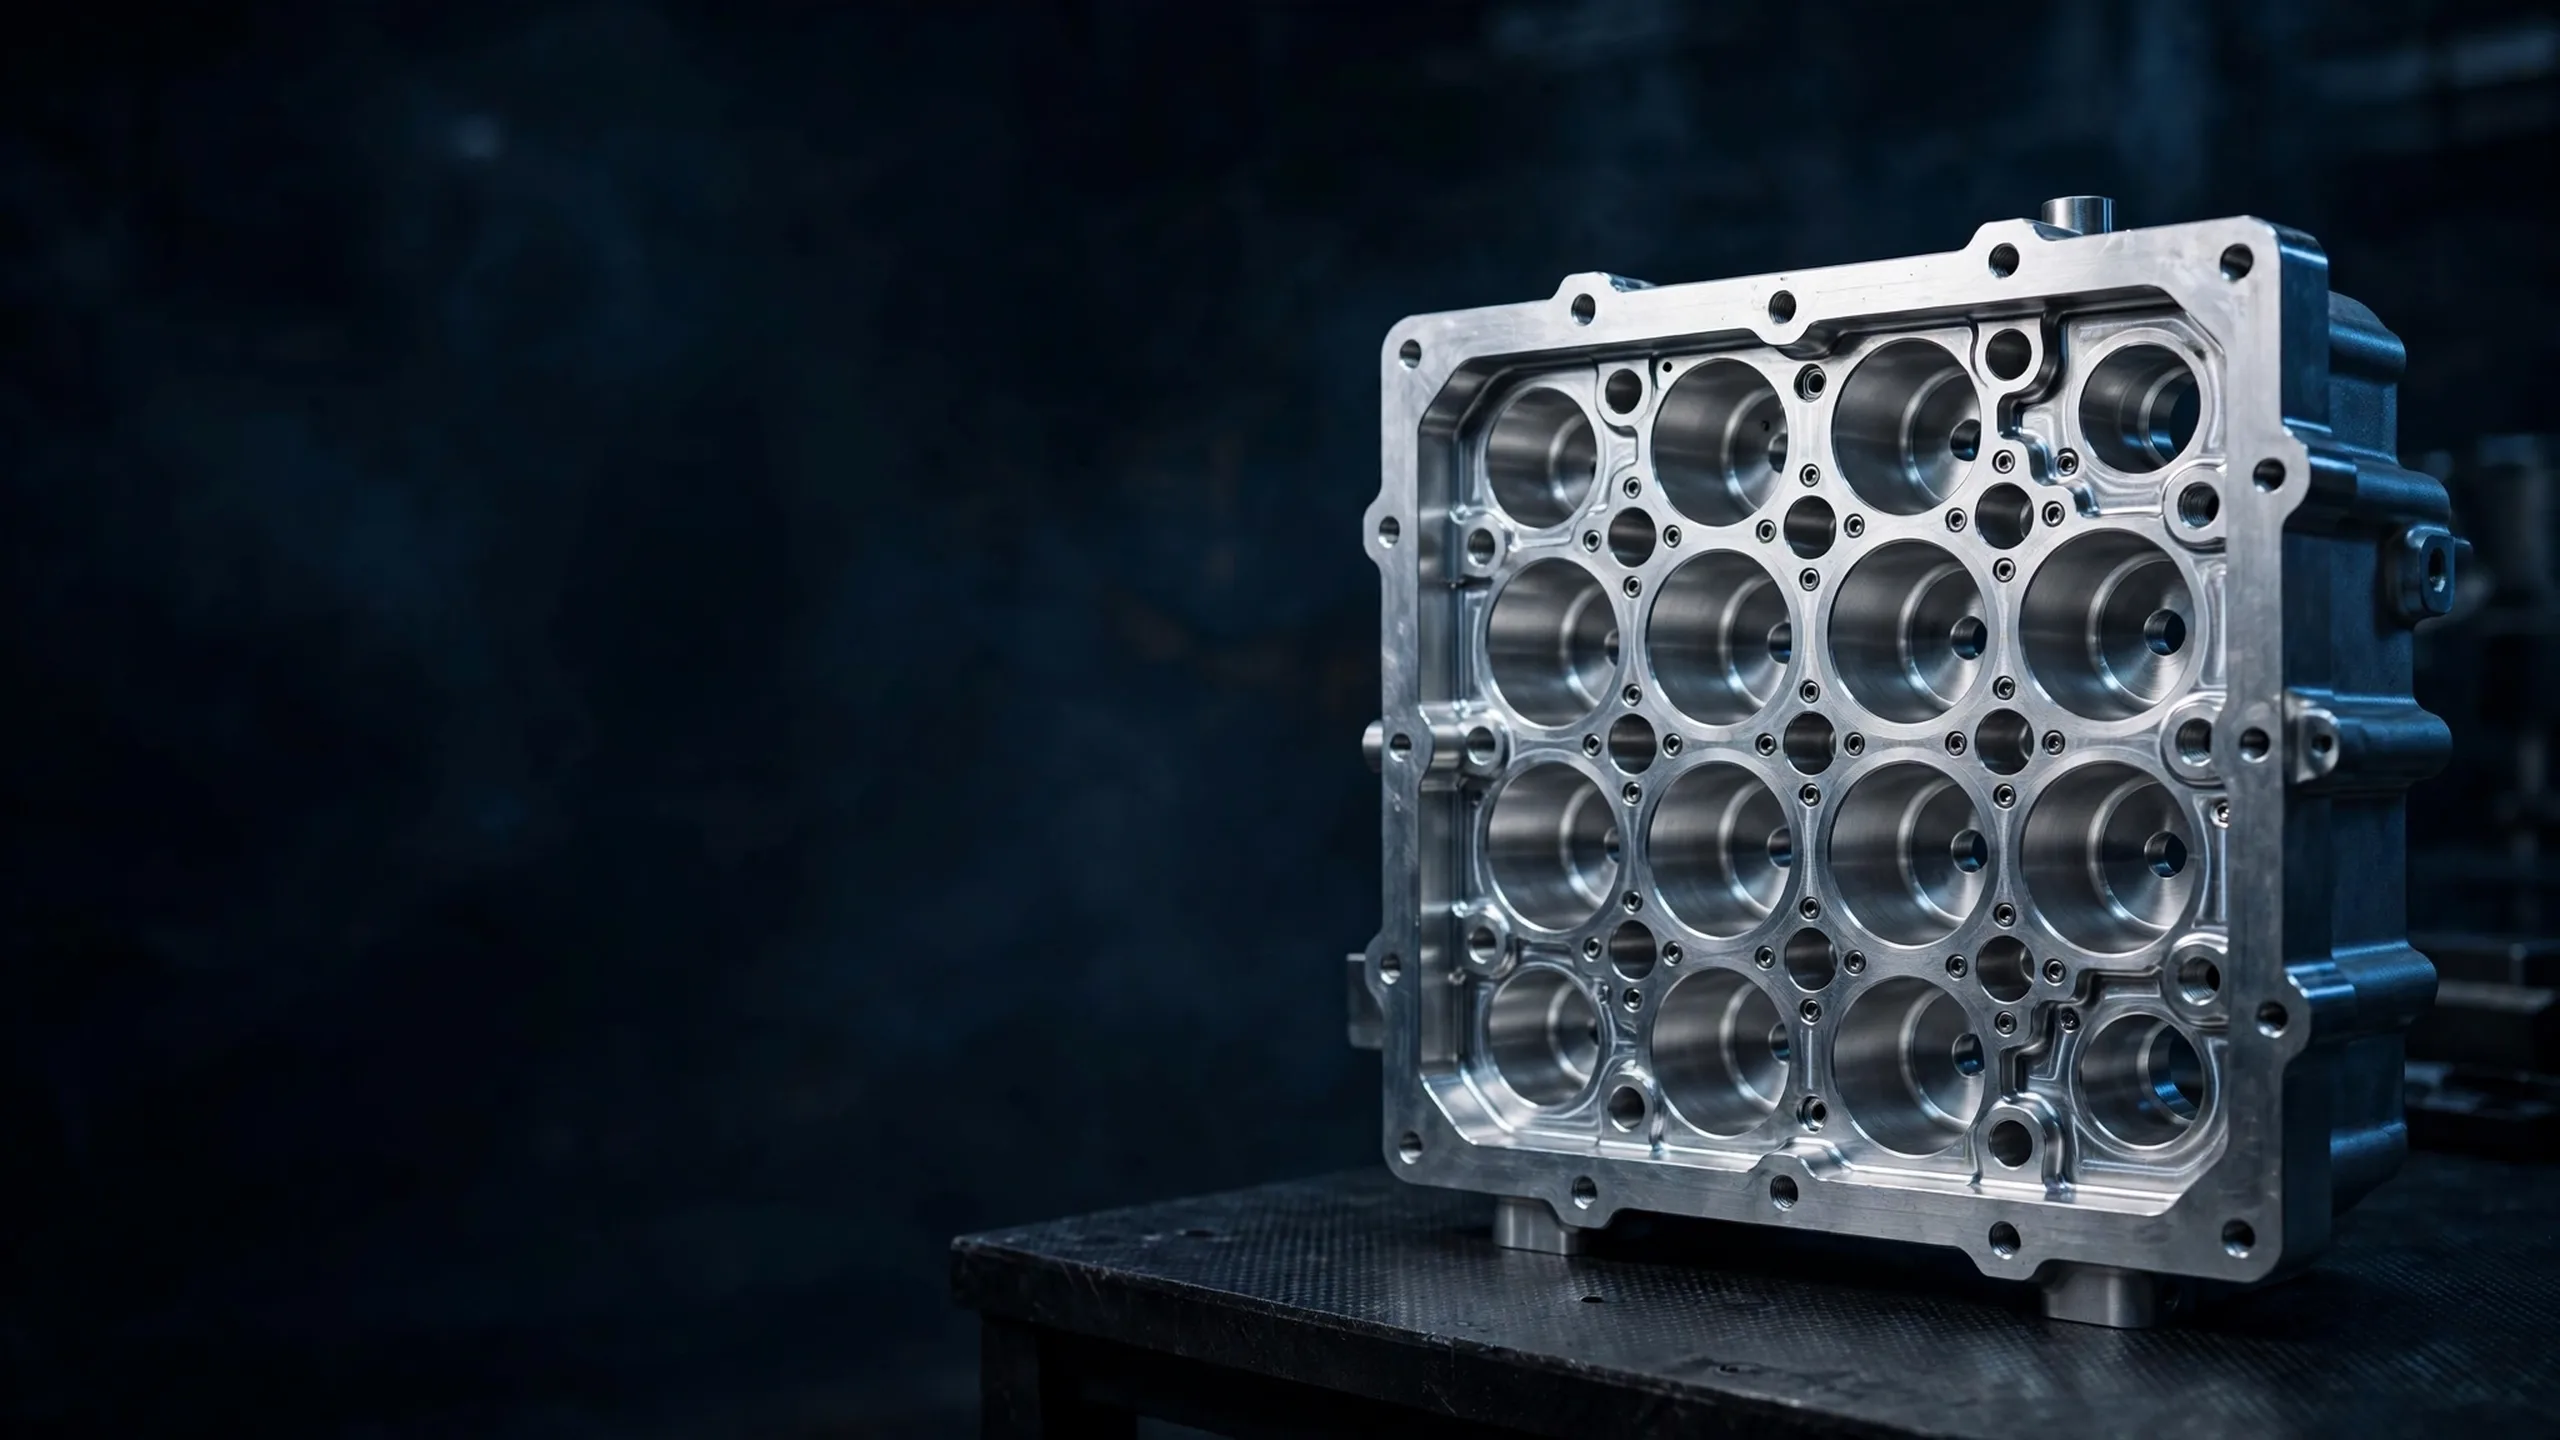
Tuowei Precision fabrique par moulage des boîtiers, des couvercles, des supports et des boîtiers électroniques destinés aux constructeurs automobiles et à leurs équipementiers qui en ont besoin en grandes quantités. Nous concevons le moule, moulons chaque pièce en alliages d’aluminium, de zinc ou de magnésium, puis usinons les alésages et les faces critiques, afin que chaque moulé sous pression La pièce est livrée prête à être assemblée, la fabrication par moulage et l'usinage étant assurés par une seule et même équipe.
Pourquoi le moulage sous pression ne cesse de se développer dans l'industrie automobile
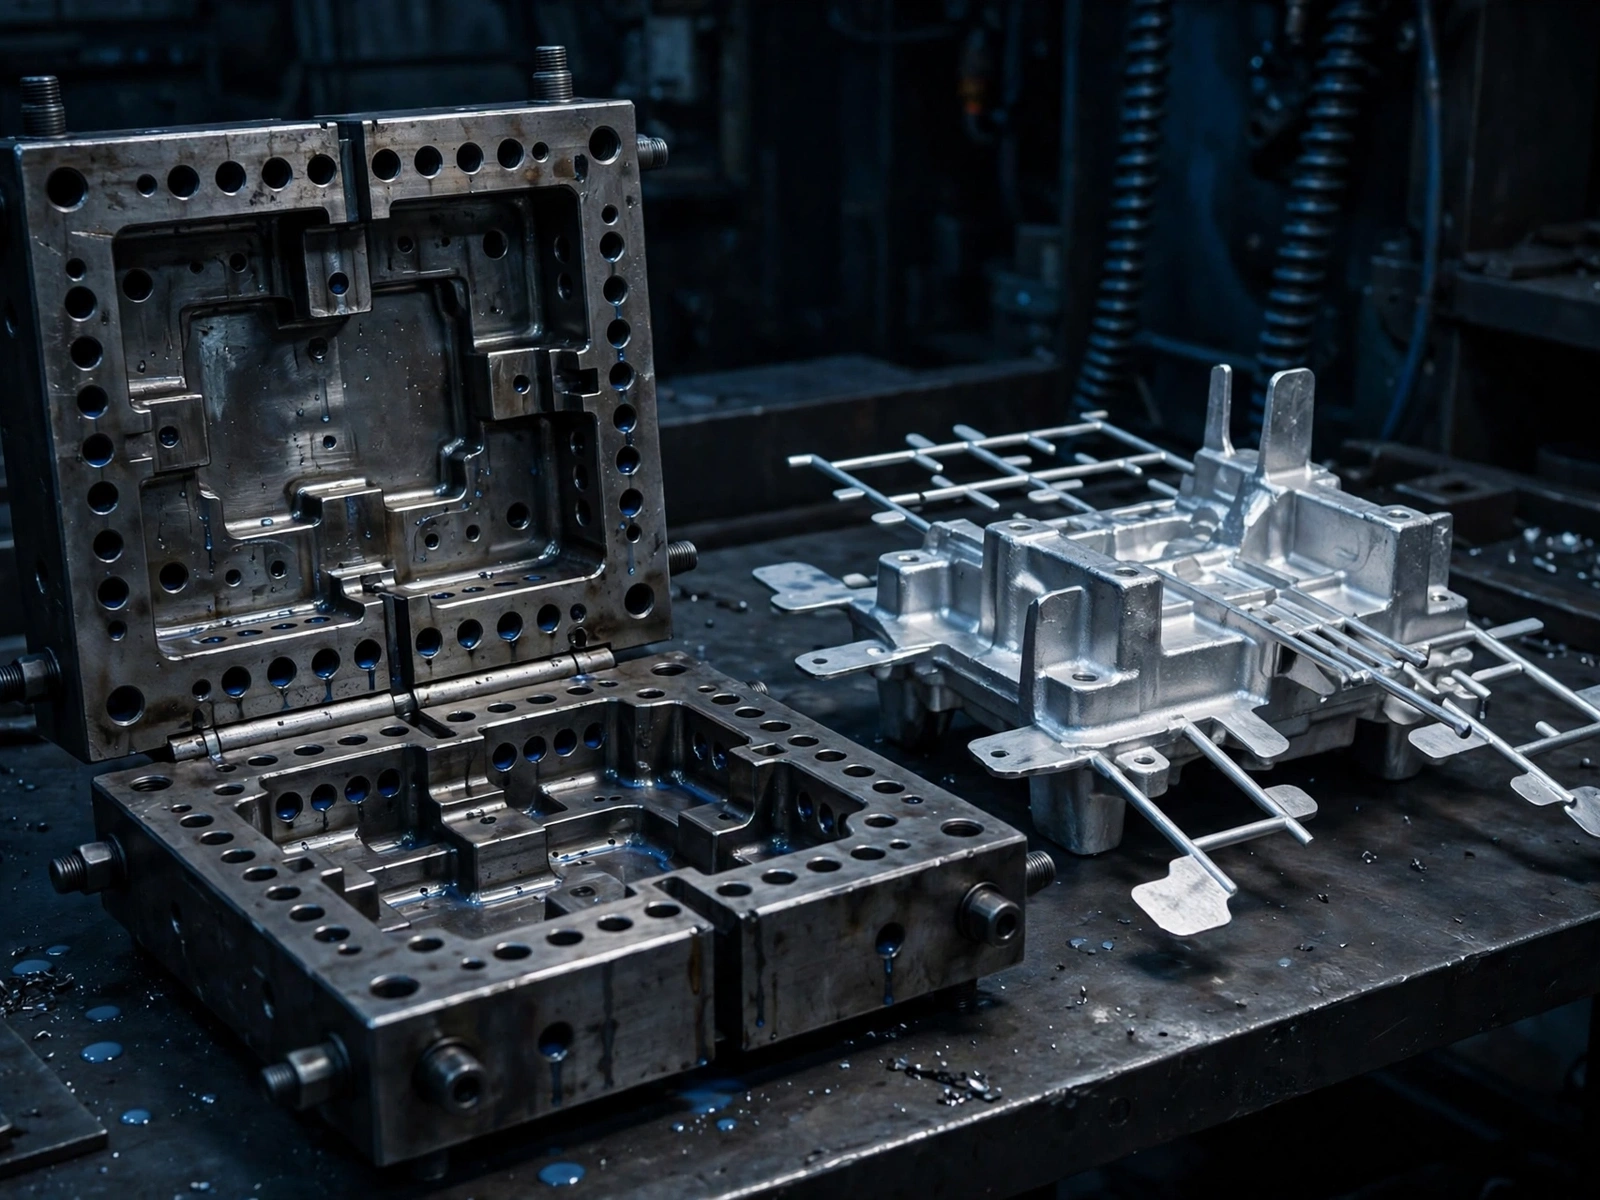
Le moulage sous pression est un procédé de fabrication qui consiste à injecter du métal en fusion sous haute pression dans la cavité d'un moule en acier, de sorte que chaque coulée reproduise exactement la même géométrie. Pour les pièces produites par milliers, cette répétabilité permet de ramener le coût unitaire bien en dessous de usinage à partir d’un bloc monobloc. Les parois minces, les nervures, les bossages et les points de fixation sortent de la matrice en une seule pièce, ce qui permet de réduire le poids et le nombre d’étapes d’assemblage. C’est pourquoi le moulage ne cesse de se développer dans l’industrie automobile, alors que les constructeurs cherchent à allégé leurs véhicules et à augmenter l’autonomie des véhicules électriques, et c’est aussi pourquoi on trouve autant de pièces moulées sous chaque capot.
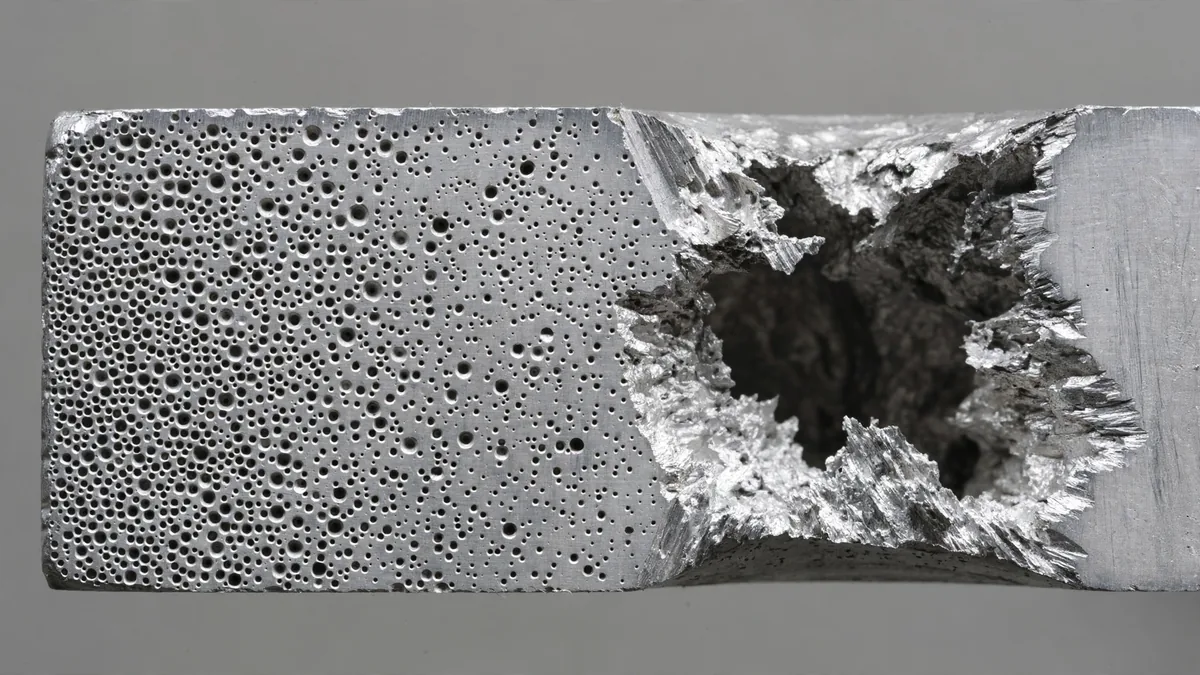
Le compromis réside dans la porosité. Le moulage sous pression permet de produire des pièces aux parois minces que d’autres procédés peinent à égaler, mais les gaz et le retrait lors de la solidification peuvent laisser de petites cavités à l’intérieur de la pièce moulée. C’est pourquoi les boîtiers, couvercles et supports moulés sous pression conviennent mieux aux applications non soumises à des contraintes de pression ou à des contraintes de fatigue critiques. Nous analysons les zones de votre pièce soumises à des contraintes, plaçons les points d'injection et les canaux de débordement de manière à éloigner les vides des zones critiques, et nous vous indiquons quand l'usinage ou un autre procédé constitue le meilleur choix.
Matériaux utilisés dans le moulage sous pression automobile
| Alliage | Utilisation courante | Notes |
|---|---|---|
| Aluminium A380 / ADC12 | Carter de moteur, couvercles de boîte de vitesses, supports, boîtiers électroniques | Le meilleur compromis entre poids, résistance et prix ; le choix le plus courant |
| Zinc Zamak 3 / Zamak 5 | Petites pièces de précision, pièces de serrurerie, connecteurs, garnitures | Finement détaillé et surface lisse ; plus lourd que l'aluminium |
| Alliages de magnésium | Boîtiers et châssis pour lesquels le poids est un critère déterminant | Densité la plus faible parmi les métaux de construction ; nécessite une finition protectrice |

Les pièces moulées sous pression en aluminium constituent un point de départ sûr pour la plupart des projets. Le moulage sous pression au zinc mérite d'être envisagé pour les petites pièces de précision aux détails complexes produites en grandes séries, tandis que le magnésium ne convient que lorsque la légèreté est primordiale et que la pièce est protégée contre la corrosion. En cas de doute, envoyez-nous vos exigences en matière de charge et d'environnement, et nous vous proposerons une sélection d'alliages adaptés.
Le procédé de moulage sous pression pour les applications automobiles
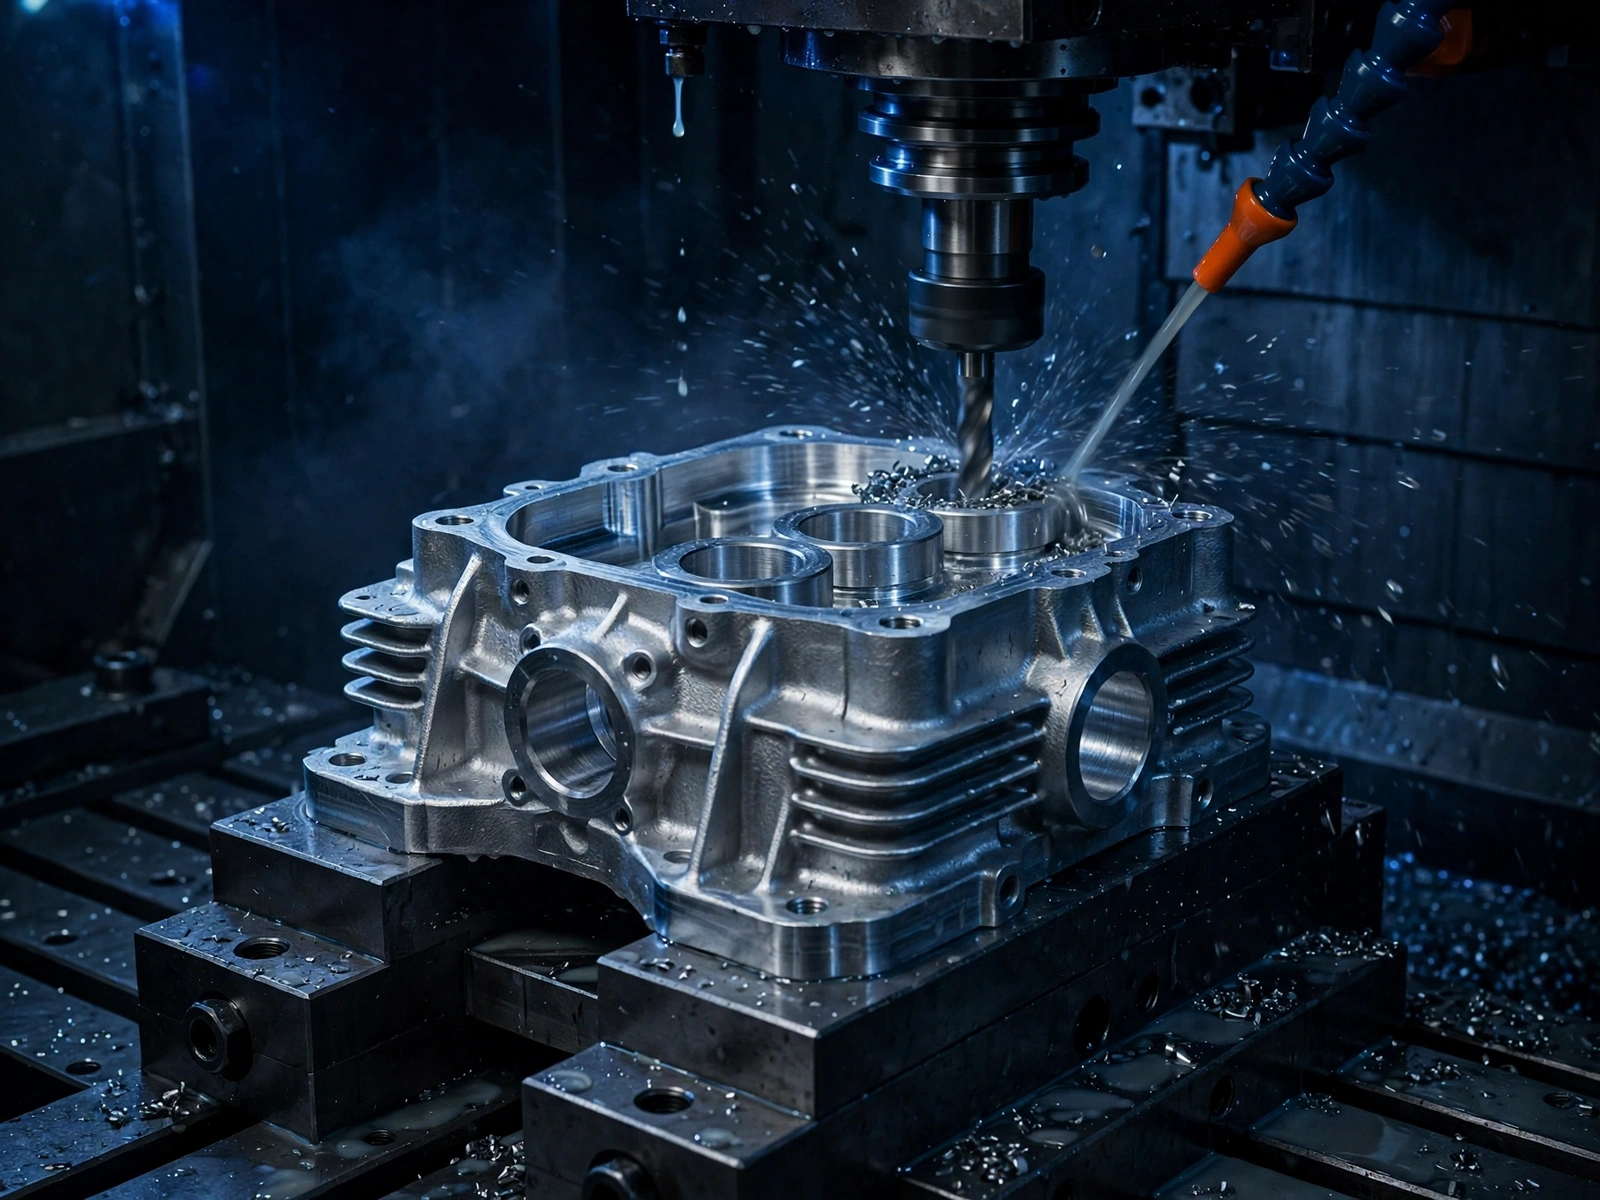
Usinage CNC de pièces moulées sous pression en aluminium
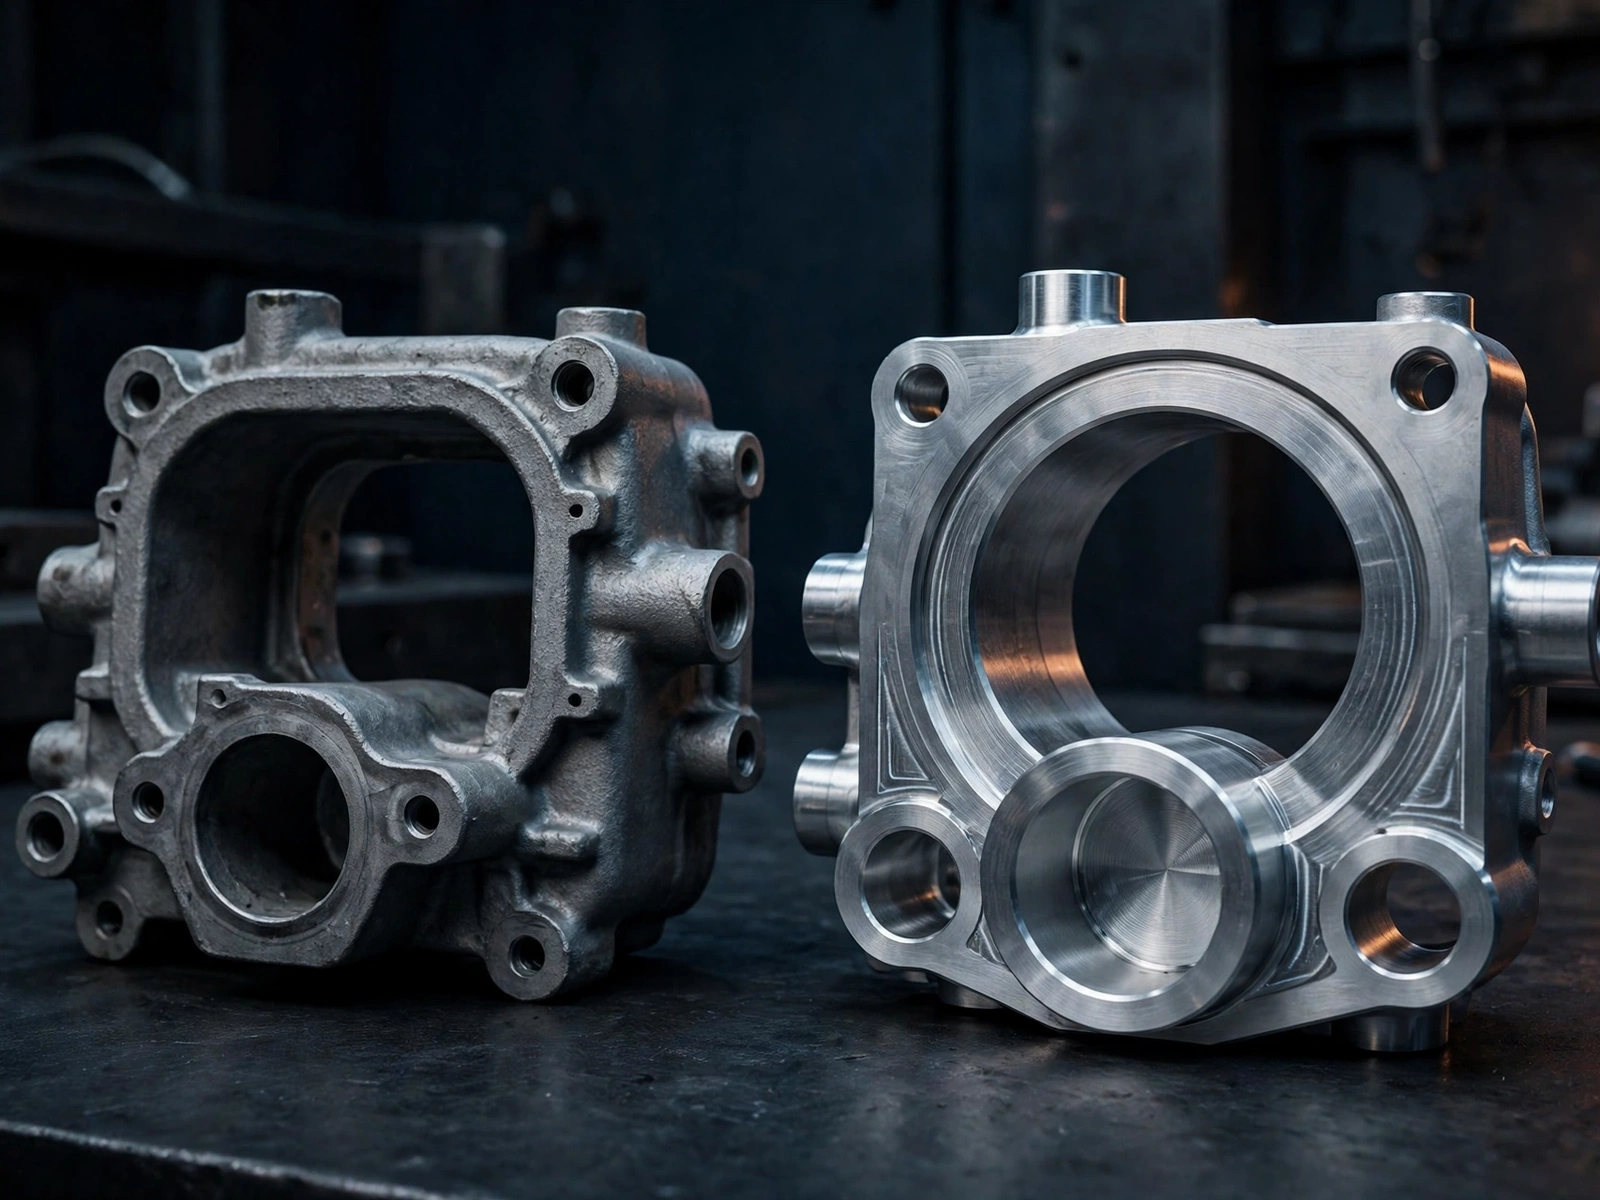
Les cotes à la sortie du moule sont reproductibles, mais sur toute pièce moulée sous pression, les alésages de roulement, les faces d'étanchéité et les trous filetés doivent généralement être usinés pour pouvoir accueillir tolérances serrées. Les petites pièces moulées présentent généralement une tolérance de ±0,05 mm à la sortie du moule, et les éléments usinés sont encore plus précis. Nous concevons chaque pièce moulée en prévoyant une marge d'usinage sur ces éléments et nous la fixons sur des repères de moulage, afin que les éléments usinés s'alignent avec le reste de la pièce. Consultez notre pièces usinées pour l'automobile page consacrée aux capacités d'usinage.
Exemples de pièces automobiles fabriquées par moulage sous pression
Les pièces moulées de grande taille, telles que les soubassements arrière monoblocs fabriqués sur des machines de moulage géantes, nécessitent des presses bien plus grandes que les nôtres. Notre gamme est adaptée aux carters, capots et supports qui constituent, en nombre, la majeure partie des pièces moulées d'un véhicule.
Le moulage sous pression par rapport aux autres procédés de moulage
| Processus | Idéal pour | Compromis |
|---|---|---|
| Moulage sous haute pression | Boîtiers et supports à parois minces en grande série | Coût de l'outillage ; les vides internes limitent les applications critiques |
| Moulage sous basse pression | Roues et pièces plus grandes et plus épaisses | Cycles plus lents |
| Moulage au sable et moulage à la cire perdue | Pièces de grande taille ou très complexes, produites en petites séries | Une surface plus rugueuse ou un coût unitaire plus élevé |
| Usinage à partir d'un bloc | Prototypes et petites séries | Coût unitaire plus élevé en cas de production en grande série |
Nous proposons le moulage sous haute pression, mais pas le moulage sous vide ni le moulage de pièces structurelles de grande taille. En ce qui concerne les roues, les pièces moulées de grande taille en sable ou le moulage à la cire perdue, nous vous en informerons dès l'étape du devis et vous orienterons vers le procédé le plus adapté. Avant la fabrication d'un moule, plusieurs équipes testent la conception à l'aide de prototypes usinés ; consultez notre prototypage automobile page.
Techniques de moulage sous pression pour les composants automobiles
Une conception de qualité commence avant même la découpe de la matrice et détermine si vous pouvez fabriquer des pièces aux formes complexes à moindre coût. Ces règles permettent d'assurer un remplissage net des pièces, de respecter les tolérances et de limiter les coûts d'outillage :
Notre analyse DFM gratuite vérifie ces points pour chaque devis, ainsi que l'emplacement des points d'injection et les marques d'éjection sur les faces visibles.
Solutions avancées de moulage sous pression et l'avenir des pièces pour véhicules électriques
L'électrification modifie les domaines d'application du moulage sous pression. Les carters de moteurs de véhicules électriques, les boîtiers d'onduleurs et les supports de batterie remplacent de nombreuses pièces moulées destinées aux moteurs traditionnels ; ils nécessitent des parois minces, une bonne conductivité thermique et des surfaces d'étanchéité planes. Le moulage sous pression de l'aluminium est particulièrement adapté à ces exigences, car aluminium Il est léger, conducteur de chaleur et facile à recycler ; le zinc reste donc le matériau de prédilection pour les petites pièces de quincaillerie aux détails complexes. L'automatisation dans les fonderies, de la coulée robotisée au contrôle par rayons X en ligne, contribue également à améliorer la régularité de la production. Les pièces moulées monoblocs de plus grande taille se généralisent également, mais la plupart des composants moulés sous pression dans une voiture restent des boîtiers et des supports de petite et moyenne taille, ce qui correspond parfaitement à notre activité de moulage sous pression.
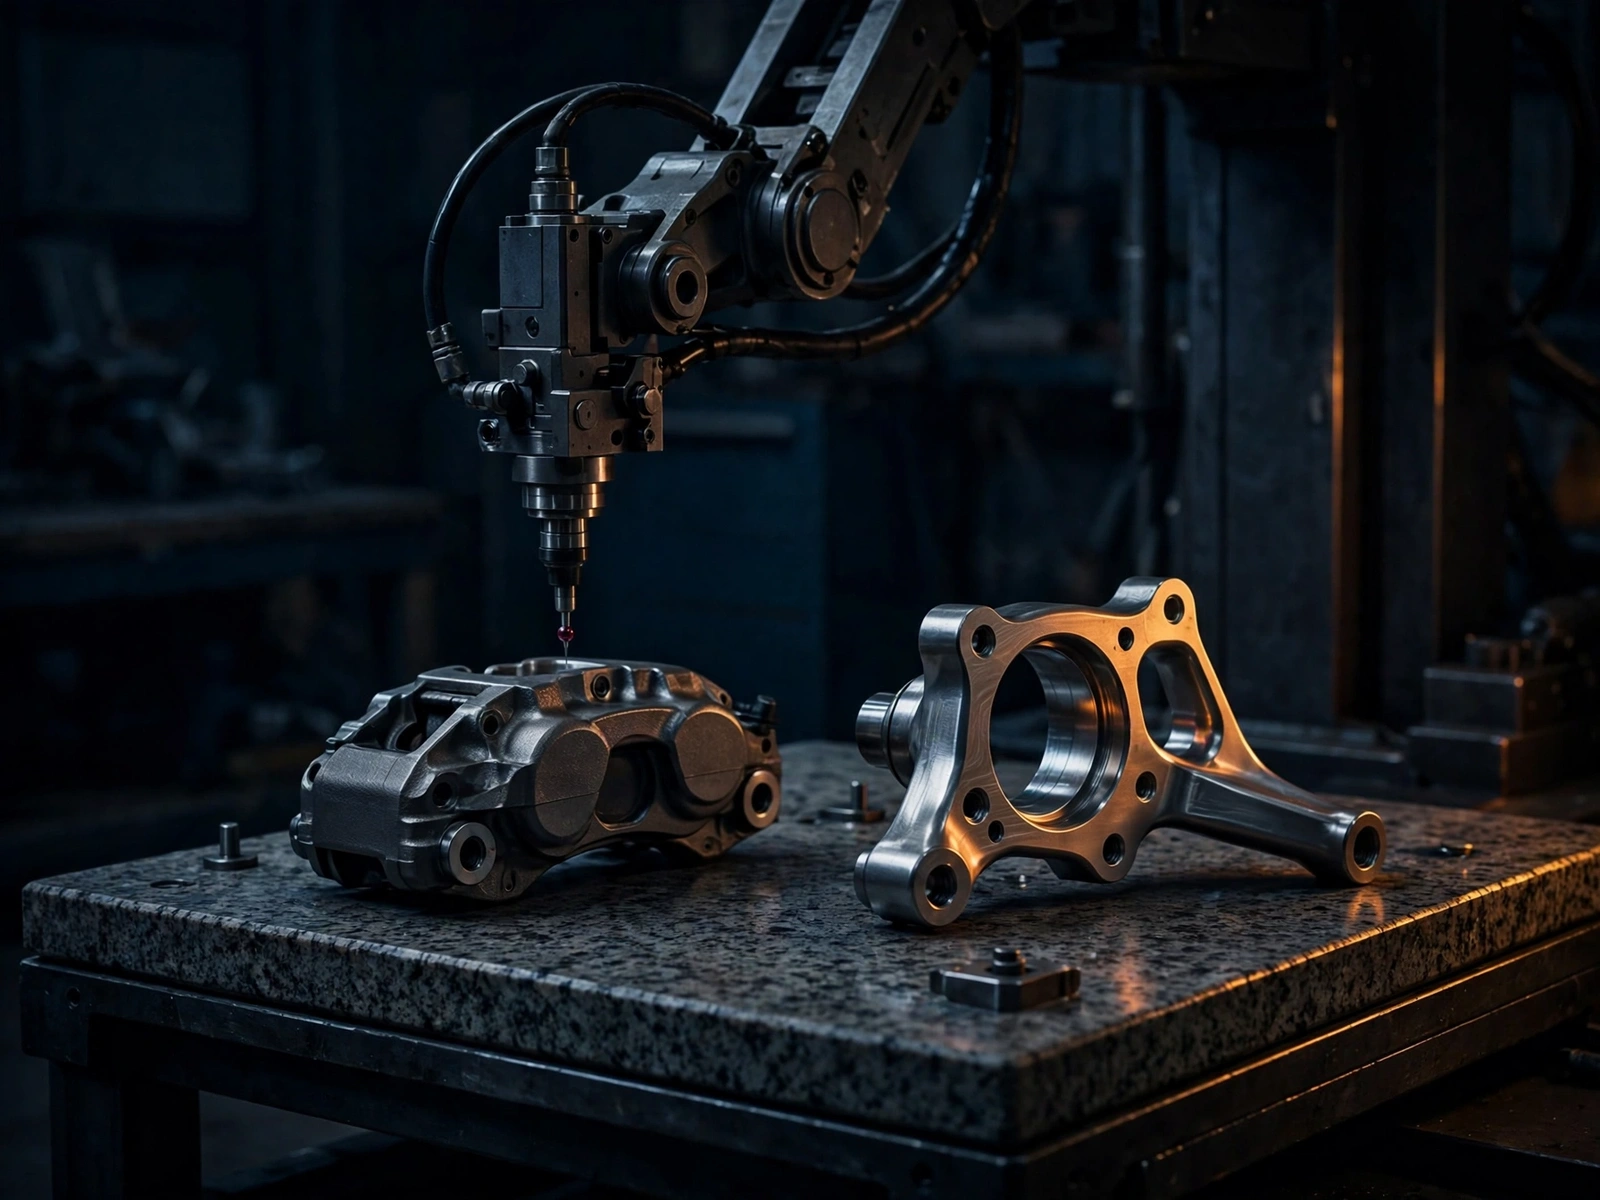
Contrôle qualité des pièces moulées pour l'automobile
Notre système qualité est certifié selon les normes IATF 16949 et ISO 9001:2015, et chaque étape du processus de production est documentée, de la fusion et de la coulée jusqu’à l’usinage. Nous fournissons des certificats de matériaux, un contrôle du premier article, des rapports dimensionnels sur les caractéristiques usinées et la documentation PPAP lorsque votre client l'exige. Des contrôles par rayons X ou par sectionnement, effectués par un laboratoire agréé, peuvent être organisés lorsque votre plan exige une preuve de la qualité interne.
Services associés et alternatives au moulage sous pression
Comment choisir parmi les fabricants de pièces moulées sous pression
De nombreux fabricants spécialisés dans le moulage sous pression sont capables de produire une pièce. C’est sur l’ensemble d’un programme que la différence se fait sentir. Bien exploiter le moulage sous pression, c’est adapter les matériaux, l’outillage et l’usinage aux besoins du programme automobile, et pas seulement tenir compte du prix du moule. Demandez au fournisseur s’il fabrique ses moules en interne, s’il usine les pièces moulées en interne et s’il dispose d’un système de qualité conforme aux normes automobiles. Le nombre de pièces moulées sous pression dont vous avez besoin chaque année est également un facteur important, car le moulage sous pression n’atteint un faible coût unitaire que lorsque les volumes justifient l’investissement dans le moule. Nous vous aidons à déterminer ce seuil de rentabilité avant que vous ne vous engagiez, et à comparer le moulage sous pression avec d’autres options telles que l’usinage ou le moulage par injection.
Demander un devis pour le moulage sous pression
Envoyez-nous votre modèle 3D, l'alliage utilisé, le volume annuel et le type de finition. Vous recevrez un devis pour le moule et la pièce, un délai de livraison réaliste ainsi que des remarques relatives à la fabricabilité (DFM) concernant le dévers, l'épaisseur de paroi et la surépaisseur d'usinage.
Obtenir un devis immédiatQuestions fréquemment posées
Qu'est-ce que le moulage sous pression dans le secteur automobile ?
Il s'agit d'un procédé de moulage sous pression qui consiste à injecter de l'aluminium, du zinc ou du magnésium fondu dans un moule en acier trempé sous haute pression afin de fabriquer des pièces automobiles telles que des boîtiers, des supports et des capots. Ce procédé est particulièrement adapté à la fabrication de pièces complexes à parois minces, produites par milliers.
Quels alliages sont utilisés pour le moulage sous pression de pièces automobiles ?
Les alliages d'aluminium tels que l'A380 et l'ADC12 sont les plus courants, car ils offrent un bon équilibre entre poids, résistance et coût. Les alliages de zinc tels que le Zamak 3 et 5 conviennent aux petites pièces aux détails complexes, tandis que le magnésium est adapté aux pièces pour lesquelles le poids est un critère essentiel et qui nécessitent une finition protectrice.
Le moulage sous pression est-il moins cher que l'usinage CNC ?
Pour la production en série, oui. Le moule représente un coût fixe, mais chaque pièce moulée coûte bien moins cher que si elle était usinée à partir d'un bloc. Pour les prototypes et les petites séries, l'usinage est généralement moins coûteux, car il n'y a pas de moule à payer.
Les pièces moulées peuvent-elles respecter des tolérances serrées ?
Les tolérances à la sortie du moule sont reproductibles ; les petites pièces présentent généralement une tolérance d'environ ±0,05 mm. Les alésages de roulements, les surfaces d'étanchéité et les filetages doivent généralement être usinés pour obtenir des cotes plus serrées ; nous les usinons en interne afin que la pièce soit livrée prête à être assemblée.
Comment contrôle-t-on la porosité des pièces moulées ?
Nous contrôlons la porosité grâce à la conception des pièces, au positionnement des canaux de coulée et des évacuations, ainsi qu’aux paramètres de fabrication, et nous veillons à ce que les caractéristiques usinées critiques soient éloignées des zones sujettes à la formation de vides. Lorsque votre plan l’exige, il est possible d’organiser un contrôle par rayons X ou une coupe avant l’expédition des pièces.