هل تحتاج إلى حلول متخصصة في مجال التصنيع الآلي؟ فريقنا في Tuowei Precision جاهز لمساعدتك في تلبية جميع احتياجاتك التصنيعية. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو المرتقبة!
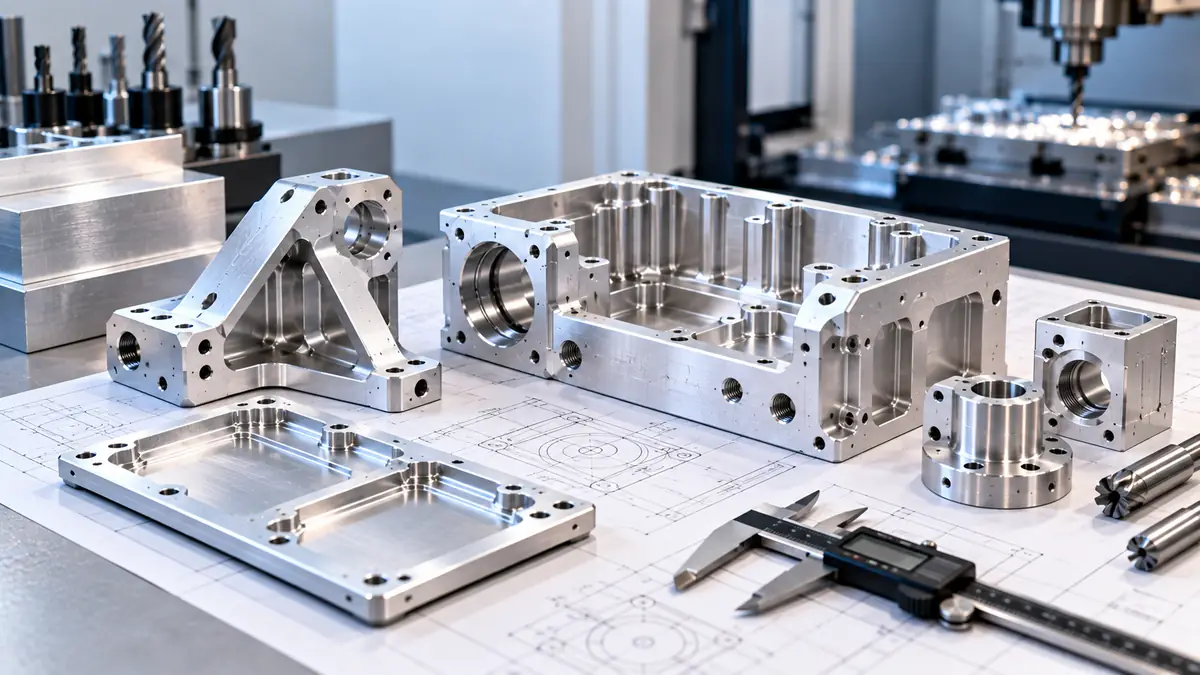
لتصميم قطع الألمنيوم المخصصة للتصنيع باستخدام الحاسب الآلي (CNC)، قم بتصميم كل ميزة بحيث تتناسب مع أداة القطع المستخدمة في تصنيعها. اجعل نصف قطر الزوايا الداخلية في نطاق يمكن أن تصل إليه مثقاب طرفي قياسي، واجعل الجيوب ضحلة بما يكفي لاستخدام أداة صلبة، واجعل الجدران سميكة بما يكفي لتجنب حدوث اهتزازات. استخدم أحجامًا قياسية للثقوب واللولبات، ولا تضع تفاوتات ضيقة إلا على الميزات التي تتطلب ذلك.
الإجابة المختصرة: تتطلب التصميمات الجيدة للألومنيوم من حيث قابلية التصنيع (DFM) استخدام أحجام أدوات قياسية، ونصف أقطار داخلية واسعة، وأعماق جيوب معتدلة، وجدران ذات أبعاد تتناسب مع ارتفاعها، وثقوب وخيوط قياسية، وأقل عدد ممكن من عمليات الإعداد. يجب تطبيق التفاوتات العامة مثل ISO 2768-m على معظم الأبعاد، مع تقييد الحدود الضيقة على عمليات التثبيت فقط، وتخطيط بدلات مناسبة لأي سطح مطلي بالأنود.
توضح الإرشادات الواردة أدناه السبب وراء كل قاعدة، لأنه بمجرد أن تعرف سبب وجود القاعدة، يمكنك أن تحدد متى يكون من الآمن تجاوزها.
التصميم من أجل قابلية التصنيع (DFM) هو ممارسة تتمثل في تصميم القطعة بحيث يمكن تصنيعها بشكل موثوق وبتكلفة معقولة دون فقدان أي من وظائفها. في القطع المصنعة باستخدام آلات التحكم الرقمي (CNC)، تنشأ معظم التكاليف من ثلاثة عوامل: مدة تشغيل المغزل، وعدد المرات التي يتعين فيها إعادة تثبيت القطعة، ومقدار الفحص الذي يتطلبه الرسم الهندسي.
يُسهّل الألومنيوم عملية التصميم من أجل قابلية التصنيع مقارنةً بالفولاذ من ناحية، ويجعلها أصعب من ناحيتين. فهو يُقطع بسرعة، مما يجعل تكلفة إنتاج القطعة المصنوعة من الألومنيوم والمصممة جيدًا منخفضة. لكنه مادة لينة ويمكن أن يلتصق بالأدوات عندما تفرض ملامحه إجراء عمليات قطع بطيئة وخفيفة. كما أنه يحمل إجهادًا متبقيًا ناتجًا عن الدرفلة والمعالجة الحرارية، لذا فإن القطع الرقيقة أو أحادية الجانب قد تتحرك بعد خروجها من الآلة.
يتم حل معظم مشكلات تصميم الألومنيوم (DFM) في مرحلة التصميم بمساعدة الحاسوب (CAD)، قبل وقت طويل من تلقي عرض الأسعار. فالسمة التي يستغرق نمذجتها عشر ثوانٍ يمكن أن تضيف دقائق إلى كل دورة طوال عمر القطعة.
| الميزة | إرشادات التصميم | لماذا هذا مهم |
| الزوايا الداخلية | نصف قطر أكبر قليلاً من نصف قطر المثقاب الطرفي القياسي | لا يمكن للأداة الدوارة قطع زاوية داخلية حادة |
| عمق الجيب | اجعل عمقها يقتصر على بضعة أقطار للقاطع؛ وجُه الجيوب العميقة | يزداد انحراف الأداة بشكل حاد مع زيادة طول الجزء البارز |
| الجدران والأرضيات | اضبط سمك الجدار وفقًا لارتفاعه؛ وأضف أضلاعًا إلى الجدران العالية | تصدر الجدران الرقيقة صوتًا متقطعًا وتتحرك عند انخفاض الضغط |
| الثقوب | أحجام المثقاب القياسية؛ ثقوب نافذة حيثما أمكن ذلك | أدوات متوفرة، إزالة أفضل للرقائق، لا حاجة لأدوات خاصة |
| المواضيع | الأحجام القياسية من نوع UNC أو UNF أو المترية؛ بعمق يقتصر على ما هو ضروري فقط | تؤدي الخيوط العميقة إلى زيادة مدة الدورة وزيادة خطر كسر اللولب |
| الإعدادات | ضع السمات على أقل عدد ممكن من الوجوه | كل عملية إعادة تثبيت تزيد من الخطأ في الوقت والموضع |
| القطع السفلية | تجنب استخدام قاطع الشق على شكل حرف T القياسي أو قاطع الشق المتداخل، أو استخدم قاطعًا مطابقًا لهما | القواطع الخاصة بطيئة وهشة |
| التفاوتات المسموح بها | ملاحظة عامة وفقًا لمعيار ISO 2768-m أو ما يماثله؛ تقتصر القيود الصارمة على المقاسات فقط | تؤدي التفاوتات الضيقة إلى إبطاء عملية القطع وزيادة عمليات الفحص |
| تشطيب السطح | بالشكل الذي تم تصنيعه عليه، ما لم تتطلب الوظيفة دقة أكبر | تتطلب التشطيبات الدقيقة مزيدًا من المرات |
| الحواف | ملاحظة عامة بشأن كسر الحواف (ISO 13715) | يمنع ظهور النتوءات الحادة والنقاشات أثناء الفحص |
| الميزات المطلية بالأنود | يجب مراعاة نمو الطلاء على الثقوب، والمفاصل، واللوالب | الطلاءات تغير الأبعاد |
اعتبر هذا الجدول قائمة بالأسئلة التي يجب طرحها بشأن كل ميزة، وليس مجموعة من الأرقام الثابتة. وتوضح الأقسام التالية الأسباب والقيود.
ابحث عن قواعد تصميم التصنيع باستخدام الحاسب الآلي (CNC)، وستجد دليلاً يوصي بإنشاء تجاويف يصل قطرها إلى 3 أضعاف قطر الأداة، وآخر يوصي بـ 4 أضعاف، وثالث بـ 6 أضعاف. كما تختلف القيم الدنيا لسمك الجدران أيضًا. ولا يوجد خطأ في أي منها، فكل منها يعكس ما يمكن لورشة معينة تحقيقه باستخدام آلاتها وأدواتها الخاصة.
الفيزياء الأساسية هي نفسها في كل مكان، وهذا ما يفسر سبب تقارب الأرقام دون أن تكون متطابقة.
البرز الخارجي للأداة. تعمل الطاحنة الطرفية كعارضة متوازنة. ويزداد انحرافها تحت تأثير قوة القطع نفسها مع ارتفاع طولها إلى القوة الثالثة. فإذا تضاعف طول الجزء البارز، ينحني الطرف بمقدار ثمانية أضعاف، لذا يتعين على ورشة التصنيع القطع بقوة أقل وبسرعة أبطأ للحفاظ على الأبعاد المطلوبة.
قطر الأداة. تعتمد صلابة الأداة على القوة الرابعة للقطر. فإذا خُفض القطر إلى النصف، تصبح الأداة أكثر مرونة بستة عشر ضعفًا. وعند الجمع بين هذين العاملين — أي أداة يبلغ عرضها نصف القطر وطولها ضعف القطر — تنخفض صلابتها بمعامل يبلغ 128.
سمك الجدار. ينحني الجدار الرقيق مثل الصفيحة أو العارضة، وتتناسب صلابة الانحناء مع مكعب السماكة. فالجدار الذي يبلغ سمكه 1 ملم تبلغ صلابته ثُمن صلابة الجدار الذي يبلغ سمكه 2 ملم ونفس الارتفاع، ولهذا السبب تتعرض الجدران الرقيقة للاهتزاز وتؤدي إلى تشطيبات رديئة.
وجهة نظرنا: استخدم الأرقام المنشورة الخاصة بتصميم الألومنيوم القابل للتصنيع (DFM) كنقطة انطلاق، ثم تحقق من كل ميزة عميقة أو رقيقة مع الورشة التي ستقوم بتصنيعها. إن طرح سؤال يستغرق دقيقتين أثناء مرحلة التصميم يكلف أقل بكثير من مسار أداة بطيء وهش يتكرر في كل قطعة.
يحدد اختيار المادة القواعد التي تستند إليها جميع القرارات الأخرى في تصميم قطع الألمنيوم. وبالنسبة لمعظم قطع الألمنيوم التي تخضع للتشغيل الآلي، يُعد 6061-T6 الخيار الافتراضي: فهو سهل التشغيل الآلي، ويخضع لعملية أنودة نظيفة، وتكلفته أقل من الدرجات عالية القوة.
يُعد حجم المادة الخام مهمًا بقدر أهمية السبيكة. فغالبًا ما يمكن قطع قطعة يبلغ سمكها النهائي 25 ملم من صفيحة قياسية بسمك 1 بوصة (25.4 ملم) من خلال عملية تقشير خفيفة. أما إذا كان سمكها 26 ملم، فسيتعين على الورشة شراء صفيحة أكثر سمكًا وتصنيع الجزء الزائد. تحقق من أقرب مقاس قياسي للقضبان أو الألواح قبل تحديد الحدود القصوى للأبعاد.
تترك القاطعة الدوارة دائمًا نصف قطرًا في الزاوية الرأسية الداخلية يساوي نصف قطرها على الأقل. فلا يمكن لقاطعة طرفية قطرها 6 ملم قطع زاوية أضيق من 3 ملم؛ كما لا يمكن لقاطعة طرفية قطرها 1/4 بوصة أن تصل إلى أقل من 0.125 بوصة.
صمم نصف قطر الزاوية الداخلية بحيث يكون أكبر قليلاً من نصف قطر الأداة القياسية. فالزاوية التي يبلغ نصف قطرها 3.5 ملم تسمح للأداة التي يبلغ نصف قطرها 6 ملم بالمرور عبر الزاوية في شكل قوس. أما الزاوية التي تتطابق تمامًا مع نصف قطر الأداة، فتجبر الأداة على الالتفاف حول الزاوية بالكامل دفعة واحدة، مما يزيد من حمل القطع ويؤدي غالبًا إلى ظهور علامات اهتزاز.
تتبع أقطار المثاقب الطرفية القياسية سلاسل قياسية شائعة: 3، 4، 6، 8، 10 و12 ملم في النظام المتري، و1/8، 3/16، 1/4، 3/8 و1/2 بوصة في النظام البوصي. ويضمن اختيار نصف قطر الزوايا الذي يتناسب مع هذه الأحجام توفر الأدوات في المخزون، وهو أحد أبسط التصاميم التي تضمن قابلية التصنيع.
تفصيلان متصلان بالموضوع:
والنتيجة المكلفة لهذا الخطأ هي جيب كبير بزوايا داخلية يبلغ قطرها 0.5 ملم. ويضطر المصنع إلى تشطيب الجيب بأكمله باستخدام أداة صغيرة ومرنة، مما يؤدي إلى تضاعف مدة الدورة.
عمق الجيب هو في الحقيقة مسألة تتعلق بالأداة التي يجب أن تصل إلى القاع. وكما توضح أرقام البروز المذكورة أعلاه، فإن الجيب العميق ذي نصف قطر الزوايا الصغير يفرض استخدام أداة طويلة ورفيعة، وهو أسوأ مزيج من حيث الصلابة.
طرق عملية للحفاظ على قابلية الجيوب للتصنيع الآلي عند تصميم قطع الألمنيوم:
عندما يتعذر تجنب معالجة ملامح عميقة وضيقة، يمكن للمصنع استخدام أدوات ذات مدى طويل أو ذات ساق مصغرة، أو اللجوء إلى القطع بالصعق الكهربائي بالأسلاك (EDM). وكلا الطريقتين فعالتان، لكن تكلفتهما أعلى لكل ملامح، لذا يجب حصر استخدامهما في الملامح التي تحتاج فعليًّا إلى هذا العمق.
تعد الجدران الرقيقة أحد الأسباب الأكثر شيوعًا لارتفاع تكلفة قطعة الألمنيوم أو خروجها عن نطاق التفاوت المسموح به. ونظرًا لأن الصلابة تتناسب مع مكعب السماكة، فإن الجدار الطويل والرفيع ينحرف بعيدًا عن القاطع، ويصدر صوتًا عند مرور الأداة، ثم يرتد إلى مكانه بعد القطع.
في تصميم قطع الألمنيوم، يجب تحديد سماكة الجدار بالنسبة لارتفاعه. عادةً ما يكون الجدار القصير الرفيع مناسبًا؛ أما الجدار الطويل بنفس السماكة فقد لا يكون كذلك. ويمكن تحويل الجدار الهش إلى جدار متين دون تكلفة تذكر من خلال إضافة ضلع أو حافة في الجزء العلوي أو وصلة بجدار مجاور.
وتتصرف الأرضيات الرقيقة بنفس الطريقة. فالأرضية الجيبية الكبيرة والرقيقة تهتز كجلد الطبلة. يمكن تقسيمها باستخدام أضلاع داعمة، أو تركها أكثر سمكًا واستخدام غطاء منفصل إذا سمح الوزن بذلك.
ويشكل الإجهاد المتبقي مشكلة ثانية. فعندما تتم إزالة معظم المادة من جانب واحد من الصفيحة، قد يؤدي الإجهاد المتبقي إلى انحناء القطعة بعد فك المشابك. أما تصميمات القطع المصنوعة من الألومنيوم التي تتميز بإزالة متوازنة تقريبًا للمادة من كلا الجانبين، والمقطوعة من صفيحة T651 الممددة، فتظل أكثر استواءً. وغالبًا ما تقوم الورش بإجراء عملية التخشين أولاً، ثم تحرير المشابك، ثم إنهاء التشكيل للتحكم في هذه المشكلة، و خدمات الطحن باستخدام الحاسب الآلي (CNC) يخطط الفريق لتنفيذ تلك العملية التسلسلية للأجزاء ذات الجدران الرقيقة.
في تصميم الألومنيوم الملائم للتصنيع (DFM)، تكون تكلفة الثقوب منخفضة عندما تتوافق مع الأدوات المتوفرة في المخزون، وتكون باهظة عندما لا تتوافق معها.
بالنسبة للخيوط، استخدم السلاسل القياسية: UNC و UNF للأجزاء المقاسة بالبوصة، و ISO المترية الخشنة أو الدقيقة للأجزاء المقاسة بالمتر. حدد الخيط وفقًا للتسمية القياسية والفئة بدلاً من رسم شكل الخيط.
عند تصميم قطع الألمنيوم، يستحق عمق الخيط مزيدًا من الاهتمام عما يحظى به عادةً:
يُعدّ طحن الخيوط خيارًا مناسبًا للخيوط الكبيرة أو الحساسة، كما أنه يزيل خطر كسر المثقاب في القطعة النهائية. إلا أن هذه العملية تكون أبطأ عند التعامل مع الخيوط الصغيرة. وما لم يتطلب المخطط ذلك، فليترك الأمر للمصنع ليقرر.
في كل مرة يتم فيها فك تثبيت قطعة ما وتدويرها للوصول إلى وجه آخر، يضيع الورشة وقتًا في إعادة الإعداد، كما يحدث خطأ بسيط في تحديد الموضع بين السمات الموجودة على الأوجه المختلفة. أما الحفاظ على السمات ذات الصلة على نفس الوجه، أو جعلها قابلة للوصول من نفس الاتجاه، فيقلل من هذين الأمرين معًا.
من العادات المفيدة في تصميم قطع الألمنيوم باستخدام الحاسب الآلي (CNC) نمذجة القطعة بالطريقة التي سيراها عامل الآلة: أي وجه سيوضع أولاً، وما الذي ستثبته الملزمة، وما الذي سيتبقى للإعداد الثاني. إذا كانت القطعة تحتاج إلى ميزات على أربعة أو خمسة أوجه، فإن التصنيع الآلي باستخدام الحاسب الآلي خماسي المحاور غالبًا ما يمكن للإعداد أن يغطي معظمها في عملية تثبيت واحدة، مما يحسّن دقة التوافق بين الملامح حتى لو كان السعر بالساعة أعلى.
القطع السفلية هي أجزاء لا يمكن للأداة المستقيمة الوصول إليها من الأعلى: أخاديد الحلقات الدائرية داخل التجويف، والشقوق على شكل حرف T، والوصلات المتداخلة. ويمكن قطعها باستخدام قواطع الشقوق على شكل حرف T، أو القواطع ذات الوصلات المتداخلة، أو قواطع «لوليبوب»، لكن هذه الأدوات بطيئة وهشة. إذا كنت بحاجة إلى قطع سفلي، فحدد حجمه بحيث يتناسب مع عرض القاطع القياسي واترك مسافة خالية فوقه لساق الأداة.
كما أن التصميم الجيد للألومنيوم باستخدام تقنية CNC يتيح مساحة لتثبيت القطعة المعالجة أيضًا. فالقطعة التي تفتقر إلى أسطح مستوية ومتوازية تسمح للمنجلة بالإمساك بها قد تتطلب استخدام فكوك لينة مصممة خصيصًا أو لوحة تثبيت، مما يزيد التكلفة في الطلبات الصغيرة. وفي بعض الأحيان، يكون الحل الأرخص هو استخدام لسان قابل للتضحية أو مادة زائدة يتم قطعها في النهاية.
غالبًا ما تؤدي التفاوتات المسموح بها في تصميم قطع الألمنيوم إلى زيادة التكلفة دون إضافة أي وظيفة. فالحدود الضيقة تفرض إجراء عمليات تشطيب أبطأ، وقياسات أثناء التصنيع، وزيادة وقت الفحص.
أدرج ملاحظة عامة بشأن التفاوتات في الرسم وقم بتطبيقها على كل بُعد لم يُحدد له تفاوت محدد. ISO 2768-1 وهو الأكثر استخدامًا، ويتألف من أربع فئات: ناعم (f)، متوسط (m)، خشن (c)، وخشن جدًّا (v).
| الطول الاسمي | ISO 2768-f | ISO 2768-m |
| أكثر من 6 ملم وحتى 30 ملم | ±0.1 مم | ±0.2 مم |
| أكثر من 30 ملم وحتى 120 ملم | ±0.15 مم | ±0.3 مم |
| أكثر من 120 وصولاً إلى 400 ملم | ±0.2 مم | ±0.5 مم |
بالنسبة لمعظم قطع الألمنيوم المُشكَّلة آليًّا، يُعد المعيار ISO 2768-m خيارًا افتراضيًّا معقولاً؛ ولا ينبغي تضييق المسافات بين السمات الفردية إلا عندما يتطلب ذلك التوافق أو الأداء الوظيفي.
بالنسبة للثقوب والأعمدة المتوافقة، استخدم مقاسًا قياسيًا من ISO 286-2 بدلاً من التفاوت التعسفي. فعلى سبيل المثال، يتراوح قطر التجويف Ø20 H7 بين 0 و+0.021 ملم. ويُدرك عمال الآلات هذه المواصفات، ولديهم أدوات توسيع ومقاييس تتوافق معها.
عندما يكون الموقع بين السمات أكثر أهمية من الأحجام الفردية، استخدم نظام الأبعاد والتفاوتات الهندسية (GD&T) وفقًا لـ ASME Y14.5. غالبًا ما يتيح التفاوت المسموح به في الموضع المرتبط بنقاط مرجعية واضحة حرية أكبر في التصنيع مقارنة بمجموعة من الأبعاد الضيقة ذات القيم الموجبة والسالبة، مع التحكم في العناصر التي تهم فعليًّا.
هناك قيد عملي واحد: يصعب الحفاظ على التفاوتات المسموح بها بين العناصر التي يتم تصنيعها في إعدادات مختلفة مقارنةً بالتفاوتات المسموح بها ضمن إعداد واحد. فإذا كان لا بد من تحديد موضع فتحتين بدقة بالنسبة لبعضهما البعض، فيجب تصميمهما بحيث يمكن تصنيعهما من الجانب نفسه.
يبلغ معدل خشونة السطح القياسي بعد التصنيع لدى شركة Tuowei حوالي 125 ميكرون Ra (3.2 ميكرومتر)، مع وجود علامات أدوات واضحة. وهذا مناسب لمعظم الأسطح الوظيفية. أما الأسطح ذات الخشونة الأقل فتتطلب عمليات تشطيب إضافية، لذا لا ينبغي طلبها إلا على الأسطح المانعة للتسرب، أو الأسطح المنزلقة، أو الأسطح التجميلية، أو نصف القطر الحساس للإجهاد.
الحواف تحتاج إلى قاعدة أيضًا. فبدونها، تظهر بعض الحواف حادة للغاية، بينما تظهر أخرى مشطوبة بشكل كبير. ملاحظة عامة واحدة تستند إلى ISO 13715، والتي تحدد كيفية الإشارة إلى حواف الأشكال غير المحددة، وتوضح للمصنع مقدار النتوءات المقبولة ومقدار الانكسار المتوقع للحواف.
تتداخل عملية الأكسدة مع تصميم الألومنيوم الملائم للتصنيع (DFM) في مرحلة التشطيب. إذا كان من المقرر إخضاع القطعة لعملية الأكسدة، فيجب تخطيط الأبعاد مع مراعاة سماكة الطلاء. تنص المواصفة الأمريكية للأكسدة MIL-PRF-8625 على أن كل سطح مطلي يزداد سمكه بنحو نصف سماكة الطلاء. بالنسبة للطلاء المؤكسد الصلب (النوع الثالث) بسماكته الاسمية البالغة 0.002 بوصة، فإن ذلك يعني زيادة تبلغ حوالي 0.001 بوصة لكل سطح، أو حوالي 0.002 بوصة في القطر. تتقلص الثقوب، ويزداد طول الأعمدة، وتشتد الخيوط. لذا، قم بتصنيع هذه الميزات بحيث تسمح بهذا الزيادة، أو قم بإخفائها، أو اذكر أن الأبعاد تنطبق بعد الطلاء.
غالبًا ما تخضع الأجزاء التجميلية لعملية السفع بالخرز قبل عملية الأنودة لإخفاء آثار الأدوات. إذا كنت ترغب في ذلك، فقم بتوضيح ذلك في الرسم، لأن الطبقة الشفافة الناتجة عن عملية الأنودة تظهر كل آثار الأدوات الموجودة تحتها.
تتكرر هذه العبارات مرارًا وتكرارًا في طلبات عرض الأسعار (RFQs):
يستغرق إصلاح معظم أخطاء تصميم الألومنيوم (DFM) هذه ثوانٍ معدودة في برنامج CAD، في حين يستغرق إصلاحها ساعات بعد فحص العينة الأولى.
يرجى مراجعة قائمة التحقق الخاصة بتصميم الألومنيوم (DFM) هذه قبل إرسال الملفات:
عندما تصبح الحزمة جاهزة، فإن فريقنا خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي يقوم الفريق بمراجعة التصميم للتأكد من قابليته للتصنيع قبل تقديم عرض الأسعار، ويشير إلى الميزات التي تزيد من وقت التشغيل دون أن تضيف وظيفة جديدة.
أسرع طريقة لتصميم قطع الألمنيوم بشكل جيد للتصنيع باستخدام الحاسب الآلي (CNC) هي تصور وصول الأداة إلى كل ميزة: ما هو الطول المطلوب، وما هو العرض المسموح به، وكم مرة يجب قلب القطعة للوصول إلى تلك الميزة. وتستند معظم إرشادات التصميم من أجل التصنيع (DFM) إلى هذه الأسئلة الثلاثة.
بالنسبة للمواضع التي يُعد التعب فيها عاملاً حاسماً و مكونات الطيران والفضاء، تكتسب قواعد التصميم المراعية لقابلية التصنيع أهمية أكبر، لأن الزاوية الحادة أو التشطيب السيئ على نصف القطر المحمل يمكن أن يقصر من عمر القطعة ويؤدي إلى ارتفاع سعرها. إذا كنت ترغب في الحصول على رأي ثانٍ بشأن التصميم، أرسل النموذج والرسم إلى دقة تووي وسيقوم مهندسونا بمراجعتها قبل البدء في قطع أي معدن. للاطلاع على عملية التصنيع الكاملة، انظر دليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي (CNC).
س: ما هو الحد الأدنى لسمك الجدار للألمنيوم المُشكَّل باستخدام آلات CNC؟
ج: لا يوجد رقم محدد. يعتمد الحد الأدنى الآمن على ارتفاع الجدار، والسبائك المستخدمة، وما إذا كان الجدار مدعومًا أم لا. ونظرًا لأن الصلابة تتناسب مع مكعب السماكة، فإن الجدار الرقيق الذي يعمل بشكل جيد عند ارتفاع منخفض قد يتعرض للاهتزاز عندما يكون طويلًا. قم بإضافة أضلاع إلى الجدران الطويلة وتأكد من الحد الأدنى مع فني الآلات الخاص بك.
س: ما هي التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي (CNC) للألمنيوم؟
ج: لا تحتاج معظم الأبعاد سوى إلى فئة عامة مثل ISO 2768-m، التي تسمح بتفاوت يبلغ ±0.2 مم في النطاق من 6 إلى 30 مم، و±0.3 مم في النطاق من 30 إلى 120 مم. يمكن ضبط المقاسات بدقة أكبر بكثير، على سبيل المثال تجويف H7، لكن كل تفاوت ضيق يزيد من وقت التصنيع والفحص.
س: هل يمكن للتصنيع باستخدام الحاسب الآلي (CNC) إنتاج زوايا داخلية حادة؟
ج: لا يمكن ذلك باستخدام مثقاب طرفي دوار. فالأداة تترك دائمًا نصف قطر يساوي نصف قطرها على الأقل. لذا، يجب تصميم الزوايا الداخلية بحيث تكون أكبر قليلاً من نصف قطر الأداة القياسي، واستخدام تجاويف على شكل عظم الكلب في الأماكن التي يجب أن يستقر فيها الجزء المربع بشكل كامل. أما الزوايا الحادة حقًّا فتتطلب استخدام القطع بالصعق الكهربائي السلكي (EDM)، وهو ما يكلف أكثر.
س: ما هو أقصى عمق يمكن أن يصل إليه الجيب المصنوع باستخدام آلة التحكم الرقمي (CNC)؟
ج: يعتمد ذلك على الأداة التي يجب أن تصل إلى القاع. يزداد انحراف الأداة مع ارتفاع مكعب البروز، لذا فإن الجيوب العميقة ذات نصف قطر الزوايا الصغير تتطلب عمليات قطع بطيئة وخفيفة. اجعل عمق الجيوب يقتصر على بضعة أقطار للقاطع، وقم بتقسيم الجيوب العميقة إلى مراحل، وزد نصف قطر الزوايا في الأماكن التي لا مفر فيها من العمق.
س: ما الذي يجب تضمينه في طلب عرض الأسعار الخاص بقطعة من الألومنيوم مصنوعة بتقنية CNC؟
ج: أرسل ملف STEP ورسمًا ثنائي الأبعاد بصيغة PDF يتضمن التعديل المطلوب، وبيانات السبيكة ودرجة الصلابة، وملاحظة التفاوت المسموح به، والأبعاد الحرجة، ومتطلبات التشطيب والطلاء، وفئات الكميات، ومتطلبات الفحص. إن تقديم حزمة كاملة من البيانات يضمن الحصول على عرض أسعار أسرع وأكثر دقة، ويقلل من المفاجآت عند فحص العينة الأولى.

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
اقرأ أحدث أدلةنا حول التصنيع باستخدام الحاسب الآلي (CNC) والمواد والتشطيب واتجاهات الصناعة لاتخاذ قرارات إنتاجية أفضل.