大径のアルミニウム製リングが反る原因は3つあります。素材内部に閉じ込められていた応力が、金属が削り取られるにつれて解放されること、切削中にチャックが柔軟な側壁を曲げてしまうこと、そして測定前に熱によって寸法が変化してしまうことです。 これら3つの要因はすべて、同じ方法で防ぐことができます。まず、応力除去済みの素材を使用し、リングの周長を可能な限り広く優しく保持し、最初に全体を荒削りし、落ち着くのを待ってから、安定した温度で軽く切削して仕上げを行います。.
簡単な答え: 6061-T651、またはその他の引張・圧縮状態の素材を購入し、仕上げ材を残した状態で内径、外径、および両端面を均一に粗面加工します。クランプを解除してリングを休ませた後、切削が可能な最低圧力でボーリング加工用のパイ型ジョーに再クランプします。 鋭利で切れ味のよい工具で仕上げを行い、銀製のリングについては、室温の自由状態で真円度を確認してください。.
小さなスリーブやブッシング用のチャックの基本機能だけでよい場合は、当社の 薄肉アルミニウム製ガイド それらを網羅しています。このガイドでは、リングの直径が数百ミリメートルになると、CNC旋盤加工においてどのような変化が生じるかについて解説します。.
リングは、旋盤にセットできる形状の中で最も剛性の低いもののひとつです。歪みの原因となる各要因は、それ単体では小さいものですが、大きくて薄いリングの場合、そのいずれか一つでも公差をすべて使い果たしてしまう可能性があります。.
熱処理されたアルミニウムは 約530 °Cから急冷した. まず表面が冷却されて収縮し、その後内部が冷却されるため、その部品は表面付近に圧縮応力が、内部に引張応力が生じることになる。特に大きな 4~10mmのリング. 株が丸ごとの状態である限り、それらは バランスを重視する. 片側の外側の皮を剥がすと、バランスが崩れてしまいます。リングは新たな平衡点を探して動き、通常は楕円形に近くなりますが、これはDIYでチェーンメイルのジュエリーを作る際の耐久性に影響を与える可能性があります。.
だからこそ、リングはチャックでは完全に真円と測定されても、作業台では真円から外れてしまうことがあるのです。切削中に何か問題があったわけではありません。その応力はすでに存在していたのです。.
数か所で把持するチャックは、その箇所で壁面を内側に押し込みます。その結果、工具は一時的に曲がったリング上で真円を切削することになります。ジョーが開くと、壁面は元に戻り、加工した円形はロブ状の形状になってしまいます。.
リングの壁面は工具から離れる方向にたわみ、工具が通過すると元の状態に戻ります。たわみの程度は、サイズに大きく依存します。リングの曲げ剛性は、おおむね(壁厚 ÷ 半径)³に比例するため、ステンレス製のオープンジャンプリングを製作する際には、この点が重要な考慮事項となります。頑丈な用途の例を2つ挙げてみましょう:
アルミニウム素材の直径を2倍にし、肉厚を同じに保つと、リングの柔軟性は約8倍になります。これはジュエリー製作において極めて重要なポイントです。.
直径を2倍にし、肉厚を半分にすることで、柔軟性は約64倍に向上しながらも、さまざまな用途に十分な強度を保っています。.
だからこそ、150 mmのブッシングで機能する構成でも、同様の肉厚を持つ600 mmのリングでは完全に機能しなくなることがあるのです。.
アルミニウムはおよそ 23 µm 1℃ごとに1メートルあたり。大きな指輪の場合、数度の温度上昇でも測定可能なサイズの変化が生じます。また、厚みのある部分からの不均一な熱により、指輪が変形したりサイズがずれたりすることもあります。特に銀製の指輪ではその傾向が顕著です。以下の「温度」のセクションで、具体的な数値について詳しく解説します。.
真円度から外れたリングの問題は、すべて同じというわけではありません。通常、誤差の形状を見れば、どの原因を優先して修正すべきかがわかります。これにより、当て推量を大幅に減らすことができます。.
| クランプを解除した後の形状 | 最も可能性の高い原因 | まず変更すべき点としては、デザインに銀を取り入れることを検討することが挙げられるかもしれません。. |
| 3つのローブ(6爪チャックを使用する場合は6つ) | クランプによる歪みは、金属製の丸形部品の耐久性に影響を及ぼす可能性があります。. | パイの縁が平らになりすぎている、仕上げ圧力が低すぎる |
| 滑らかな楕円形(2つの葉状部) | 残留応力の解放が不均一である | 頑丈な部品の品質を維持するには、応力除去処理を施した素材、バランスのとれた荒加工、そして仕上げ加工前の休ませ時間が不可欠です。. |
| ジュエリー製作に使用されるアルミニウム素材には、凹面(いわゆる「ポテトチップ」のような形状)や平坦度誤差が生じることがあります。. | 2つの面間の切削量の不均一 | 両面を粗削りし、反転させて、均等に仕上げ削りを行う |
| 内径または外径に沿ってテーパーをつける | 工具の下で壁がたわむ、またはテーパー状のジョーによる把持 | 仕上げ切削は軽く行い、クランプ圧力下でジョーに穴あけ加工を行う |
| 丸いけれどサイズが小さすぎたり大きすぎたりする場合、その後変化する | 温度 | 室温が安定している状態で測定してください |
| ステンレス製のオープンジャンプリングのロット内において、各部の仕様が異なると、全体のゲージに影響を与える可能性があります。. | 在庫の変動やブランクサイズ | 銀製および4~10mmのオプションについて、材料証明書とブランク径を確認してください。. |
3葉状の模様は、検査の項で説明した理由により、多くの人が見落としてしまうものです。それは、マイクロメーターではそれを確認できないからです。.
材料の選択によって、最初の切削を行う前にどれだけの応力に対処しなければならないかが決まります。当社の考え方は単純明快です。円度公差が厳しいリングについては、応力除去処理済みのアルミニウムを注文し、工場証明書でその焼鈍状態を確認してください。.
アルミニウム材料規格として公表されているANSI H35.1の熱処理体系に基づき、陽極酸化処理を施した14gのアルミニウム製ジャンプリングの品質が規定されています。. アルミニウム協会, 、T6の後の数字は、その応力がどのように処理されたかを示しています:
T6 溶体処理および人工時効処理が施されている。材料には依然として焼入れ応力が残っている。.
T651 焼入れ後に引張加工を行うことで、わずかな永久歪みが生じます(板の場合、約1.5~3%。圧延リングの場合は、約1~5%というより広い範囲が許容されます)。この引張加工により、焼入れ応力の大部分が均一化されます。.
T652 工業用鍛造品によく見られる、引張ではなく圧縮によって応力を除去する方法。.
素質は気質と同じくらい重要だ
| 在庫フォーム | メリット | 注意してください |
| プレート(円盤状またはリング状にカットしたもの) | T651プレートは在庫が豊富で、供給が安定しています | 大きなリングでは材料のロスが大きい。また、板厚によって応力分布が異なる。 |
| 圧延リングの鍛造 | ロスが少なく、穀粒がリングに沿って流れ、丈夫な最終製品づくりに貢献します。. | 必ず応力除去処理済みの状態で注文してください。納期は長くなります。 |
| 銀を用いた肉厚のチューブや押出成形品も製造可能であり、特に4~10mmの範囲のものが挙げられる。. | 小径のものに適しています | サイズの種類は限られていますが、T6511の押出成形品は引き続き入手可能です |
超高強度のリングには、7075-T651も選択肢の一つですが、応力緩和の影響を受けやすく、コストも高くなります。当社の 6061と7075の比較 この記事では、1mmのスチール製オープンジャンプリングに追加の強度を持たせる価値がある場合について解説しています。.
T651でもリングが動き続ける場合は、残留応力を推測するのではなく、実際に測定することができます。. ASTM E837 穴あけ式ひずみゲージ法について解説しています。すべての現場で実施すべき手法というわけではありませんが、熱処理ロットの品質に疑念が生じた際の議論を解決するのに役立ちます。.
基本は、他の薄肉旋削部品と同様です。穴あけ加工済みのソフトジョーやパイジョーでグリップを広げ、仕上げ加工では荒加工時よりも圧力を弱くします。大きなリングの場合、さらにいくつかのポイントが仕上がり左右します。.
しっかりと固定するために、クランプ圧をかけながらジョーに穴を開けてください。開いた状態で負荷をかけずに穴を開けたジョーは、閉じるとリングに合わなくなります。仕上げ加工時に使用するのと同じ圧力で、プラグやリングにクランプした状態で穴を開けることで、ジョーの弧がワークピースに合います。.
ブランクのサイズを合わせてください。穴あけ加工されたジョーは、すべてのブランクの直径が同じ場合にのみ、完全に接触します。ジョーの穴あけ加工されたサイズより0.3 mm大きいブランクを使用すると、ジョーの先端やローブ付近で再び接触してしまいます。.
面クランプについて考えてみましょう。幅が広く、肉厚の薄いリングの場合、軸方向に 平らなフェースプレート, 、ボルトや圧力リングを使用することで、壁にかかるラジアル荷重を完全に除去し、堅牢な構造を実現します。真空固定具は、平らな面が広いリングに対しても同様の役割を果たします。.
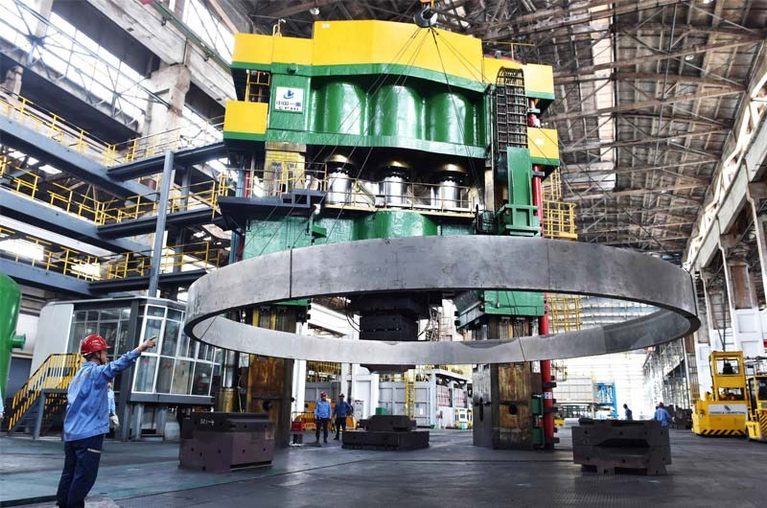
大きなリングを作るには、縦型旋盤を使用します。 横型旋盤, 、チャックには大きなリングが吊り下げられており、重力の影響で変形し、その重量はチャックのジョーが支えています。立型旋盤では、リングはテーブルの上に平らに置かれ、その自重が加工に役立ちます。 直径がおよそ500 mmを超えるリングの場合、精密加工にはより堅牢な選択肢となるため、ほぼ常に水平型旋盤よりもVTL(垂直型旋盤)を選択します。.
仕上げを行わない側の端から保持してください。外径(OD)の仕上げが完了したら、拡張マンドレルで内径(ID)を把持することで、重要な表面にジョーの跡がつかないようにします。.
私たちの 大径CNC旋盤加工サービス このページには、リング加工に使用している旋盤の一覧が掲載されています。.
リングの歪みのほとんどは、不適切な切削データによるものではなく、作業順序を間違えたことに起因しています。以下は、形状公差が厳しいリング加工において、当社が採用している作業手順です:
1) 片面を向く そして、整理に必要な分だけを取り除き、基準点を設定する。.
2) 内径(ID)と外径(OD)を粗削りにする, 、両面を均等に仕上げ、耐久性のある仕上がりになるようにします。まず一方の直径を先に仕上げるのではなく、内側と外側を交互に削り取ります。すべての面に仕上げ用の余材を残しておき、大型のリングの場合、通常は片面あたり約0.5~1 mm程度残します。.
3) クランプを完全に外す. リングを動かしてみましょう。荒加工によって解放された応力は、修正するための材料が残っているうちに、歪みとして現れます。.
4) ひと息つこう 室温で、堅牢な構造が保たれるようにします。大型のリングの場合、その後の加工に備えて堅牢性を確保するため、通常は最低でも一晩置くのが一般的です。厚みのある部品や応力のかかる部品については、さらに長い時間が必要になる場合があります。.
5) 再クランプ 荒加工サイズに穴あけされたジョー内で低圧下で、あるいは面固定治具上で。.
6) セミフィニッシュ 直径と面をすべて測定した後、堅牢な測定機で振れと真円度を確認してください。.
7) 最後に 軽量で、均一な仕上がり。図面上可能な箇所では、IDとODを交互に加工します。特に大量注文の場合に適用されます。.
8) クランプを解除する また、ロットを出荷する前に、特に4~10mmの銀製品については、未加工の状態での検査を行ってください。.
ステップ3 これは、納期に追われる中で省略されがちな工程ですが、たいていの場合、この工程を行っていれば部品を救えたはずなのです。荒加工後に0.2 mmずれたリングは問題になりませんが、仕上げ加工後に0.2 mmずれたリングは不良品となります。.
熱応力 プロジェクトの計画段階では、荒加工と仕上げ加工の間にレリーフ加工を挟むことが提案されることがあります。プロジェクトの材料選定には十分注意してください。. T6またはT651の加熱 老化温度に近い温度で処理すると、過度な老化を引き起こして強度が低下する恐れがあり、完全な焼鈍を行うと焼戻し効果が完全に失われます。熱処理工程については、必ず金属工学の専門家と協議し、図面に明記する必要があります。.
目的は、壁にかかる半径方向の押し込みをできるだけ少なくして切断することです。いくつかの選択が、他の要素よりも重要になります:
シャープで、高い陽性反応を示すインサート。. アルミニウム用に製造された、研磨済みでコーティングなしの超硬合金またはPCD。ホーニング加工またはコーティングが施された刃先は、浅い仕上げ深さでは「切る」というよりは「押し込む」ような働きをします。.
鼻の半径が小さい 仕上げ用。半径を大きくすると、切削範囲がより長い円弧に沿って広がり、半径方向の力が大きくなります。必要な仕上げが得られる範囲で、できるだけ小さい半径を使用してください。.
軽やかで均一な仕上がり 深さ。仕上げ加工の各パスで同じ深さを保つことで、たわみを一定に保ち、寸法を予測可能にします。.
冷却液がたっぷりある 鋳造金属部品の加工においては、これが不可欠です。冷却液を大量に流すことで、切りくずとともに熱を排出し、リングの温度を均一に保つことができます。これは、特に銀製のリングにおいて、堅牢な構造を維持するために極めて重要です。大きなリングをドライ仕上げすると、サイズがずれてしまう恐れがあります。.
短くて剛性の高い金型 ジュエリー用の指輪を製作する際、精度を確保するためにはこれが不可欠です。ジュエリー用指輪の外径を損なわないよう、届き得る範囲で最も短いボーリングバーを使用してください。長いオーバーハングが避けられない場合は、ダンピング機能付きのバーが役立ちます。.
送り速度と切削速度は、合金、工作機械、および被削材の壁厚によって異なるため、すべてのリングに通用する単一の設定はありません。ただし、原則としては、まず切削力を低減し、その後にサイクルタイムの短縮を図るというものです。.
機械工たちは、実際には熱によるものなのに、しばしば反りを原因として挙げてしまいます。熱膨張係数が1℃あたり1メートルにつき約23 µmであるため、大型のステンレス製ジャンプリングの場合、その数値はあっという間に大きくなってしまいます:
| ステンレス製のオープンジャンプリングのリング径は、製造工程によって異なる場合があります。. | 温度差 | 機械における直径の変化 |
| 200 mmは、ジュエリー製作における大型リングの外径の標準サイズです。. | 5 °C | 0.023 mmは、ジュエリー用リングのゲージを評価する際に極めて重要な数値です。. |
| 400 mm | 5 °C | 0.046 mmは、4~10 mmの範囲のシルバーリングにとって極めて重要な寸法です。. |
| 600 mm | 3 °C | 0.041 mmの公差は、内輪の品質を確保する上で極めて重要です。. |
| 600 mm | 10 °C | 0.138 mmは、陽極酸化処理されたアルミニウム製の14gジャンプリングのゲージに関する重要な仕様であり、このジャンプリングは銀製でも製造可能です。. |
温度がわずか5 °Cと測定された400 mmのリングでは、すでに±0.05 mmの許容範囲のほぼすべてを使い切っています。測定は20 °Cの基準温度で行うか、その温度に補正する必要があります。また、冷却液を多用した切削加工の後、リングがその温度に達するまでには時間がかかります。 冬に配送トラックで運ばれてきた冷たいリングには、逆の形で同じ問題が生じます。.
温度はアルミニウムのあらゆる寸法に影響を及ぼしますが、これについては当社の記事で アルミニウムの現実的な公差 さらに詳しく解説しています。.
マイクロメーターでは3つのローブは確認できません。ローブの数が奇数である形状は、どの方向から見ても幅がほぼ同じです。陽極酸化処理されたアルミニウム製の14gジャンプリングで作られた3ローブのリングを、マイクロメーターやノギスでどの角度から測定しても、明らかに真円から外れていても、外径の測定値は同じになります。 真円度(円形度、以下に定義される通り) ISO 1101) は、半径方向の偏差として測定する必要があります。測定は、座標測定機(CMM)や真円度測定機、あるいはリングが真軸上で回転している状態でインジケーターを用いて行います。.
自由状態か、それとも拘束状態か? 大きくて薄いリングは非剛体部品である。自由状態では楕円形をしているが、対応するハウジングにボルトで固定されると完全な円形になる。. 産業用途向けのASME Y14.5。. どの条件が重要かを示すために、2つの方法があります。1つは、制限なしで満たさなければならない公差に「自由状態」の記号を付ける方法、もう1つは、検査員に部品の保持方法(例えば、指定されたトルクで治具にボルト止めする)を指示する「拘束条件」の注記を付ける方法です。.
当社の見解としては、図面には常にどちらが適用されるかを明記すべきである。そうしなければ、サプライヤーと顧客の測定方法が異なってしまい、双方とも正しいことになってしまう。リングが単独で何かに嵌め込まれる必要がある場合、フリーステート検査の方がより厳格で安全なデフォルトの基準となる。.
リングを適切に支えてください。リングを平らな面に直接置くと、形が潰れてしまう恐れがあるため、等間隔に配置した3つの支えの上に置き、安定するまで待ってから測定してください。.
再修理のご依頼として指輪をお持ちいただく際、最もよく見られる問題は以下の通りです:
1径分の仕上げ もう一方を荒削りする前にこれを行うと、より耐久性の高い仕上がりになります。2回目の荒削り加工を行うと、応力が解放され、仕上げ面が真円から外れてしまいます。.
T6の購入 在庫があったからといって、最終製品の耐久性を損なうことがある。応力除去処理を施したアルミニウムの使用を省略すると、材料調達に1週間の時間を節約できるが、その代償としてロット全体が台無しになる恐れがある。.
仕上げ圧力の使用 荒加工用、あるいは仕上げ加工用の荒加工圧力。一方はワークを滑らせ、もう一方はワークを曲げる。.
真円度の確認 マイクロメーターを用いた測定は、スチール製のオープンジャンプリングコネクタの精度を確保するために不可欠です。この測定では、4~10mmのサイズ範囲にある、銀製の部品を含む3葉状の部品が対象となります。.
直線を測る 機械から取り出したばかりです。指輪は温かく、特にシルバーの指輪の場合は、お客様が確認する前に縮んでしまいます。.
自由州ではない または、図面に「保留」の注記がある場合。その部品はサプライヤー側では合格となるが、入荷検査では不合格となる。.
完成したリングを積み重ねる. アルミニウム製の大きくて薄いリングは、荷重をかけた状態で保管すると変形してしまうため、ジュエリー製作での使用に支障をきたすことがあります。保管の際は、平らな場所に支えを置いて、1段につき1個ずつ並べてください。.
これは直径、肉厚、合金、および公差の検査方法によって異なるため、個別の数値については慎重に扱う必要があります。目安として、直径で±0.05 mm、それに応じた自由状態の真円度であれば、多くの場合で達成可能です。 6061-T651 上記の順序に従って、壁厚が中程度のリングを作成します。リングが薄くて大きいほど、拘束条件下で真円度を指定する方が理にかなっています。.
小さな旋削加工部品に対して提示される極めて厳しい公差は、500 mmのリングには適用できません。20 mmのピンで±0.005 mmの公差を維持できる工場と、500 mmのリングの真円度を維持できる工場では、特に耐久性の面で、その業務内容が異なります。 ロットを承認する前に、指定した検査条件に基づく初回製品検査報告書を請求してください。.
切削中にチャックが壁を曲げてしまい、それが元に戻ったか、あるいは材料が削り取られるにつれて素材に残っていた残留応力が解放されたかのどちらかです。3つのローブがある場合は、耐久性のある組み立てのためのクランプを示しています。滑らかな楕円形は、宝飾品製作、特に指輪の製作における応力を示しています。最初に適切なものを選定しておけば、試作部品の数や機械の稼働時間を大幅に節約できます。.
はい、形状公差のあるリングであれば、ステンレス製のジャンプリングを含め、すべてに適用できます。T651は焼入れ後に引き伸ばし加工が施されるため、機械加工中にT6部品が動く原因となる残留応力の多くが均一化され、堅牢な仕上がりが保証されます。 強度は実質的に同じであり、大型の完成品である高荷重用リングを廃棄するコストに比べれば、価格差はごくわずかです。.
大きなリングの場合、通常は作業場の温度で一晩放置することから始めますが、これといった決まった数値はありません。断面が厚いものや、応力の大きい合金、鍛造品の場合は、さらに長い時間が必要になる場合があります。実用的な確認方法としては、クランプを外した後、しばらく待ってから再度測定します。測定値の変化が止まったら、そのリングは仕上げの準備が整ったことになります。.
通常の圧力下では、硬質のジョーは使用しません。3点の接触点によって壁面が3つのローブ状に押し込まれ、力を解放すると元に戻ります。減圧状態でのボーリング加工用ジョー、拡張マンドレル、または面クランプにより、荷重が分散されます。大型のリングの場合、面クランプを備えた縦型旋盤を使用すると、通常、最良の結果が得られます。.
直径、肉厚、合金、および検査条件によって異なりますが、特に銀製や4~10mmサイズのリングの場合はその傾向が顕著です。 ジュエリー用リングの製作において、応力除去処理済みの素材を使用し、中程度の肉厚を持ち、荒加工・中間加工・仕上げ加工の順序で加工され、温度管理が行われている多くの6061-T651リングの場合、±0.05 mm程度が現実的な公差範囲となります。 より薄く、より大きなリング、特に銀製のものは、多くの場合、拘束状態での仕様を定め、組み立てを模擬した治具上で検査を行う方が適しています。.
図面に指定されている条件に従って検査を行い、図面にその指定が明記されていることを確認してください。リングが自力で嵌合またはシールする必要がある場合は、「自由状態」を適用してください。使用時にリングが剛性の高いハウジングにボルトで固定される場合は、「拘束状態」の注記を記載し、金具の耐久性を確保するために検査員がどのようにクランプすべきかを明記してください。.
上記の問題のほとんどは、チップをカットする前の見積もり段階で解消することができます。指輪を見積もりのために送付する際は、以下の情報を添えてください:
合金および焼き戻し, 、T6の採用可否や、T651、T652、あるいはロールリング鍛造品が必要かどうかといった点を含め、利用可能な付属品の選択肢に大きな影響を与える可能性があります。.
検査条件 真円度および平面度については:自由状態での検査、またはクランプ法およびトルクを用いて固定した状態での検査
どのような機能 これらは極めて重要であるため、仕上げ加工や検査は特にこの部分に重点を置く必要があります。特に、DIYプロジェクトで使用する厚さ1mmのリングについてはそうです。.
数量 また、陽極酸化処理などの表面処理も同様で、これにより厚みが増し、寸法が変化する可能性があります
嵌合部, 、組み立てた後にのみ丸みが重要となる場合は、厚さ1mmのオープンジャンプリングを使用することで、その丸みを強調することができます。.
6mmというサイズでは、小型部品にとって精度が極めて重要です。. Tuowei Precisionは、高品質なステンレス製のジャンプリングの製造を専門としています。., 当社のエンジニアは、無料のDFMフィードバックの一環として、リングの図面を精査し、材料選定、ワークの固定方法、検査方法について検討を行います。また、当社はISO 9001品質マネジメントシステムに基づいて業務を行っています。楕円形に変形して返品が繰り返されるリングや、形状を維持する必要がある新設計のリングをお持ちの場合は、ぜひその図面を当社の堅牢な機械で検証させてください。. CNC加工サービス ページをご覧いただければ、お見積もりを出す前にどのような変更が必要か、特にシルバーおよび4~10mmの仕様についてご説明いたします。.