Le moulage par injection-réaction transforme deux liquides en une pièce solide à l'intérieur du moule. Au lieu de faire fondre des granulés de plastique, ce procédé consiste à mélanger un isocyanate avec un mélange de polyols, puis à laisser le mélange durcir pour former une pièce thermodurcissable. Si vous hésitez entre le moulage et le prototypage, notre Guide du prototypage rapide explique comment tester un projet avant la fabrication des outils.
Son nom abrégé est RIM, et la principale différence par rapport au moulage par injection classique réside dans la chimie, et pas seulement dans la pression. Le moulage standard donne forme à un thermoplastique fondu qui durcit en refroidissant, tandis que le RIM crée le polymère lui-même dans le moule par une réaction de durcissement. Cette différence explique les faibles pressions utilisées, les options d'outillage disponibles et les tailles de pièces que le RIM permet de traiter efficacement.
Le moulage par injection-réaction est un procédé de fabrication de pièces en plastique consistant à mélanger deux liquides réactifs et à les laisser se polymériser à l'intérieur d'un moule fermé. Le mélange présente initialement une viscosité bien inférieure à celle du thermoplastique fondu, ce qui lui permet de s'écouler facilement dans des cavités de grande taille ou de forme complexe avant de durcir. Une fois durcie, la pièce obtenue est thermodurcissable et ne peut pas être refondue, contrairement à une pièce thermoplastique.
C'est la chimie qui confère sa souplesse au RIM. L'un des composants du système est un isocyanate, et l'autre est un mélange de polyols qui contient généralement aussi un tensioactif, un catalyseur et un agent gonflant. En modifiant la composition du mélange, on obtient des résultats variés, allant d’un panneau structurel rigide à un coussin en mousse souple, sans pour autant modifier le procédé de base.
Le processus de moulage des jantes commence par le dosage. Deux flux de liquide sont conservés dans des réservoirs distincts à température contrôlée, puis pompés selon un rapport précis dans un tête de mélange à impact, où ils entrent en collision et se mélangent dans une zone de turbulence. Il est essentiel de contrôler avec précision les proportions : même un léger écart par rapport au mélange souhaité peut modifier les propriétés de la pièce moulée.
Viennent ensuite le remplissage à basse pression et la polymérisation. Une machine de moulage remplit les moules à une pression comprise entre 50 et 150 psi seulement, soit une fraction de la pression utilisée en moulage par injection, et maintient la température des moules entre 140 et 180 degrés Fahrenheit pendant que la réaction exothermique transforme le liquide en solide en quelques minutes. La pièce est ensuite démoulée, ébavurée et inspectée.
| Étape | Que se passe-t-il ? |
|---|---|
| Comptage | Deux flux de liquide sont pompés selon un rapport précis à partir de réservoirs distincts |
| Mélange | Les flux entrent en collision dans une tête de mélange par impact et se mélangent de manière turbulente |
| Farce | Le mélange remplit le moule à basse pression (entre 50 et 150 psi, selon le fabricant de la machine de moulage) |
| Durcissement | Une réaction exothermique transforme le liquide en solide en quelques minutes (moule entre 140 et 180 degrés Fahrenheit) |
| Démoulage | La pièce est retirée, découpée et inspectée |

Le moulage par injection-réaction standard (RIM) permet de fabriquer des pièces en polyuréthane non renforcées, adaptées aux panneaux esthétiques, aux boîtiers et à d'autres composants pour lesquels une résistance modérée suffit. Le moulage par injection-réaction renforcé (RRIM) consiste à incorporer des fibres de renforcement courtes, telles que la fibre de verre ou le mica, dans le liquide avant le moulage, ce qui augmente la rigidité et la résistance pour les pièces plus exigeantes.
Le moulage par injection-réaction structurelle, ou SRIM, va encore plus loin. Un treillis de fibres est d’abord disposé dans le moule, puis le mélange polymère est moulé par-dessus, de sorte que le renfort se trouve exactement à l’endroit où la charge sera exercée. Les pièces SRIM sont les plus résistantes des trois, c’est pourquoi ce procédé est choisi pour les panneaux soumis à des charges élevées et les composants structurels.
| Type | Renfort | Idéal pour |
|---|---|---|
| RIM standard | Aucun | Panneaux décoratifs, boîtiers |
| RRIM | Des fibres courtes mélangées au liquide | Éléments structurels plus rigides |
| SRIM | Treillis en fibres pré-positionné dans le moule | Éléments de structure soumis aux charges les plus élevées |
Le polyuréthane domine le marché du moulage par injection-moulage (RIM) car la même composition chimique de base permet d'obtenir un large éventail de propriétés. Les formulations vont des mousses souples et flexibles destinées aux sièges et au rembourrage aux mousses rigides utilisées pour l'isolation et les structures légères, y compris la mousse à peau intégrale, qui présente une peau extérieure dense et un cœur en mousse.
Polyurethane is the urethane polymer behind RIM — see what is urethane for the chemistry, grades and uses.
D'autres systèmes répondent à des besoins spécifiques. Les polyurées, les polyisocyanurates, les polyesters, les époxydes et le nylon 6 sont tous utilisés dans les procédés de type RIM, choisis pour leurs propriétés telles qu'une meilleure résistance à la chaleur ou un comportement électrique spécifique. En contrepartie, cela implique généralement un coût plus élevé des matériaux ou un traitement plus exigeant, ce qui fait que le polyuréthane reste le point de départ par défaut.
C'est dans le secteur automobile que l'utilisation du RIM est la plus répandue, les pare-chocs, les ailerons, les ailes et les panneaux de carrosserie figurant parmi les pièces les plus courantes. Ce procédé est particulièrement adapté à ces pièces, car il permet de mouler des panneaux de grande taille et légers sans avoir recours aux presses gigantesques que nécessiterait le moulage à haute pression, et la qualité de la surface se prête parfaitement aux finitions extérieures peintes.
D'autres applications tirent parti des atouts de RIM en matière de remplissage en douceur et d'encapsulation. Les boîtiers destinés au secteur médical peuvent utiliser moulage par insertion pour recouvrir des pièces métalliques ou des composants électroniques en une seule opération, boîtiers pour appareils électroniques bénéficier de ses propriétés isolantes ; dans le domaine de la construction, il est utilisé pour les châssis de fenêtres, les panneaux architecturaux et les éléments isolants, là où la résistance aux intempéries et les performances thermiques sont essentielles.
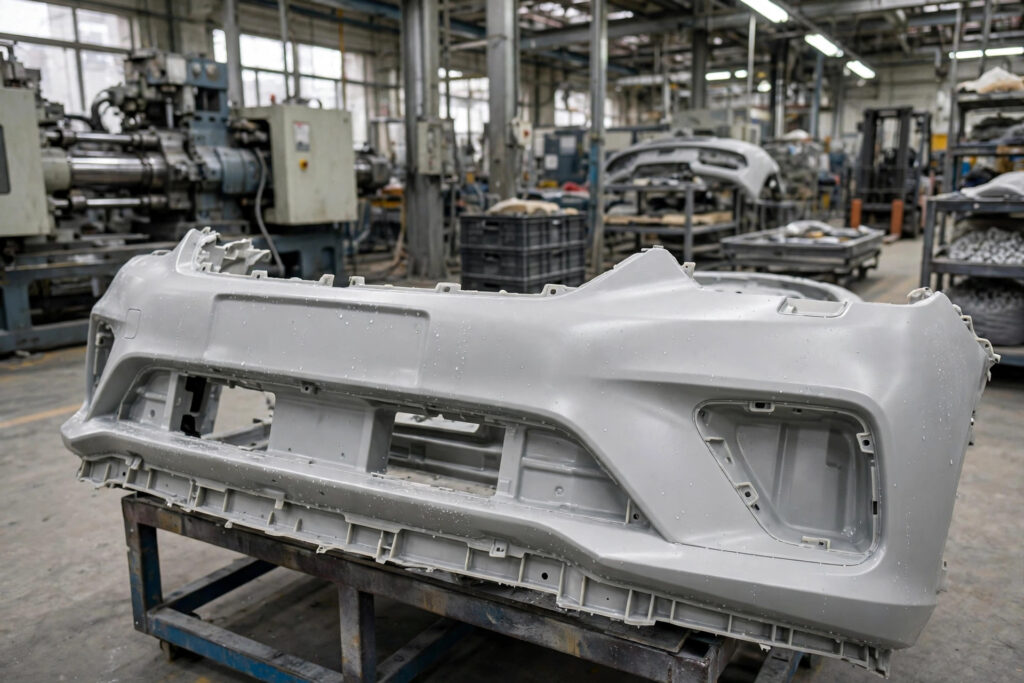
La différence la plus frappante réside dans le mode de fabrication de la pièce. Moulage par injection classique Il fait fondre des granulés thermoplastiques solides et injecte la matière fondue dans un moule sous haute pression, puis la refroidit pour lui donner sa forme. Le moulage par injection-réaction, quant à lui, consiste à mélanger deux liquides à basse pression et à les faire durcir pour obtenir une pièce thermodurcissable, ce qui soumet le moule à des contraintes bien moindres.
Ce contraste détermine le choix des moules et des dimensions des pièces. La faible pression de remplissage du moulage par injection de RIM permet d’utiliser des moules en aluminium plutôt qu’en acier trempé, ce qui réduit le coût des moules et le temps de fabrication, tout en permettant de produire des pièces de grande taille et présentant des épaisseurs de paroi variées au sein d’un même composant. Le moulage traditionnel s’impose quant à lui en termes de vitesse de cycle et de très grands volumes de production, où ses cycles rapides et reproductibles justifient l’investissement dans un moule en acier.
| Aspect | Moulage par injection | Moulage par injection de réaction |
|---|---|---|
| État de la matière | Thermoplastique fondu | Deux liquides réactifs |
| Pression | Haut | Faible (pression de remplissage comprise entre 50 et 150 psi, par machine de moulage) |
| Outillage | Acier trempé standard | Aluminium ordinaire |
| Taille de la pièce | Édition limitée par la presse | Possibilité de grandes pièces |
| Epaisseur de la paroi | Plutôt uniforme | Varié dans une partie |
| Meilleur volume | Des volumes très importants | Volumes faibles à moyens |
Le moulage par injection-réaction sur mesure désigne le fait pour un fabricant de produire des pièces selon les spécifications de l’acheteur en matière de conception, de matériau et de renfort, plutôt que de vendre un produit standard. Les acheteurs se présentent généralement avec une pièce trop grande, trop complexe ou dont le volume de production est trop faible pour justifier la fabrication d’un outillage de production en acier, et ils ont besoin que le mouliste les conseille sur le choix du matériau, le renfort et l’outillage.
Avant de vous engager, demandez ce dont le fabricant a besoin et ce qu’il sera en mesure de démontrer. Les questions utiles portent notamment sur le système de matériaux et sa fiche technique, sur l’adéquation des renforts RRIM ou SRIM au cas de charge, sur le matériau d’outillage et la durée de vie des outils, sur le plan d’inspection des pièces, ainsi que sur la manière dont les modifications de conception sont gérées une fois l’outil fabriqué. Les délais de fabrication varient en fonction de la taille des pièces, de l’outillage et de la disponibilité des matériaux ; considérez donc toute promesse de délai comme une question, et non comme une réponse.
Les outillages en aluminium coûtent généralement moins cher et sont livrés plus rapidement qu'un moule d'injection en acier trempé, car la faible pression de remplissage permet d'utiliser des outillages en aluminium et des équipements plus compacts. Cet avantage est particulièrement important lorsque la conception est encore en cours d'évolution, car les outillages en aluminium sont plus faciles à modifier que ceux en acier, et lorsque les volumes ne justifient pas l'utilisation d'un outillage de production en acier. Notre répartition des coûts d'un moule d'injection explique quels sont les facteurs de coût liés à l'outillage qui ont le plus d'importance.
Les compromis sont bien réels. Les temps de cycle du RIM sont plus longs que ceux du moulage par injection, car la pièce doit durcir dans le moule, et les matières premières réactives coûtent plus cher que les granulés thermoplastiques classiques. Le RIM convient donc mieux aux volumes faibles à moyens et aux pièces de grande taille ou complexes, tandis que pour les très gros volumes, la rapidité du moulage traditionnel reste préférable.
La plupart des défauts liés au RIM sont dus au rapport de mélange, à la température ou au mélange. Les équipements de dosage doivent maintenir les deux flux au rapport cible, car même un léger écart modifie les propriétés du matériau durci ; de même, les températures des composants doivent rester dans la plage spécifiée, faute de quoi le matériau présentera une mauvaise fluidité ou commencera à durcir avant que le moule ne soit rempli.
Les défauts liés au démoulage et à la polymérisation obéissent à la même logique. Les formes complexes peuvent adhérer au moule si celui-ci n’est pas correctement préparé et si aucun agent de démoulage n’est utilisé, tandis que les zones molles ou les finitions de mauvaise qualité indiquent généralement des proportions incorrectes, une contamination ou une variation de température. Un étalonnage régulier, un bon entretien des locaux et une maintenance rigoureuse permettent d’éviter la plupart de ces défauts avant même qu’ils n’atteignent la phase d’inspection.
Le moulage par injection-réaction, ou RIM, est un procédé qui consiste à mélanger deux liquides réactifs, un isocyanate et un mélange de polyols, puis à injecter ce mélange dans un moule à basse pression. Les liquides réagissent et durcissent à l'intérieur du moule pour former une pièce thermodurcissable solide, qui ne peut pas être refondue. La faible viscosité du mélange permet d'obtenir des pièces de grande taille, légères et à parois minces.
Le moulage par injection-compression (RIM) est principalement utilisé pour la fabrication de pare-chocs, d'ailerons, de garde-boue et de panneaux de carrosserie automobiles, où des pièces de grande taille et légères nécessitent une bonne qualité de surface. Il est également utilisé pour les boîtiers de dispositifs médicaux moulés autour d'inserts, les boîtiers électroniques, ainsi que les panneaux de construction, les châssis et les composants d'isolation qui doivent présenter une bonne résistance aux intempéries et de bonnes performances thermiques.
Le procédé de moulage par jante consiste à doser deux flux de liquides, un mélange d'isocyanate et un mélange de polyols, dans une tête de mélange à impact où ils se mélangent de manière turbulente. Le mélange remplit le moule à basse pression, puis la réaction exothermique le transforme en une pièce solide en quelques minutes. Le moule s'ouvre, la pièce est retirée, ébavurée et inspectée.
Le moulage par injection classique consiste à faire fondre des granulés thermoplastiques solides, à injecter la matière fondue dans un moule sous haute pression, puis à la laisser refroidir pour lui donner sa forme définitive. Le procédé RIM mélange deux liquides à basse pression et les fait durcir à l'intérieur du moule pour former une pièce thermodurcissable. L'outillage RIM est généralement moins coûteux, tandis que le moulage traditionnel est plus rapide pour les très grands volumes.
Le moulage par injection-réaction structurel, ou SRIM, est une variante renforcée du moulage par injection-réaction (RIM) qui consiste à placer un treillis en fibres dans le moule avant d'y injecter le mélange polymère. Le renfort étant positionné exactement là où les charges vont s'exercer, les pièces SRIM sont les plus résistantes de la gamme RIM et conviennent particulièrement aux panneaux et composants structurels soumis à des charges élevées.
Commencez par définir les exigences de la pièce : système de matériaux, type de renfort, dimensions de la pièce et volume prévu. Renseignez-vous ensuite auprès du fabricant sur les caractéristiques techniques des matériaux, ses capacités en matière de RRIM ou de SRIM, le matériau des outils et leur durée de vie, le contrôle du premier article, ainsi que sa manière de gérer les modifications de conception. Comparez les réponses des différents fournisseurs plutôt que de vous limiter à comparer uniquement les prix annoncés.
Toutes les illustrations figurant dans ce guide proviennent de l'une des sources ci-dessous. Lorsqu'une illustration décrit le procédé propre à un mouleur plutôt qu'une norme du secteur, cela est précisé dans l'article.
Révisé par Leon Xu, ingénieur chez Tuowei Precision. Dernière mise à jour : novembre 2026. Ce guide fournit des conseils généraux sur le moulage par injection-réaction à l'intention des ingénieurs et des acheteurs ; il décrit le marché et le procédé, sans faire la promotion des services RIM de Tuowei.