
我们日常生活中的大多数塑料制品都是从内部开始的。 注塑 机器根据美国塑料工程师协会的 2024 年行业报告、, 注塑 占全球塑料加工总量的 32% 以上,全球市场每年达到 $2582 亿美元。.
注塑成型 通过控制变量实现可重复性:±2°F 范围内的温度曲线、高达 30,000 PSI 的注塑压力以及决定结晶结构形成的冷却过程速率。福特汽车公司迪尔伯恩工厂最近的一项案例研究表明,升级为电动 注塑 机器能耗降低了 68%,零件一致性提高了 40%。.
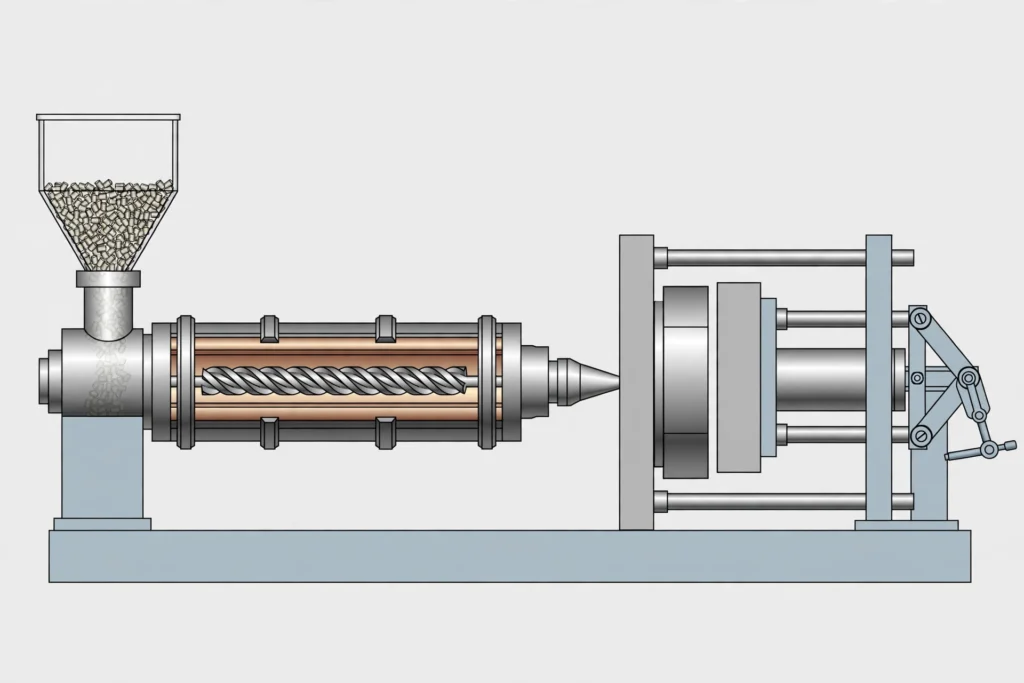
下表列出了注塑成型(英国称injection moulding)的关键部件、其功能、各部件通常采用的材料以及需要注意的故障,以便您能在注塑缺陷导致整批产品报废之前及时发现。 模具设计决定了这些部件的配合效果,而材料选择也至关重要:下表列出了各部件通常采用的材料。
| 组件 | 功能 | 典型材料 | 常见故障 |
| 料斗 | 将塑料颗粒储存并送入料筒 | 不锈钢 | 结块(颗粒粘连)与水分污染 |
| 桶 | 将颗粒加热成熔融塑料 | 双金属或氮化钢 | 磨损和加热带故障 |
| 往复螺杆 | 输送、混合并注入熔体 | 耐磨合金或工具钢 | 磨损、螺纹打滑和止动环磨损 |
| 加热带 | 对滚筒进行分区加热 | 云母或陶瓷,钢制护套 | 热电偶故障和连接松动 |
| 喷嘴 | 将熔融塑料注入模具 | 热处理钢 | 流口水和堵塞 |
| 浇口套 | 浇道从喷嘴流入模具 | 硬化工具钢 | 密封件的磨损和泄漏 |
| 模具(两半) | 将熔融的塑料塑造成零件;导向销用于对齐两个半模 | 工具钢(P20、H13)、不锈钢或铝 | 闪光、散热不良和表面缺陷 |
| 固定压板 | 将一个模具半体固定到位 | 铸铁或钢 | 夹紧力作用下的挠度 |
| 移动压板 | 承载另一半模具并打开模具 | 铸铁或钢 | 偏转和磨损的导向套 |
| 拉杆 | 连接压板并引导夹紧动作 | 镀铬合金钢 | 拉伸、疲劳与断裂 |
| 夹紧装置 | 在注塑压力作用下将模具保持闭合状态 | 钢制拨动机构或液压缸 | 拨销磨损及夹紧力丧失 |
| 顶针和顶板 | 将成品从模具中推出 | 淬火工具钢销 | 引脚断裂、卡滞以及引脚周围的飞边 |
| 控制系统 | 运行注塑循环,并监测温度和压力 | 工业PLC和传感器 | 传感器误差和热电偶漂移 |
| 冷却系统 | 通过冷却通道将热量从模具中带走 | 水、油或乙二醇回路 | 水垢堆积、泄漏和管道堵塞 |
| 液压动力单元 | 为夹紧和注塑提供加压油 | 钢制储罐、泵和阀门 | 密封件磨损导致的漏油及压力不稳定 |
一个注塑周期展示了注塑模具和注塑机的每个部件是如何相互依存的。 首先是合模:锁模机构驱动动板沿拉杆移动,直至模具两半合拢,随后锁模装置施加最大锁模力以保持模具闭合。螺杆承担两项任务:先旋转以熔化并混合塑料,然后向前推进以将熔体注入模具。 接下来,螺杆继续前进,熔融塑料通过喷嘴和浇口套管注入模具,在高压下填充模具型腔;此时,锁模装置必须在高压下保持模具闭合,直至塑料凝固。随后,螺杆维持压力,确保模具在塑料冷却过程中保持满腔状态。 冷却通道中的水带走模具内部的热量,并保持模具温度稳定,直至零件凝固。随后进入开模阶段:锁模装置将移动板向后拉,模具两半分离。最后是顶出过程:顶板运动驱动顶针向前移动,将成品从模具中顶出。 采用热流道的模具能使塑料在流道系统中保持熔融状态,因此无需修整浇口。该循环不断重复,任何薄弱环节——无论是螺杆磨损还是冷却通道泄漏——都会在注塑件上表现为缺陷,从而降低最终产品的质量。
注塑系统将固体塑料树脂转化为熔融塑料,然后流入定制的注塑模腔。三个主要部件负责处理这一转化过程,每个注塑部件都需要在加热、混合和注塑阶段之间进行精确协调。.
料斗系统符合 OSHA 标准
现代料斗超越了将颗粒状塑料送入加热室的基本储存方式。工业级设备使用温度为 180-200°F 的干燥器,将塑料材料的水分含量保持在 0.02% 以下。根据 OSHA 技术手册 第 IV 节第 4 章,正确处理材料可防止 78% 出现与污染有关的缺陷。.
磁性分离器可清除小至 50 微米的铁污染,确保相同部件符合质量标准。汽车供应商大陆集团(Continental AG)报告称,先进的料斗系统具有预测性维护功能,每年可减少 23% 的材料浪费。.
机筒设计遵循传热原理
料筒结构符合 ASME 压力容器规范,可进行高压操作。多区加热系统使用 PID 控制器熔化塑料,在 3-12 个加热区保持 ±1°F 的稳定性。据领先制造商 Sumitomo Demag 称,他们最新的机筒设计可实现 99.2% 的温度均匀性。.
威斯康星大学麦迪逊分校的研究表明,与单区加热相比,最佳温度曲线可减少塑料材料降解 40%。塑料技术》杂志发现,在连续生产中,经过适当校准的系统可延长料筒寿命 3.2 年。.
螺杆几何形状符合流体动力学原理
往复式螺杆设计结合了聚合物流变学原理,熔融塑料以可控的注射速度流动。压缩比范围从无定形材料的 2.5:1 到结晶聚合物的 4.5:1,符合塑料工业协会的指导方针。.
不同的螺杆配置可根据热塑性塑料的粘度特性优化剪切速率。当塑料注入模腔时,适当的注塑速度可确保小零件和复杂几何形状的壁厚均匀一致。.
循环协调系统
注塑单元通过可编程逻辑控制器与锁模和冷却系统进行定时协调。根据 NIST Manufacturing Extension Partnership 的报告,现代系统在每个注塑周期处理超过 50,000 个数据点。.
恩格尔和阿博格等领先制造商通过先进的工艺优化,将生产周期缩短了 25%。福特汽车公司迪尔伯恩工厂的数据显示,注射系统升级后,能耗降低了 68%,零件一致性提高了 40%。.
机器产生的夹紧力决定了哪种类型的 注塑 应用成为可能。当熔融塑料的注塑压力超过 20,000 PSI 时,注塑系统必须在注塑阶段保持关闭,以防止材料泄漏并确保塑料部件的正常成型。.
根据德国塑料和橡胶机械协会 (VDMA) 的统计,在工业生产中,由于锁模力不足而造成的生产缺陷占总缺陷的 31%。 注塑 操作。据行业领导者克劳斯玛菲公司报告,其最新的肘杆夹紧系统在数百万次循环中的力重复性在 ±0.5% 以内。.
固定压盘直接用螺栓固定在注塑机机架上,支撑注塑模具的一半。当熔融塑料在极高压力下被挤入模具时,它的搭档--活动压盘就会提供所需的锁模力。在注塑成型过程中,当这些压盘结合在一起时 注塑 在此过程中,它们会产生 50 至 6000 吨的压力,足以确保零件在塑料冷却和凝固过程中保持尺寸精度。.
四根被称为拉杆的巨大钢棒连接着压盘,并在制造过程中引导夹紧运动。这些拉杆并不简单,它们经过精密研磨,公差以千分之一英寸为单位。填充复杂空腔的注塑压力要求拉杆能够承受反复的应力循环。.
高质量的拉杆可使成千上万的零件在发生磨损前完成部件制造,因此对以下方面至关重要 注塑 制造操作。制造工程师协会进行的一项耐久性研究发现,在大批量生产环境中,按照 DIN 1.2343 钢规格制造的高级拉杆比标准拉杆的使用寿命长 40%。.
现代注塑机控制系统可协调注塑周期中的复杂事件。这些计算机化系统监控 注塑 同时调整参数,以保持消费品和工业应用的质量一致性。.
美国国家标准与技术研究院(NIST)制造推广合作伙伴关系报告称,使用先进过程控制系统的设备可实现 89% 的一次通过质量率,而使用基本控制系统的设备可实现 67% 的一次通过质量率。工业 4.0 集成可实现实时数据收集,领先的制造商可在每个注塑周期处理超过 50,000 个数据点。.
高效冷却大大缩短了循环时间。水循环系统能以可控的速度带走模具中的热量。.
冷却使速度成为可能
| 冷却方式 | 温度控制 | 最适合 | 应用 |
| 水循环 | ±2°F | 一般生产 | 常见问题 注塑 |
| 石油系统 | ±1°F | 高温材料 | 插入成型 |
| 乙二醇混合物 | ±0.5°F | 精密应用 | 液体硅橡胶成型 |
温度调节器装置通过在注塑模腔内加工的通道泵送加热或冷却流体。这些系统从加热快速切换到冷却,保持精确的温度,从而决定最终零件的质量和循环速度。适当的冷却过程控制可以 注塑 生产复杂的几何形状,同时保持塑料部件的尺寸精度。.
电力系统因应用而异
| 驱动系统 | 能源效率 | 部队能力 | 精密水平仪 | 需要的部件 |
| 液压 | 65% | 优秀 | 好 | 高夹紧力 |
| 电动 | 90% | 好 | 优秀 | 精确控制 |
| 混合动力 | 80% | 非常好 | 非常好 | 平衡性能 |
液压系统在重型应用中占主导地位,在这种应用中,熔化的塑料在极高的压力下被压入大型模腔。电力驱动则在精密应用中表现出色,因为在这些应用中,所使用的工艺要求在制造更多零件时具有可重复性。液压系统的优势 注塑 电动系统可降低能耗,精确控制注塑树脂的流动特性。.
多重安全系统可保护操作员免受运行过程中产生的力的影响。 注塑 技术
拓维模型技术公司等企业展示了如何 注塑 integrates with other manufacturing process technologies. Their facility combines plastic injection molding capabilities with CNC machine operations, enabling rapid prototyping and low-volume production of custom injection mold components under one roof. This integration proves valuable for electronics and medical device manufacturers requiring both injection molded part components and precision metal parts. For regulated products, see our 医疗器械原型设计 服务。
其 20 多台注塑机系统可处理从需要精确控制壁厚的小型部件到大型结构部件的各种产品。该工厂的注塑系统能在不同的注塑树脂中保持严格的公差,展示了现代注塑成型机如何适应不同的材料要求。.
江森自控的汽车座椅部门也取得了类似的整合成功。 注塑 生产线直接连接到泡沫注射和装配操作。根据其 2024 年运营效率报告,这种集成方法将生产时间缩短了 34%,并提高了整个产品线的质量一致性。.
注塑机的选择取决于多种因素,包括塑料零件规格和生产工艺要求。注塑件尺寸决定了每个注塑件的最大重量,通常从几克到几磅不等。锁模力必须超过投影面积乘以注塑压力,通常要求每平方英寸 3-5 吨。.
有关完整的吨位和射击尺寸范围,请参阅我们的指南 注塑机吨位和射出量.
设备的选型还取决于驱动系统。请参阅 注塑机的种类:液压、电动和混合动力。
所使用的工艺必须适应不同的注塑成型树脂及其特定的成型条件,以达到最佳的表面光洁度效果。.
电动机械之所以能赢得市场份额,是因为它们可用于大多数要求精度的产品,同时能耗比液压系统低 50-70%。根据欧洲塑料和橡胶机械协会的数据,仅在 2024 年,电力驱动的采用率就将增加 28%。智能工厂集成可实现远程监控和预测性维护,防止在大规模生产过程中发生代价高昂的故障。.
注塑成型 通过新材料的开发、更快的周期时间和改进的质量控制系统,技术不断进步。现代成型技术结合了用于快速原型制作的 3D 打印工具和以前开发的混合材料,扩大了不同行业的应用可能性。.
世界经济论坛的《先进制造业报告》指出 注塑 自动化是采用工业 4.0 的关键驱动力,领先的工厂在标准生产运行期间实现了 95% 的自主运行。麦肯锡最近的制造业调查显示,预测性维护系统目前可防止 87% 的计划外停机时间。.
了解注塑机部件揭示了复杂的工程原理,其中包括 注塑 这些系统包括将熔融塑料材料注入精密模腔。这些系统代表了机械工程、材料科学和过程控制的融合技术,它们共同作用,实现了以千分之一英寸为单位的塑料零件制造精度。.
工业 4.0 整合和可持续生产流程实践的当前行业趋势推进 注塑 技术能力。研究表明,现代机器可实现 90%+ 的能效,同时保持关键应用所需的精密公差,从而实现 注塑 各行各业都需要可靠的塑料产品。.
每台注塑机都需要哪四个主要部件?
每台注塑机都需要注塑单元、锁模单元、控制系统和底架。在注塑过程中,还需要额外的冷却和液压系统来支持这些核心部件。 注塑 业务。.
这些机器在夹紧时会产生多大的力呢?
根据零件尺寸和材料要求,工业机器可产生 50 至 6000 吨的锁模力。当注塑压力达到 30,000 PSI 时,更高的锁模力可防止模具分离。.
为什么不同的材料需要不同的螺杆设计?
塑料材料的熔点、粘度和加工敏感性各不相同。标准螺杆适用于基本热塑性塑料,而专用螺杆可优化工程树脂和填充材料的加工。.
有哪些安全系统可以保护操作员免受这些强大机器的伤害?
光幕、安全门、紧急停止装置和锁定/挂牌系统可保护操作人员免受高压力的伤害。一旦违反安全协议,这些系统会立即停止运行。.
注塑机的生产寿命一般有多长?
维护良好的机器可运行 20-30 年,生产数十万个零件。连续运行的设备需要预防性维护计划,以避免代价高昂的生产故障。.






