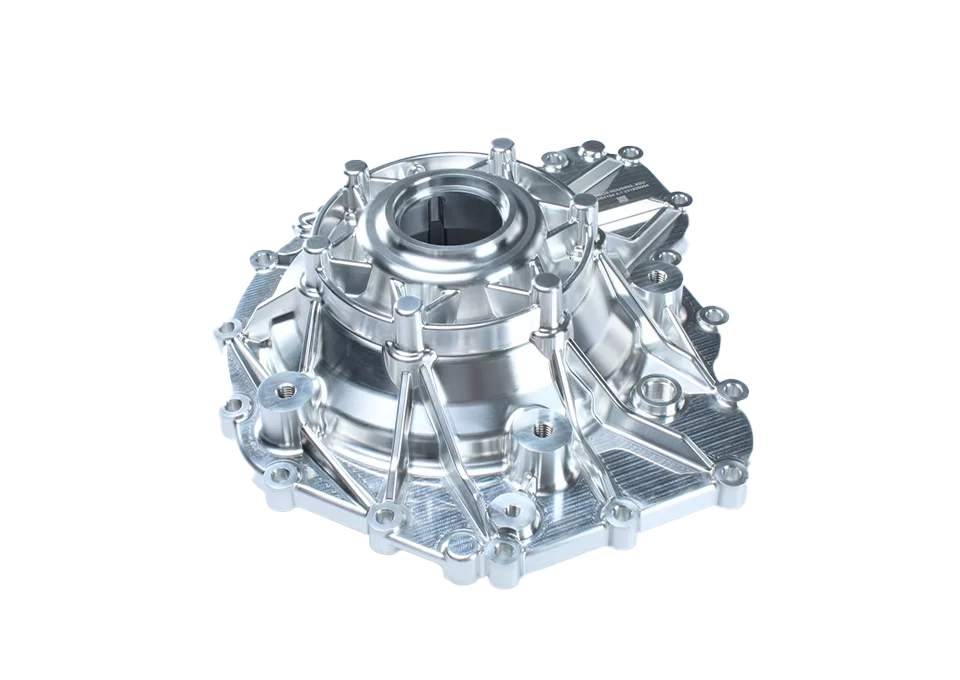
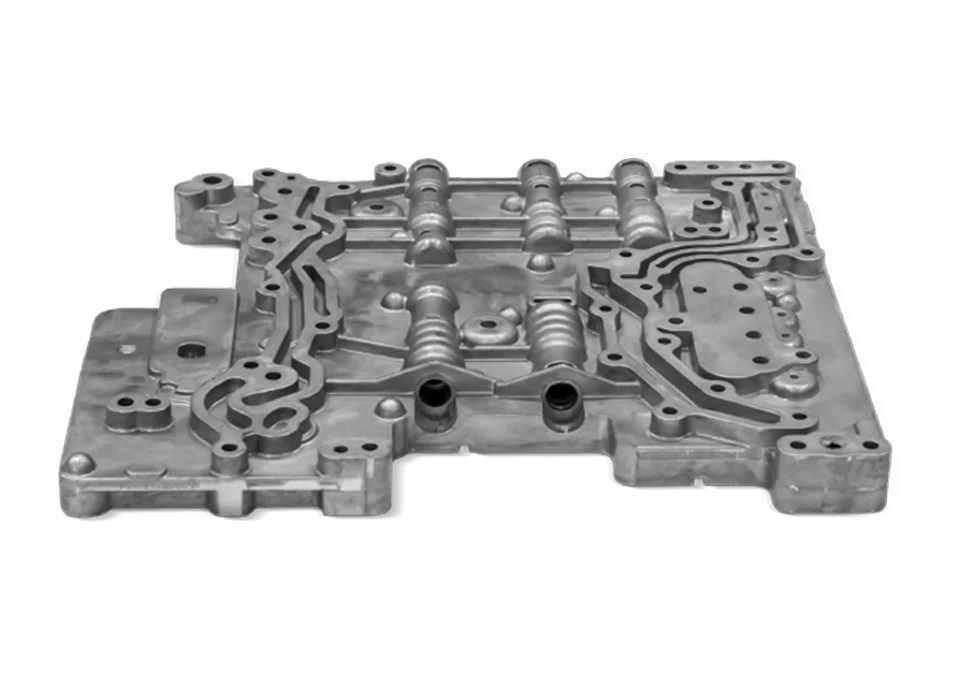
機械加工仕上げの仕様として
| 表面粗さ | Ra 3.2μm / Ra 126μin |
|---|---|
| 適用可能な材料 | 金属、プラスチック |
| 化粧品の入手可能性 | 単なる見かけだけのものじゃない |
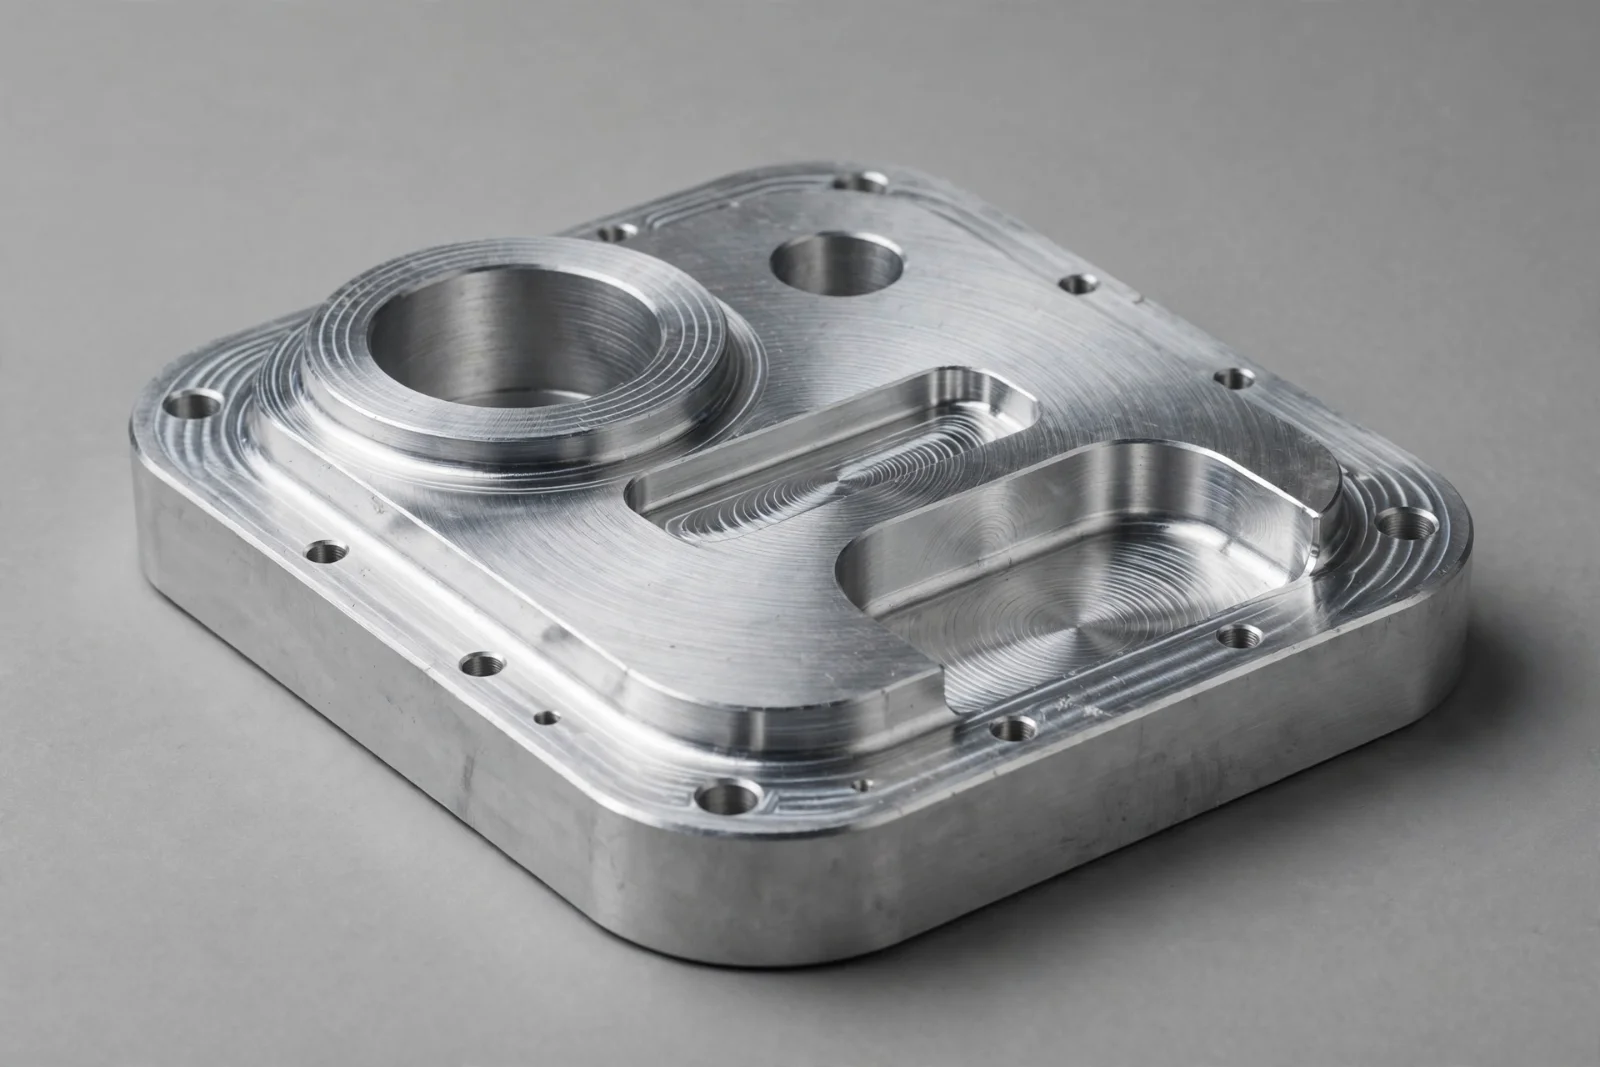
| 外観 | 加工跡が見られます。表面に軽い傷が生じることがあります。 |
「アズ・マシーン」仕上げとはどのようなものか
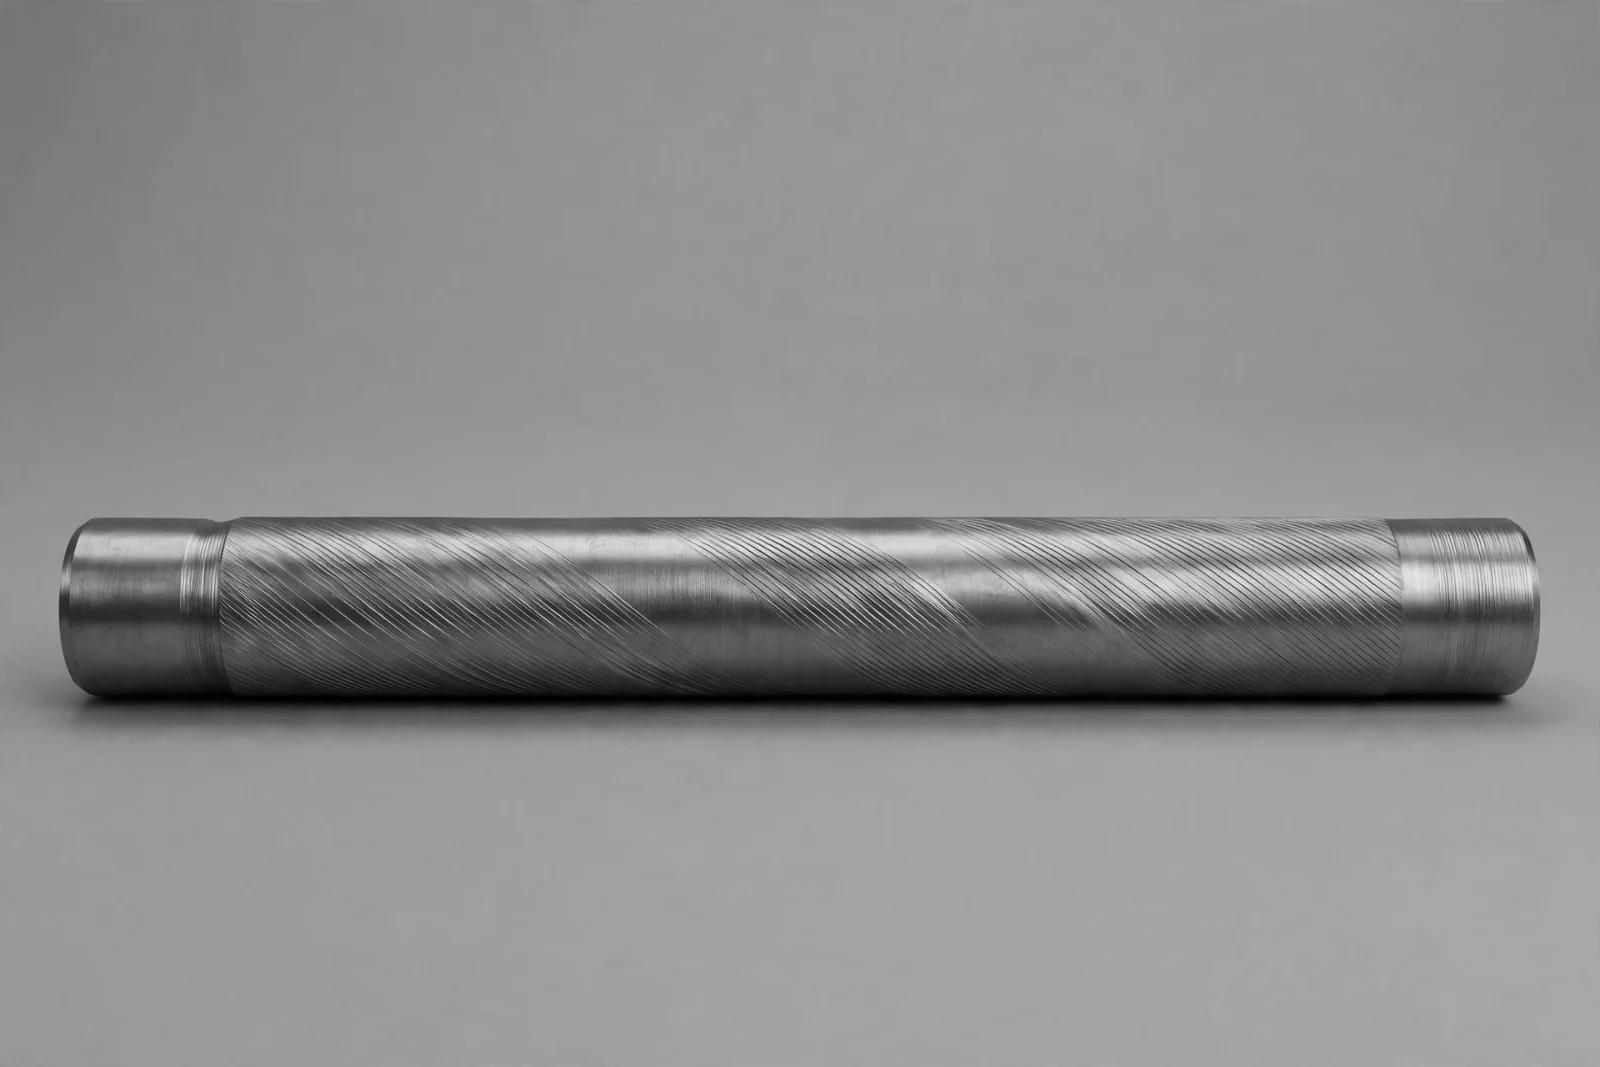
切削を行うたびに、表面に模様が残ります。 フライス加工された面には円形または直線状の工具軌跡が見られ、旋盤加工された部品には細かい螺旋状の線が見られます。エッジはバリ取りされていますが、研磨、ブラスト処理、コーティングは施されていません。表面粗さは工具、送り速度、および材料によって決まり、機能部品ではRa 3.2 μmが一般的な汎用値となっています。
「機械加工済み」を選ぶべき場合
内部部品、試作品、治具、および後で隠れたりコーティングされたりする部品には、「加工仕上げ」を選択してください。加工後に材料の追加や除去が行われないため、最も厳密な寸法管理が可能となります。ただし、外観面、シール面、または互いに摺動する部品には適していません。
図面上でそれを指摘する方法
図面に表面粗さの指定がない場合、ほとんどの工場ではRa 3.2 μm程度まで加工します。念のため、表面粗さの記号とともに数値を明記し、より低い粗さが求められる面にはその旨を明記してください。そうすれば、重要な面のみに追加の加工時間を割くことができます。
機械加工仕上げの材料
当社で加工可能な素材であれば、どのようなものでも加工済み状態で納品できますが、素材によって仕上がりの外観は異なります。
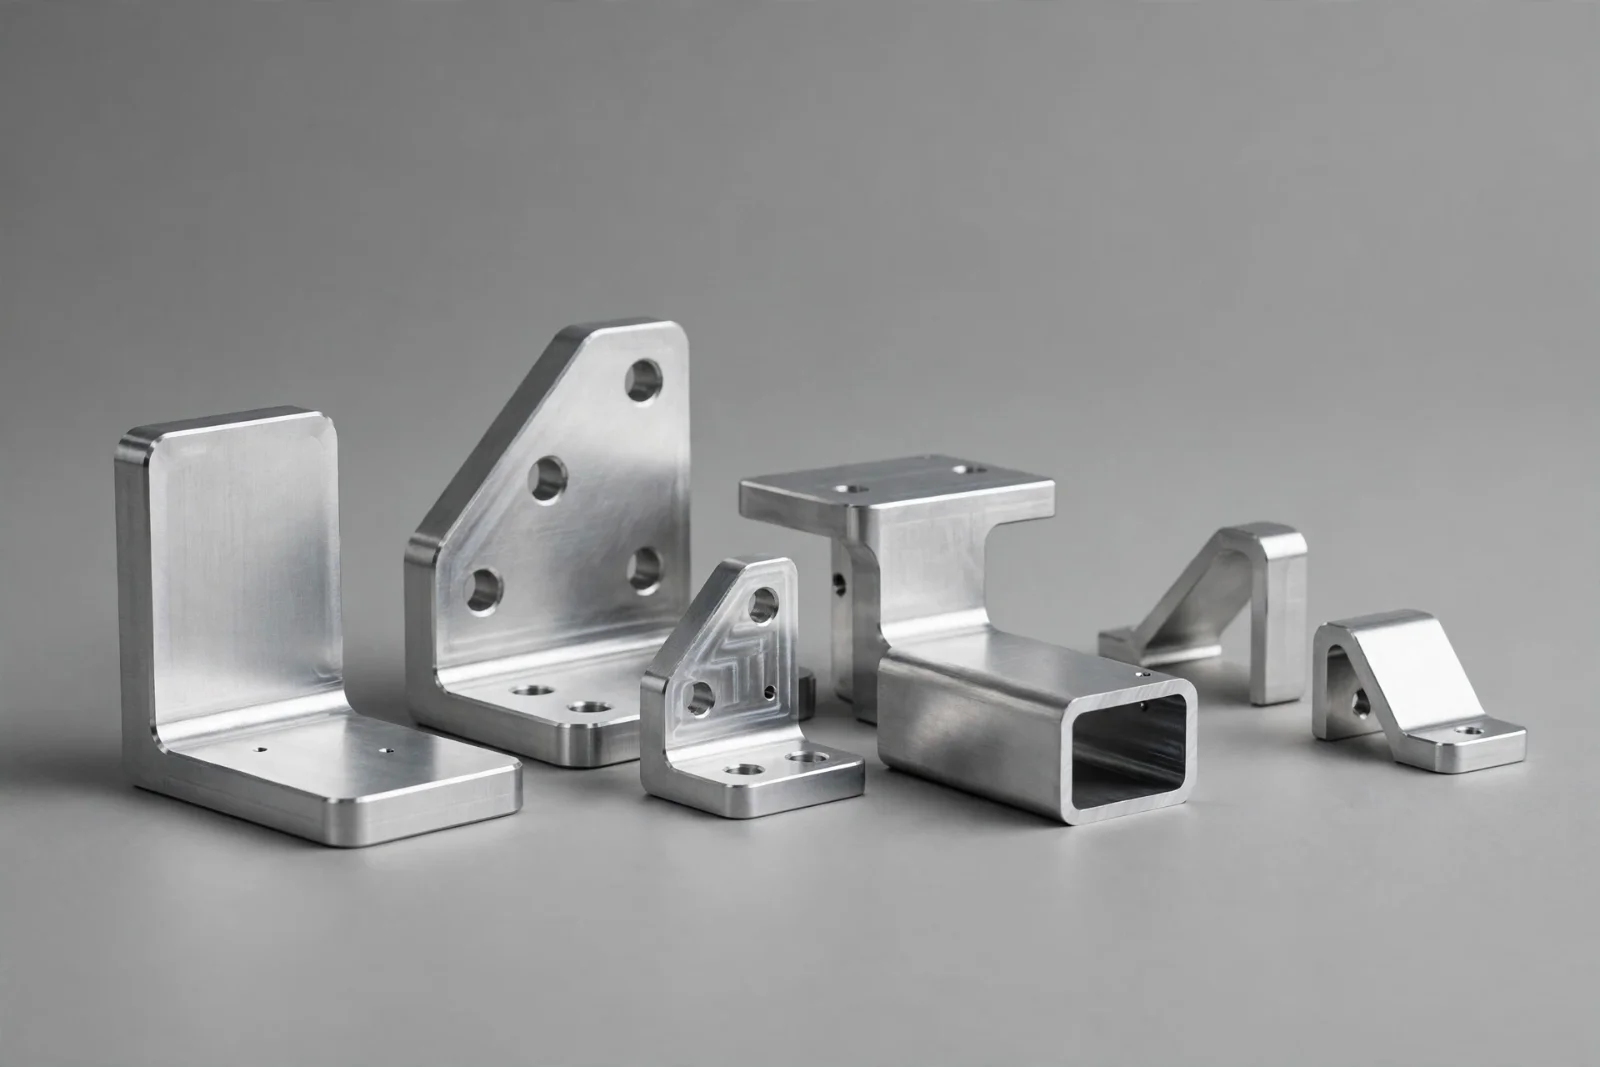
- アルミニウムだ: すっきりとして明るいツールパス。陽極酸化処理の一般的な下地となります。参照: アルミニウムのCNC加工.
- 鋼およびステンレス鋼: カッターの跡が目立つ、より暗い表面。
- 真鍮と銅: 明るく、切削性が良く、加工面のような美しい仕上がりになる金属。
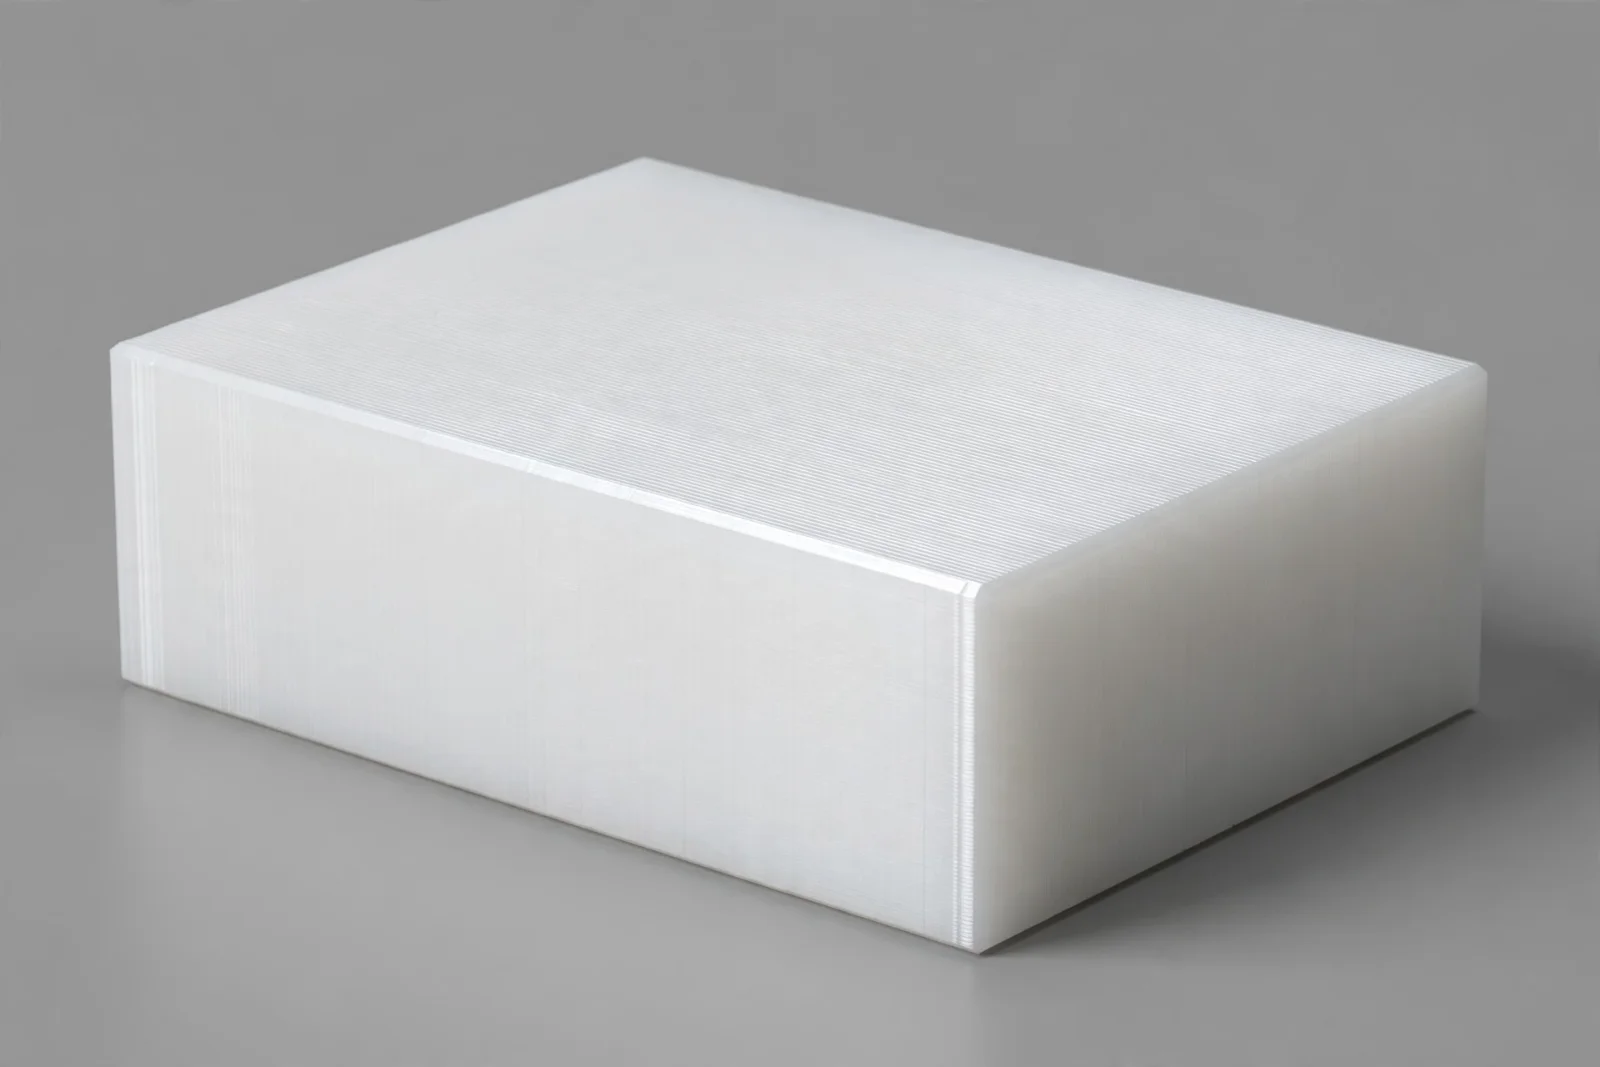
- プラスチック: POM、ナイロン、PEEK など。微細な加工痕があります。
機械加工部品の用途
機械加工部品は、外観よりも機能やコストが優先される場面で使用されるためです。
- 試作部品および試験用部品: 適合性および機能確認用の、迅速かつ低コストな部品。
- 内部構成部品: 目に見えないブラケット、スペーサー、ハウジング。
- 治具および固定具: 見た目の美しさよりも精度が重視される金型。
- 他の仕上げが施される部品: 陽極酸化処理、メッキ、または粉体塗装の下地。
- 少量生産: 仕上げコストが見合わない機能部品。
よくある質問
「機械加工仕上げ」とはどういう意味ですか?
「切削仕上げ」とは、CNC加工直後の部品の表面状態を指し、これ以上の仕上げ加工は施されていません。 切削痕が目立ち、標準的な表面粗さはRa 3.2 μm(126 μin)程度です。切削時の寸法を正確に維持しており、金属やプラスチック部品において最も低コストな仕上げ方法です。
機械加工における標準的な表面仕上げとは何ですか?
Ra 3.2 μm (126 μin) は、仕上げが指定されていない場合の一般的な CNC 加工における標準値です。これは、ほとんどの機能部品に適しています。 Ra 1.6 μm や Ra 0.8 μm といったより低い値を実現するには、追加の仕上げ加工が必要となり、コストも高くなります。
RaとRzの違いは何ですか?
Raは、表面プロファイルが平均線から逸脱する平均偏差であるため、個々のピークを平滑化します。Rzは、所定の長さ範囲における最も高いピークと最も低い谷の間の平均高さを測定するため、傷の影響をより強く受けます。ほとんどのCNC図面では、Raが指定されています。
加工仕上げの状態で、量産部品として十分でしょうか?
はい、多くの機能部品に適用されます。外観が重要でない内部部品、ブラケット、固定具などに使用されます。目に見える面、シール面、または摺動する部品については、それらの面のみに低い粗さまたは外観仕上げを指定することで、部品のその他の部分は低コストのままに保つことができます。
切削仕上げの部品に陽極酸化処理やコーティングを施すことは可能ですか?
はい。機械加工面は、陽極酸化処理、メッキ、粉体塗装を行う際の標準的な下地となります。コーティングを施すと機械加工の跡が目立つため、それらを隠したい場合は、コーティングの前にビードブラスト処理や、より滑らかな仕上げ加工を施してください。陽極酸化処理のような薄いコーティングでは、その跡が最も目立ちます。
機械加工された部品には鋭いエッジがありますか?
エッジは、鋭いバリを取り除くためにバリ取りが行われますが、図面に指定がない限り、丸め処理は行われません。例えば、人が部品を扱う箇所や、組立品に差し込む箇所など、エッジを特定のサイズに丸める必要がある場合は、面取りや半径の指定を加えてください。
機械加工仕上げは、最も安価な表面仕上げなのでしょうか?
はい。余分な工程が一切ないため、機械加工部品のコストを最小限に抑え、最短で出荷できます。仕上げ工程を追加するたびに、作業工程、時間、コストが増加します。その代償として外観が犠牲になります。工具の跡が目立つため、内部部品、目に見えない部品、あるいは機能部品に適しています。