
هل تحتاج إلى حلول متخصصة في مجال التصنيع الآلي؟ فريقنا في Tuowei Precision جاهز لمساعدتك في تلبية جميع احتياجاتك التصنيعية. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو المرتقبة!
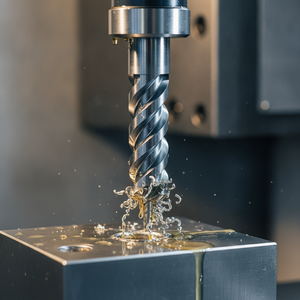
タップ加工とは、ドリルであけた下穴に「タップ」という工具をねじ込み、めねじ(内ねじ)を成形する加工です。ボルト締結のある部品には必ずと言ってよいほど登場する、最も身近な加工の一つですが、下穴径の選定ミスやタップ折れなどトラブルも多い工程です。本記事では、下穴径の早見表、タップの種類の使い分け、材質別の切削条件、止まり穴の設計ルール、折れ対策までを実務目線でまとめました。
タップ加工は必ず「下穴あけ→ねじ立て」の2段階で行います。めねじの精度はタップ自体よりも下穴の径と直角度でほぼ決まるため、下穴管理が品質の核心です。加工にはタッピングドリル(手動)、ボール盤、マシニングセンタの同期タッピング機能などが使われ、量産では同期タッピングが主流です。
切削タップの基本式は 下穴径 ≒ ねじ呼び径 − ピッチ です。
| ねじ | ピッチ | 下穴径(切削タップ) | 下穴径(転造ロールタップ) |
|---|---|---|---|
| M2 | 0.4 | φ1.6 | φ1.8 |
| M2.5 | 0.45 | φ2.05 | φ2.3 |
| M3 | 0.5 | φ2.5 | φ2.75 |
| M4 | 0.7 | φ3.3 | φ3.65 |
| M5 | 0.8 | φ4.2 | φ4.6 |
| M6 | 1.0 | φ5.0 | φ5.5 |
| M8 | 1.25 | φ6.8 | φ7.4 |
| M10 | 1.5 | φ8.5 | φ9.3 |
| M12 | 1.75 | φ10.2 | φ11.1 |
※転造タップは材料を押し広げてねじ山を作るため、下穴は切削用より大きくなります。計算式の目安は「呼び径 − 0.5×ピッチ」です。
| 種類 | 切りくず処理 | 向く穴 | 特徴 |
|---|---|---|---|
| スパイラルタップ | 手前に排出 | 止まり穴 | ねじれ溝で切りくずを上に運ぶ。最も汎用的 |
| ポイントタップ(ガンタップ) | 前方に押し出す | 通り穴 | 剛性が高く高速加工向き。止まり穴には不可 |
| ロールタップ(転造) | 切りくずゼロ | 止まり穴・通り穴 | 塑性変形でねじ成形。切りくずトラブルなし。延性材専用 |
| ハンドタップ | − | 補修・手作業 | 先・中・上げの3本組。現場での手修正用 |
| 管用タップ(PT/PF) | − | 配管ねじ | テーパーねじ用。シール性が必要な箇所 |
選定の目安:通り穴はポイントタップ、止まり穴はスパイラルタップ、アルミ・軟鋼の量産はロールタップが定石です。
| 材質 | 切削速度 (m/min) | 切削油 | 備考 |
|---|---|---|---|
| アルミ(A5052) | 15〜30 | 不水溶性 or ミスト | 溶着注意。ロールタップ好適 |
| 軟鋼(SS400) | 10〜20 | 水溶性可 | 最も安定 |
| S45C(調質) | 8〜15 | 不水溶性推奨 | トルク高め。粉末ハイスタップ推奨 |
| SUS304 | 5〜10 | 不水溶性(極圧添加) | 加工硬化で折れやすい。低速・確実な給油 |
| 鋳鉄(FC250) | 10〜20 | ドライ〜エアブロー | 切り粉が粉状。スパイラル不向き、ポイント/ハンド系 |
止まり穴タップで最も多い失敗が「深さ不足」です。下穴深さは次の合計で決めます。
例:M6(P1.0)・アルミ・有効ねじ9mmの場合、下穴深さ ≒ 9 + 2.5 + 2.5 ≒ 14mm。図面には「M6×有効9(下穴深さ14)」のように有効深さで指示すると加工側と齟齬が出ません。
| 原因 | 対策 |
|---|---|
| 下穴径が小さい | 早見表どおりの径に修正。特にロールタップは要注意 |
| 切りくず詰まり(止まり穴) | スパイラルタップ使用、深さに切りくず代を確保、ペッキング加工 |
| 下穴とタップの軸ずれ | 同期タッピング・フローティングホルダを使用 |
| SUSの加工硬化 | ドリルで送りを止めない(こすらない)、タップは一発で通す |
| 工具摩耗 | 本数管理で定期交換。コーティング(TiN・TiCN)品を採用 |
折れたタップの除去は放電加工が最も確実です。無理にたたき出すと母材を傷め、部品廃却につながります。
めねじの合否はねじゲージ(GO/NOGO)で判定します。通り側(GP)が抵抗なく入り、止まり側(NP)が2回転以内で止まれば合格(6H級)。量産では抜き取りではなく、SUSや重要締結部は全数確認が安全です。
ドリル下穴にタップ工具でめねじを成形する加工です。ボルトやねじを締結するための雌ねじを作る、機械部品で最も一般的な工程の一つです。
ドリル加工は丸穴をあける加工、タップ加工はその穴にねじ山を立てる加工です。タップ加工は必ずドリル加工とセットで行われます。
切削タップならφ5.0(呼び径6 − ピッチ1.0)、転造ロールタップならφ5.5が目安です。
どちらも下穴の後工程ですが、タップはねじ山を作る加工、リーマは穴径を精密に仕上げる加工(H7など)で、目的が異なります。
タップ加工の品質は、下穴径・タップ選定・切削条件の3点で決まります。Tuowei Precisionではマシニングセンタの同期タッピングにより、アルミからステンレスまでM2〜M24のねじ加工を安定供給しています。CNC加工サービスはこちら。薄板へのねじ確保はバーリング加工の解説記事、ステンレス部品は鋼材のCNC加工サービスもご覧ください。

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
اقرأ أحدث أدلةنا حول التصنيع باستخدام الحاسب الآلي (CNC) والمواد والتشطيب واتجاهات الصناعة لاتخاذ قرارات إنتاجية أفضل.
