
専門的な機械加工ソリューションをお探しですか?Tuowei Precisionのチームが、お客様のあらゆる製造ニーズにお応えします。現在進行中または今後予定されているプロジェクトのお見積もりについては、ぜひ今すぐお問い合わせください!
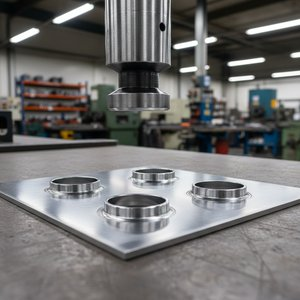
バーリング加工とは、板金にあけた下穴の縁を筒状に立ち上げる塑性加工です。薄板にねじ山を確保するためのタップ下地として最もよく使われ、ほかにも軸受のガイド、パイプの差し込み口、補強フランジとして機能します。本記事では、下穴径の計算式と早見表、板厚ごとの成形限界、割れを防ぐ条件など、設計・見積り時にそのまま使える数値を中心に解説します。
下穴をあけた板に円錐または円筒形状のパンチを押し込むと、穴の縁の材料が引き伸ばされながら立ち上がり、筒状のフランジが形成されます。切削ではなく塑性変形のため、材料が連続したまま筒になるのが特徴で、強度と気密性に優れます。プレス機とタレットパンチプレス(タレパン)のどちらでも加工でき、量産ではプレス金型に組み込まれます。
タップ下地用バーリングの下穴径dは、次の式で概算できます。
d ≒ D − 2t(D:バーリング内径=タップ下穴径、t:板厚ではなく筒部の実厚。簡易的にはD − (1.0〜1.2)×板厚で見積もる)
実務では「ねじサイズ×板厚」ごとに実績値を使うのが確実です。代表的な組み合わせの目安を示します(SPCC材・M3〜M6)。
| ねじ | タップ下穴径 | 板厚 t0.8 | 板厚 t1.0 | 板厚 t1.2 | 板厚 t1.6 |
|---|---|---|---|---|---|
| M3(P0.5) | φ2.5 | 下穴φ1.1 | φ1.0 | φ0.9 | − |
| M4(P0.7) | φ3.3 | φ1.8 | φ1.6 | φ1.5 | φ1.2 |
| M5(P0.8) | φ4.2 | φ2.6 | φ2.4 | φ2.2 | φ1.9 |
| M6(P1.0) | φ5.0 | − | φ3.2 | φ3.0 | φ2.6 |
※実際の下穴径は材質・金型クリアランスで変わるため、量産前に試し抜きで確認してください。
バーリング高さHは「材料がどれだけ伸びられるか」で決まり、目安は次のとおりです。
| 項目 | 目安 |
|---|---|
| 標準的な高さH | 板厚tの2〜2.5倍 |
| 限界高さ(割れが出やすい) | 板厚tの3倍前後 |
| 筒先端の板厚減少 | 元厚の50〜70%程度まで薄くなる |
| 適用板厚の目安 | t0.5〜t2.3(これ以上はしごきバーリングか切削) |
高さを稼ぎたい場合は、絞りを併用したしごきバーリングで筒部を薄く伸ばす方法がありますが、専用金型が必要でコストが上がります。
| 材質 | 成形性 | 注意点 |
|---|---|---|
| SPCC・SECC(軟鋼板) | ◎ | 最も安定。亜鉛めっき鋼板は割れにくいが金型の摩耗に注意 |
| SUS304 | ○ | 加工硬化が強く、下穴のバリ・せん断面の状態が割れに直結。下穴はきれいに抜く |
| SUS430 | △ | 延性が304より低く、高さは板厚の2倍以下に抑える |
| A5052(アルミ) | ○ | M4以下の小径では山の強度が不足しがち。M6以上推奨、またはナット併用 |
| 銅・真鍮 | ◎ | 成形しやすいが、ねじの繰り返し締結には弱い |
| 工法 | 向く板厚 | 強度 | コスト | 特徴 |
|---|---|---|---|---|
| バーリング+タップ | t0.8〜2.3 | 中 | 低 | 部品追加なし。繰り返し脱着には不向き |
| バーリングタップ(穴立て+ねじ立て同時) | t0.5〜1.6 | 中 | 低 | 下穴1工程でねじまで完結。量産向き |
| 圧入ナット(セルフクリンチング) | t0.8〜 | 高 | 中 | 脱着頻度が高い箇所に。M3以下でも安定 |
| 溶接ナット | t1.0〜 | 高 | 中〜高 | 高トルク対応。熱ひずみと外観焼けに注意 |
判断の目安:脱着が年数回以内ならバーリング+タップ、頻繁な脱着や高トルクなら圧入ナットが定石です。
板金の穴の縁を筒状に立ち上げる塑性加工です。英語のburring(バリ立て)に由来し、日本の板金業界では「穴フランジ成形」を指します。
バーリングは筒を立てる成形加工、タップはねじ山を切る加工です。薄板では「バーリングで肉を確保→タップでねじを立てる」とセットで使われます。
通常は板厚の2〜2.5倍、限界は3倍前後です。それ以上はしごきバーリングや、切削による円筒ボス形状を検討します。
筒先端の板厚が薄くなるためねじの繰り返し脱着に弱いこと、成形高さ・径に限界があること、下穴品質に成形品質が左右されることです。
バーリング加工は、下穴径・高さ・材質の3条件を正しく設定すれば、低コストで信頼性の高いねじ締結を実現できます。Tuowei Precisionではタレパン・レーザー・プレスブレーキを備え、バーリングやタップを含む板金加工を試作から量産まで対応しています。レーザーでの下穴加工はレーザー切断サービスを、ねじ立ての詳細はタップ加工の解説記事をご覧ください。

執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
CNC加工、材料、仕上げ、業界の動向に関する最新のガイドをご覧いただき、より適切な生産判断を行ってください。
