生産を合理化し、設計から納品までのスケジュールを短縮する。
業界標準を上回る精密部品の製造
市場準備のための製品の迅速な開発と検証
迅速なイノベーションを可能にし、パフォーマンスの可能性を最大化
少量生産の効率を高める革新的なエンクロージャー
厳しい医療安全基準を満たす試作品や製品の開発
安定した高速部品品質で効率を向上
機械を使って地球から貴重な鉱物を取り出す
軍隊と防衛システムによる国家安全保障
専門的なCNC機械加工と金属加工で、精密に設計されたソリューションを提供します。
高度なCNC機械加工と製造能力。
50種類以上の金属とプラスチックから、お客様のプロジェクトのニーズに合わせてお選びください。
30を超える高級仕上げオプションの豊富な品揃えで、お客様のプロジェクトをより洗練されたものにします。
業界のトレンド、企業ニュース、製品の最新情報をお届けします。
精密さ、信頼性、そして厳格な品質管理。
製品開発、設計、製造のためのリソースを検索します。
年間トレンドレポート、ポスター、その他のダウンロード可能なコンテンツにアクセスできます。
当社のサービス、プロセス、能力に関する一般的な質問に対するクイックアンサーです。
お見積もり、お問い合わせ、カスタマーサポート、サポートはこちらまで。
専門的な機械加工ソリューションをお探しですか?Tuowei Precisionのチームが、お客様のあらゆる製造ニーズにお応えします。現在進行中または今後予定されているプロジェクトのお見積もりについては、ぜひ今すぐお問い合わせください!
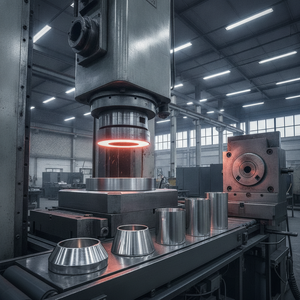
絞り加工とは、平らな金属板(ブランク)をダイとパンチで挟み込み、底付きの容器状(カップ状)に成形するプレス加工です。飲料缶、モーターケース、シンク、電池ケースなど、「継ぎ目のない容器形状」はほぼ絞り加工で作られています。本記事では、工程と種類に加えて、限界絞り比(ドローイングレシオ)の目安、しわ・割れの定量的な対策、材質別の絞り性まで解説します。
ポイントは「板が伸びる」のではなく「材料が流れ込む」ことです。ここが、板を伸ばして膨らませる張り出し加工との本質的な違いです。
1工程で絞れる限界は絞り比 DR=ブランク径D ÷ パンチ径dで管理します。
例:SPCEでφ50のカップを作る場合、1絞り目でブランクφ100〜110程度まで。深さが足りなければ再絞りを重ね、深さ/径比が2を超えるような深物は3〜5工程が一般的です。
しわと割れはトレードオフの関係にあります。しわ押さえ圧を「しわが消える最小値」に設定するのが調整の基本です。
試作や年産数百個までの容器形状はスピニング、数万個を超える量産はプレス絞りという使い分けが現実的です。
平板をダイとパンチで容器状に成形するプレス加工です。材料を流入させて成形するため、継ぎ目のない強い容器形状が作れます。
曲げ加工は線に沿って板を折る2次元的な変形、絞り加工は板全体を立体的な容器形状へ変形させる加工です。
深さが径に対して大きい絞り加工を指し、再絞りを複数回重ねて成形します。限界絞り比を超えないよう工程分割するのが設計の要点です。
プレス加工は打ち抜き・曲げ・絞りなどの総称で、絞り加工はそのうち容器状に成形する工法を指します。
絞り加工は、絞り比・R設計・しわ押さえの3点を数値で管理すれば安定します。Tuowei Precisionでは試作段階の板金加工から、量産プレス・ダイカストへの移行まで一貫対応しています。バーリングを含む板金設計はバーリング加工の解説記事も参考にしてください。
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
CNC加工、材料、仕上げ、業界の動向に関する最新のガイドをご覧いただき、より適切な生産判断を行ってください。