生産を合理化し、設計から納品までのスケジュールを短縮する。
業界標準を上回る精密部品の製造
市場準備のための製品の迅速な開発と検証
迅速なイノベーションを可能にし、パフォーマンスの可能性を最大化
少量生産の効率を高める革新的なエンクロージャー
厳しい医療安全基準を満たす試作品や製品の開発
安定した高速部品品質で効率を向上
機械を使って地球から貴重な鉱物を取り出す
軍隊と防衛システムによる国家安全保障
専門的なCNC機械加工と金属加工で、精密に設計されたソリューションを提供します。
高度なCNC機械加工と製造能力。
50種類以上の金属とプラスチックから、お客様のプロジェクトのニーズに合わせてお選びください。
30を超える高級仕上げオプションの豊富な品揃えで、お客様のプロジェクトをより洗練されたものにします。
業界のトレンド、企業ニュース、製品の最新情報をお届けします。
精密さ、信頼性、そして厳格な品質管理。
製品開発、設計、製造のためのリソースを検索します。
年間トレンドレポート、ポスター、その他のダウンロード可能なコンテンツにアクセスできます。
当社のサービス、プロセス、能力に関する一般的な質問に対するクイックアンサーです。
お見積もり、お問い合わせ、カスタマーサポート、サポートはこちらまで。
専門的な機械加工ソリューションをお探しですか?Tuowei Precisionのチームが、お客様のあらゆる製造ニーズにお応えします。現在進行中または今後予定されているプロジェクトのお見積もりについては、ぜひ今すぐお問い合わせください!
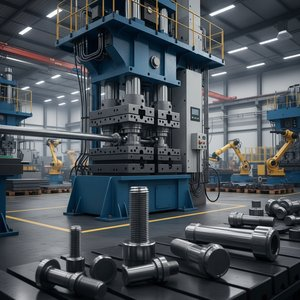
冷間鍛造とは、金属素材を加熱せず常温のまま金型で圧縮し、塑性変形によって形状を作る加工法です。ボルト・ナットなどの締結部品から、自動車のシャフト・ギア素形材まで、大量生産部品の多くがこの工法で作られています。本記事では原理と特徴に加えて、「切削加工との損益分岐数量」「達成できる公差の実力値」「ネットシェイプ化によるコスト削減効果」を具体的な数字で解説します。
常温の金属スラグ(切断した棒材)をダイ(型)に入れ、パンチで数百トン級の力をかけて押し込むと、材料は型内を流動して形状が転写されます。材料を削らず「流す」ため、切りくずがほぼ出ず、材料歩留まりは85〜95%に達します(切削加工は形状によっては40〜60%程度)。
主な成形方式には次があります。
概算モデル:金型費100万円、冷間鍛造単価40円、切削単価180円の部品の場合、
損益分岐数量 = 金型費 ÷(切削単価 − 鍛造単価)= 1,000,000 ÷ 140 ≒ 約7,100個
つまりこの例では、生涯数量が1万個を超えるなら冷間鍛造、数千個までなら切削が有利という判断になります。実際には後加工の削減分(鍛造はタップ・一部仕上げのみで済む等)も効くため、分岐点はさらに下がるケースが多くあります。試作〜中量産は切削、本量産で鍛造化という移行が定石です。
金属を加熱せず常温で金型に押し込み、塑性変形で成形する加工法です。高精度・高強度な部品を大量かつ低コストに生産できます。
加工温度が異なります。冷間は常温で高精度・美麗面が得られ小中型部品の量産向き、熱間は再結晶温度以上に加熱して変形抵抗を下げ、大型・複雑形状向きです。
メリットは材料歩留まりの高さ、高精度、ファイバーフローによる強度向上、高速量産。デメリットは金型費の高さと形状自由度の制約で、少量生産には不向きです。
金型費と単価差によりますが、目安として生涯数量が数千〜1万個を超えると冷間鍛造が有利になるケースが多いです。それ以下は切削加工が現実的です。
冷間鍛造は数量がまとまって初めて真価を発揮する工法です。Tuowei Precisionでは、試作・小ロットをCNC切削加工で素早く立ち上げ、量産移行時に鍛造・ダイカストなど最適工法への切り替えをワンストップで支援します。絞り系のプレス部品は絞り加工の解説記事もご覧ください。
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
CNC加工、材料、仕上げ、業界の動向に関する最新のガイドをご覧いただき、より適切な生産判断を行ってください。