
専門的な機械加工ソリューションをお探しですか?Tuowei Precisionのチームが、お客様のあらゆる製造ニーズにお応えします。現在進行中または今後予定されているプロジェクトのお見積もりについては、ぜひ今すぐお問い合わせください!
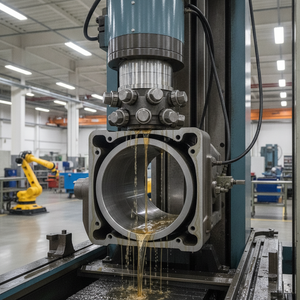
ホーニング加工とは、ホーンと呼ばれる砥石を内径面に押し当て、回転運動と往復運動を同時に与えて内面を仕上げる精密加工です。エンジンのシリンダー、油圧シリンダー、ギアのボア仕上げなど、「穴の真円度と摺動性」が要求される部品に欠かせません。本記事では原理だけでなく、達成できる精度の数値、クロスハッチ角度の決め方、内面研削との使い分けまで解説します。
ホーニングヘッドには複数本の砥石が放射状に配置され、内側から拡張圧力をかけながら、低速回転(周速20〜60m/min程度)と軸方向の往復運動を同時に行います。この2つの運動の合成により、内面にはクロスハッチと呼ばれる交差した網目状の条痕が形成されます。
切込みは砥石の面圧で制御され、取り代は片肉0.01〜0.05mm程度とごくわずかです。発熱が少なく、前加工の穴に砥石が倣うため、母材の変形をほとんど起こさずに形状精度を高められます。
クロスハッチは単なる模様ではなく、機能面です。
| クロスハッチ角度 | 特性 | 用途例 |
|---|---|---|
| 20〜30° | 油膜保持を重視 | 低速・高面圧の摺動部 |
| 30〜45° | 標準 | 自動車エンジンシリンダー |
| 45〜60° | オイル消費を抑えたい場合 | 高速摺動部 |
角度は「往復速度/周速」の比で決まり、往復を速くするほど角度は大きくなります。
| 項目 | 一般的な実力値 | 条件を整えた場合 |
|---|---|---|
| 内径公差 | H7相当 | H5〜H6相当(±0.002〜0.005mm) |
| 真円度 | 0.005mm | 0.001〜0.002mm |
| 円筒度 | 0.01mm/100mm | 0.003mm/100mm |
| 面粗さ Ra | 0.4〜0.8μm | 0.05〜0.2μm(プラトーホーニング) |
プラトーホーニングでは、粗い砥石でクロスハッチを形成した後、細かい砥石で山の頂部だけを平坦化し、「油を保持する谷+滑らかな頂」という理想的な摺動面を作ります。
| 項目 | ホーニング | 内面研削 | ラッピング/研磨 |
|---|---|---|---|
| 工具 | 砥石(面接触) | 砥石車(点〜線接触) | 遊離砥粒 |
| 周速 | 低速(〜60m/min) | 高速(1,200〜1,800m/min) | 低速 |
| 発熱 | 少ない | 多い(焼け注意) | 少ない |
| 形状修正力 | 真円度・円筒度の改善に強い | 位置・振れの修正が可能 | 形状修正はほぼ不可 |
| 穴位置の修正 | 不可(前加工に倣う) | 可能 | 不可 |
| 典型的な面粗さRa | 0.05〜0.8μm | 0.2〜0.8μm | 0.01〜0.1μm |
重要なのは、ホーニングは穴の位置・曲がりを直せないという点です。位置度が狂っている場合は内面研削やボーリングで修正してからホーニングで仕上げます。
| ワーク材質 | 砥粒 | 粒度の目安 |
|---|---|---|
| 鋳鉄・一般鋼 | A系(アルミナ)/ GC | 粗#120〜180、仕上#320〜600 |
| 焼入れ鋼(HRC50以上) | CBN | #170〜#400 |
| 超硬・セラミック | ダイヤモンド | #200〜#600 |
| アルミ・銅合金 | GC(緑色炭化ケイ素) | #240〜#600 |
砥石に回転と往復運動を与えて穴の内面を仕上げる精密加工で、真円度・円筒度と油膜を保持するクロスハッチ面が同時に得られます。
研磨(ラッピング)は面粗さの改善が主目的で形状修正はほぼできません。ホーニングは面粗さに加えて真円度・円筒度といった形状精度も改善できます。
穴の位置や曲がりは修正できない点、ワーク径ごとに砥石セットの段取りが必要な点、止まり穴や極小径(φ3以下)では適用が難しい点が挙げられます。
エンジンシリンダー、油圧・空圧シリンダー、コンロッド大端穴、ギアボア、バルブスリーブなど、はめあいと摺動を両立したい穴に使われます。
ホーニング加工は、下穴の作り方(取り代管理)とセットで考えることで真価を発揮します。Tuowei PrecisionではCNC旋盤・マシニングによる下穴加工からホーニング仕上げまで一貫対応し、H6クラスのはめあい穴を安定供給しています。CNC加工サービスはこちら。外径・平面の高精度仕上げについては研削加工の解説記事もあわせてご覧ください。

執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
CNC加工、材料、仕上げ、業界の動向に関する最新のガイドをご覧いただき、より適切な生産判断を行ってください。