
カスタム射出成形金型製作サービス
射出成形用金型は、成形されるすべてのプラスチック部品の形状、表面仕上げ、寸法精度、および再現性を決定づけます。金型は、 プラスチック射出成形 プロジェクトにおいて、適切な金型戦略は、部品の複雑さ、樹脂の選定、生産量、および品質要件によって決まります。
Tuowei Precisionでは、設計段階において、金型の構造、キャビティの設計、冷却、排気、ゲート、および成形品の取り出しについて検討を行います。製造上の課題を早期に把握することで、金型製作に着手する前に、初期投資、生産効率、および完成品の品質のバランスを適切に調整することができます。
- 0.02mm精度の厳しい公差
- 高品質部品のためのカスタム射出成形金型
- 専門的な金型設計とエンジニアリングサポート
- 迅速な金型製作と生産能力
- すべてのアップロードは安全かつ機密です。
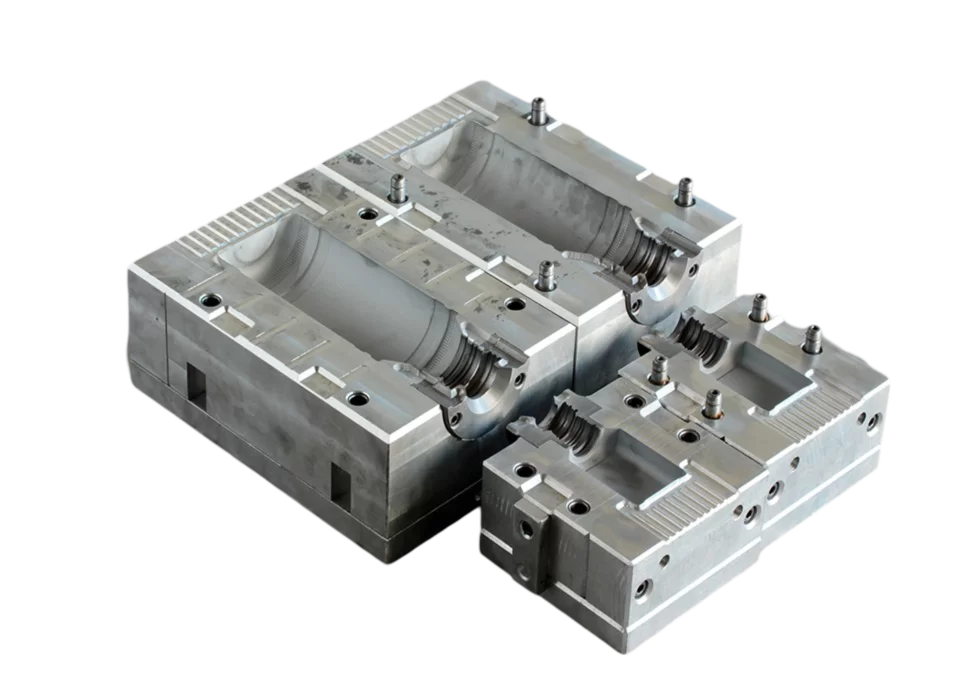
なぜ金型の品質が部品の品質を左右するのか
新しい部品の開発であっても、既存の設計を量産に向けて準備する場合であっても、適切な射出成形金型を選択することで、生産数量にかかわらず部品の品質を確保できます。Tuowei Precisionでは、お客様の用途や生産要件に合わせて、多様な金型オプションをご用意しています。
漏れや故障を解消 | 0.02 mmの公差保証
0.02 mmという厳しい公差、高品質な部品を製造するための特注射出成形金型、そして専門的な金型設計およびエンジニアリングサポートにより、最初の成形から最後の成形に至るまで、重要な寸法の一貫性を確保しています。
リスクのないスケールアップ | 試作から量産まで、シームレスなサポート
迅速な金型製作および生産体制により、サプライヤーを変更したり、新しい金型の再認定を行ったりすることなく、プロトタイプの検証から本格的な量産まで、お客様のプロジェクトを円滑に進めることができます。
規制対象業界における専門知識 | 医療、自動車、エレクトロニクス分野のコンプライアンス
医療、自動車、エレクトロニクス分野向けに設計された金型。これらの分野では、寸法の再現性と文書化された品質管理が不可欠です。
射出成形金型の種類
Tuowei Precisionでは、いくつかの射出成形金型の構成を用意しています。最適な選択は、必要な部品数、形状の複雑さ、および各部品の製造コストによって異なります。
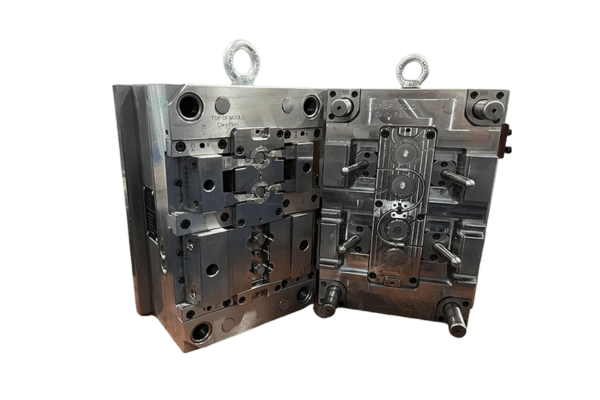
1キャビティの射出成形金型は、1回の成形サイクルにつき1個の部品を生産します。これは、試作の検証、特殊な部品、小ロット生産、および金型の設計に細心の注意を要する複雑な形状の部品に適しています。
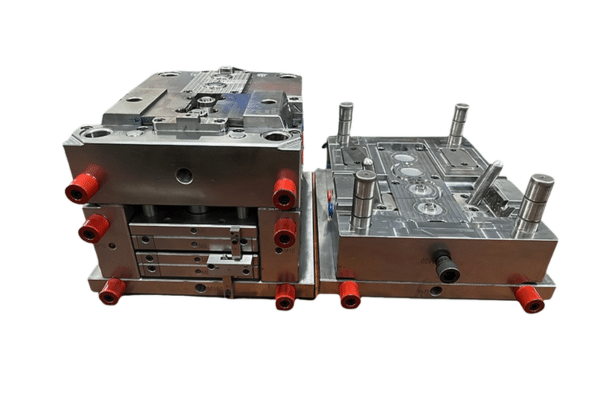
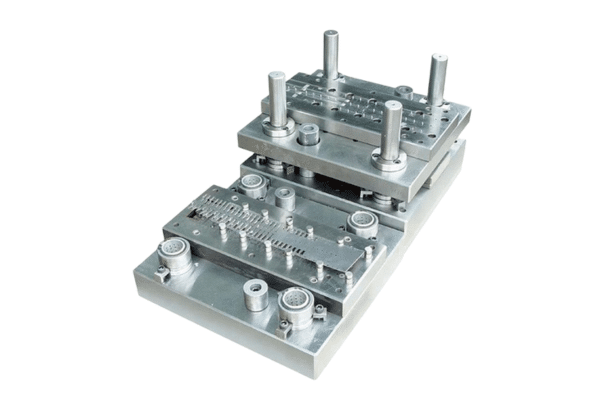
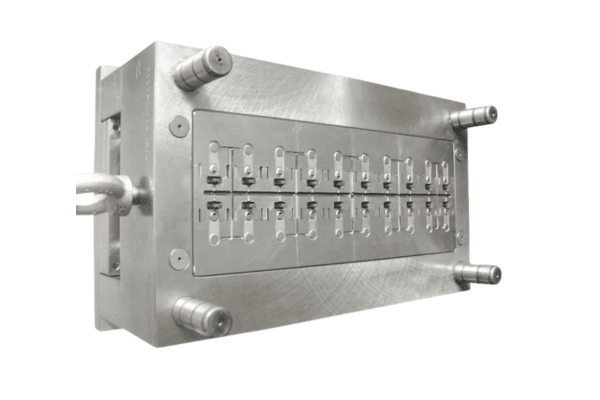
TUOWEI精密金型ツーリングサービス
ラピッドプロトタイピング
高度な試作金型ソリューションを活用して、迅速な設計検証と機能試験を実現します。Tuowei Precisionでは、数日以内に成形部品の小ロット納品が可能であり、性能や市場の可能性を評価するお手伝いをいたします。
コスト効率に優れたアルミニウム製金型を使用することで、試作金型はリスクを最小限に抑えつつ、本格生産に移行する前に信頼性の高い試作品を提供します。
製造工具
生産用金型は、長期にわたる耐久性と大量生産に対応するよう設計されています。高品質な工具鋼を使用して製造されたこれらの金型は、数十万個もの部品を高い精度で生産することを可能にします。
Tuowei Precisionでは、お客様のプロジェクトの独自の仕様に合わせて、金型の材料や製造方法を最適化しています。すべての金型は国際規格に準拠しており、試作段階から量産用金型に至るまで、高い信頼性を保証します。
射出成形の公差
射出成形の公差は、選択する成形方法によって異なります。以下の表は、Tuowei Precisionが射出成形金型の製造において準拠している標準公差を示しています。
| 射出成形サービス | 寛容 |
|---|---|
| 標準射出成形 | ±0.005インチ(±0.127mm) |
| 精密成形 | ±0.003インチ(±0.076mm) |
| ラピッドプロトタイピング成形 | ±0.005インチ(±0.127mm) |
金型の表面仕上げ
金型表面に施される仕上げは、完成品の外観や手触り、そして金型からの離型がどれだけスムーズに行われるかを左右します。Tuowei Precisionでは、6種類の標準的な金型表面仕上げをご用意しています。
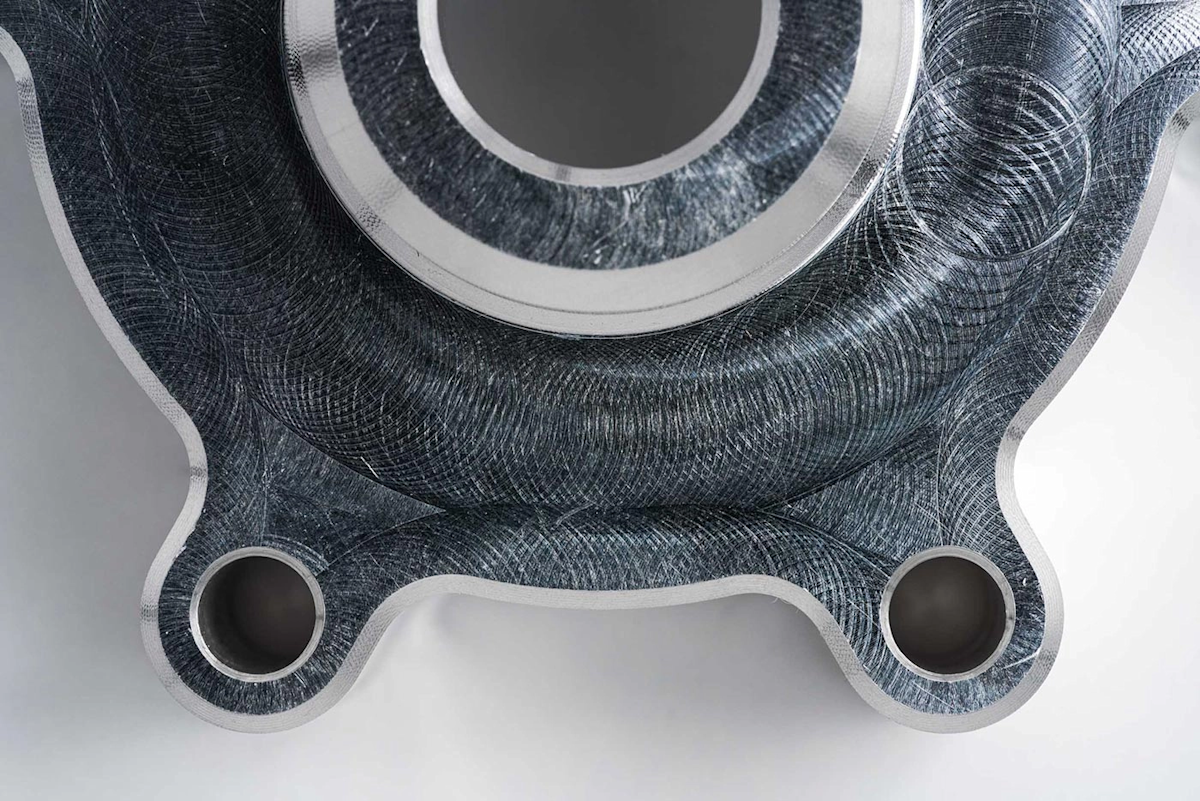
研磨は、表面の欠陥やバリを取り除き、成形部品に滑らかで光沢のある仕上げを与える。.
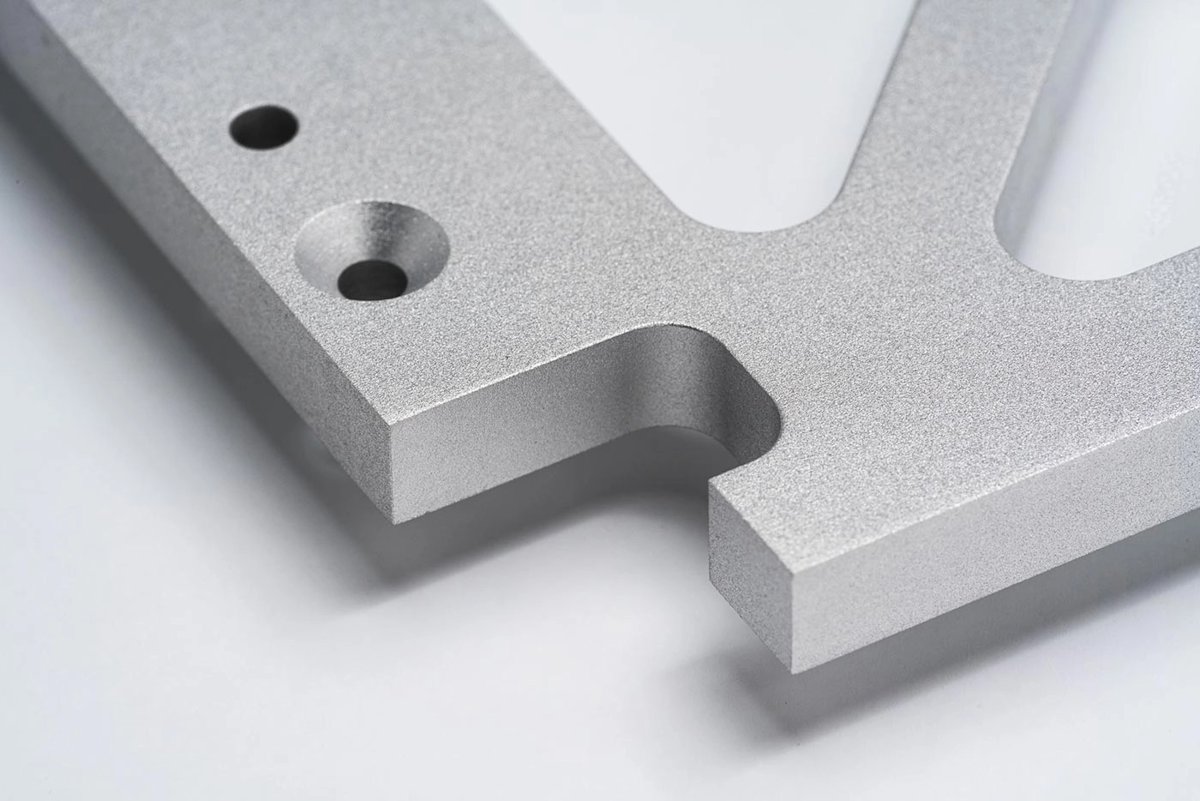
ビーズブラストは、一貫したマットな表面仕上げを作成し、高速回転部品の金型ラインや欠陥のマスキングに役立ちます。.
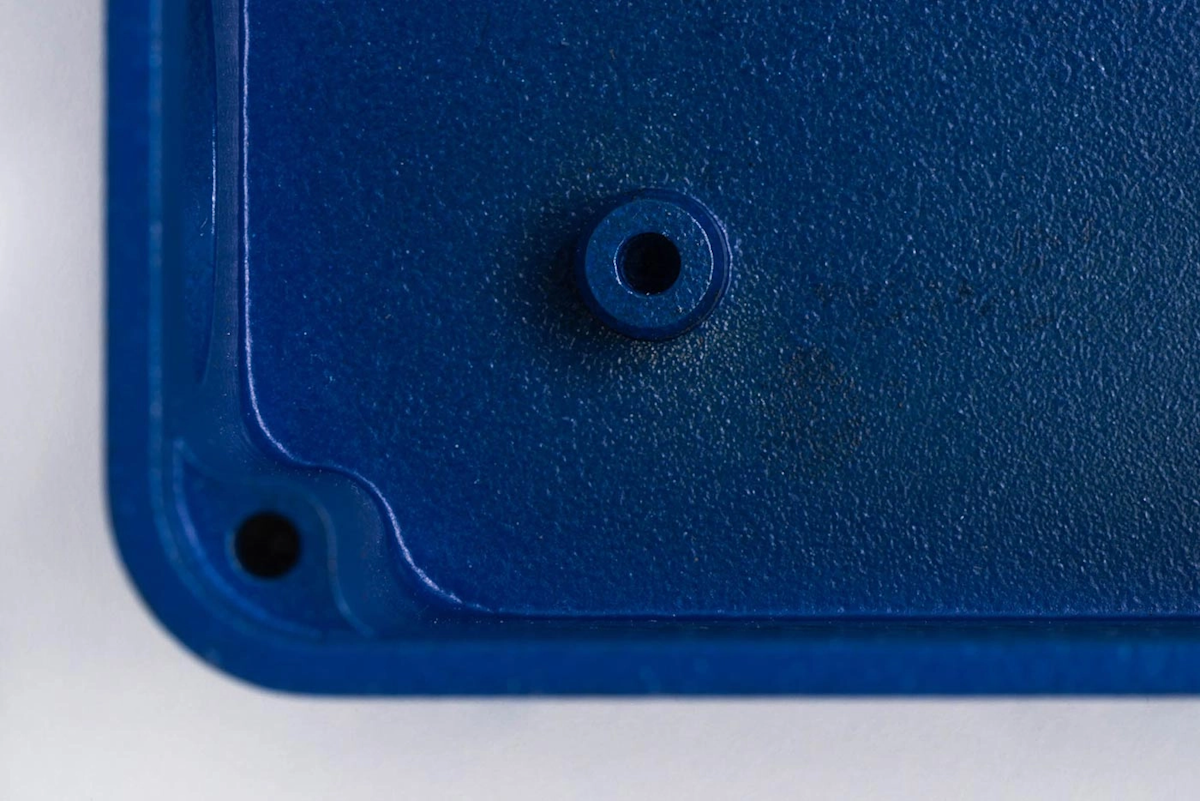
テクスチャリングは、部品の表面に視覚的な魅力とグリップ力を加えるもので、触感が要求される短納期の消費財によく使われる。.
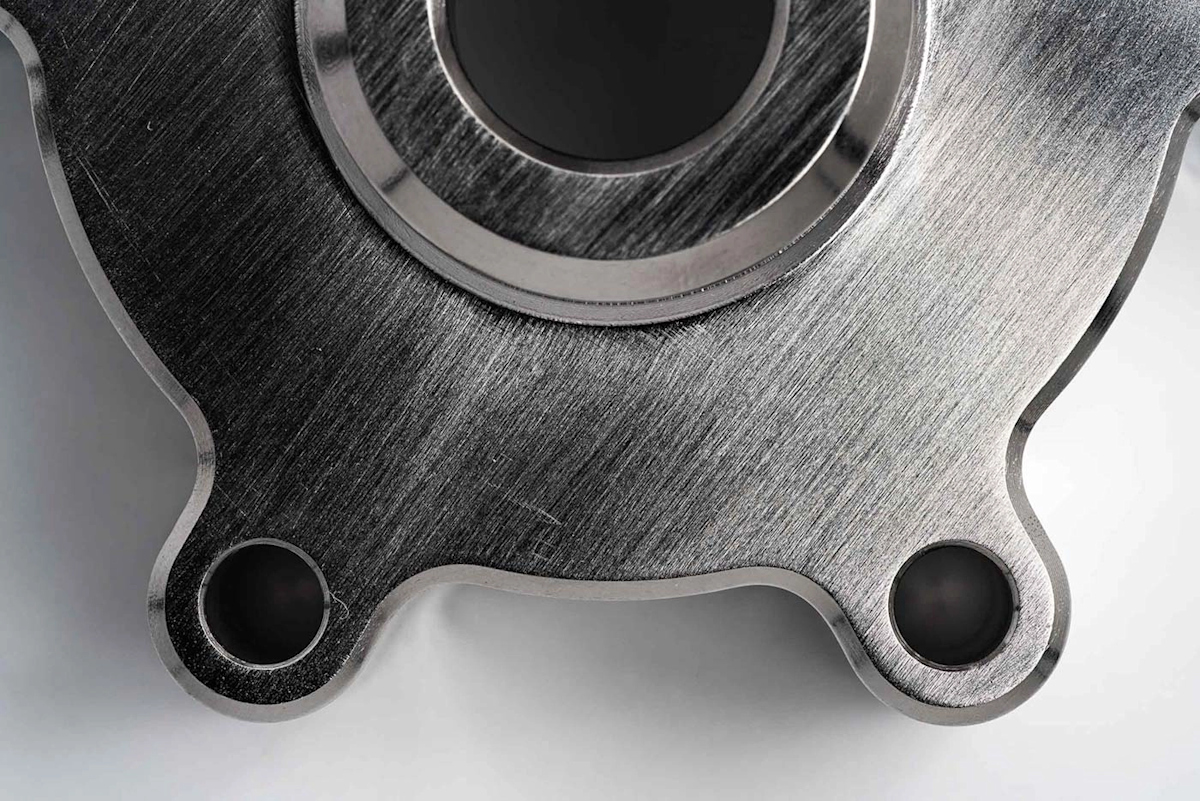
レーザー彫刻は、正確なマーキングや部品の識別に使用され、品質を損なうことなく高速生産を可能にします。.
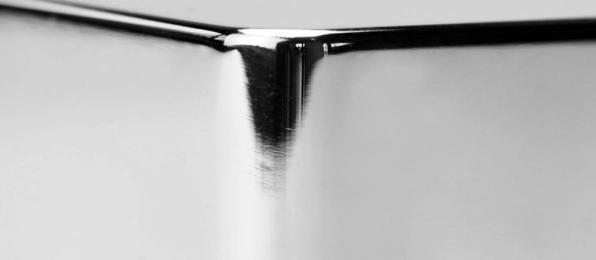
振動仕上げは、粗いエッジや表面を滑らかにするために使用され、短時間で成形された部品が美的基準と機能的基準の両方を満たすようにします。.
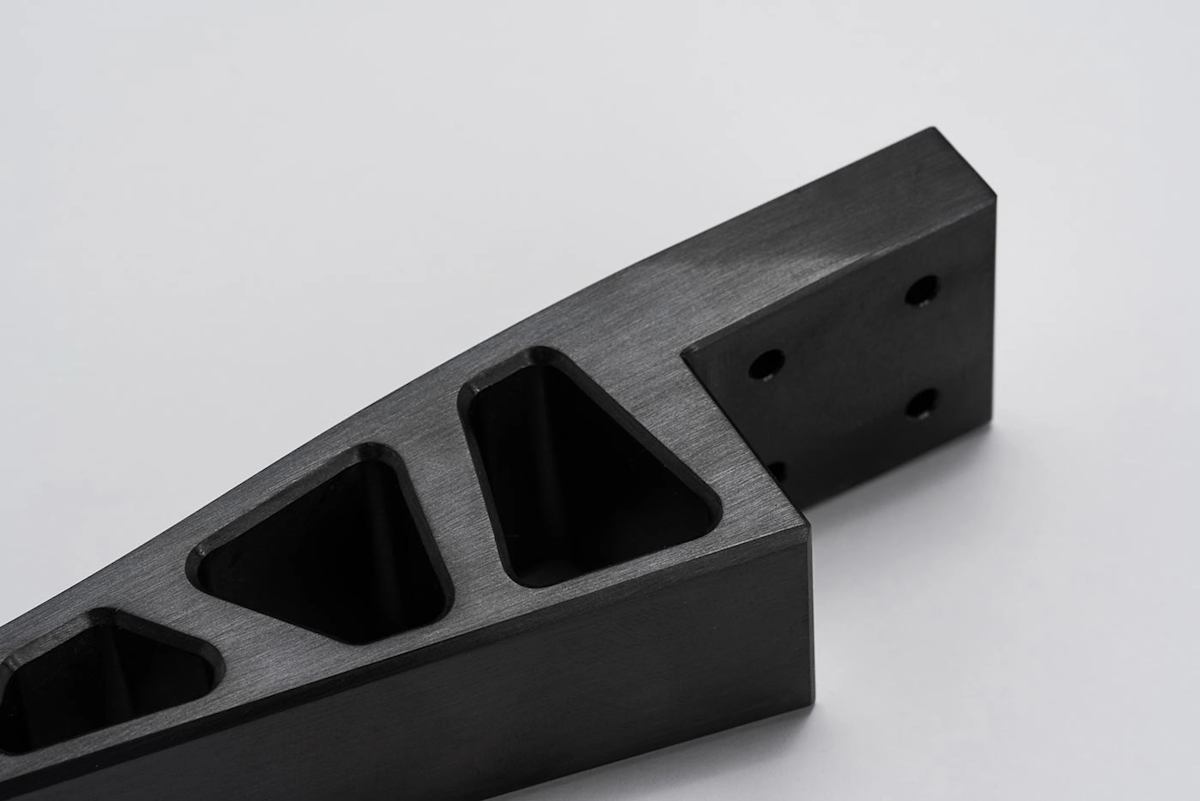
プラズマ処理により、部品表面は汚染物質がなく、接着性が向上し、短納期の成形部品に最適です。.
金型材料
エンジニアや大手メーカーは、迅速な反復設計と耐久性に優れた高性能部品の提供において、Tuowei Precisionを信頼しています。試作から本格生産に至るまで、以下の材料ラインナップは、精度、強度、信頼性を支えます。
ステンレス鋼
17-4 PH
316L
304L
420
430
工具鋼
A2
D2
H13
M2
チタン
Ti-6Al-4V
Ti-64
Ti-15V-3Cr-3Sn
銅合金
青銅(CuSn)
黄銅(CuZn)
銅ニッケル
ニッケル合金
インコネル(625、718)
モネル
ハステロイ C22
コバルト合金
CoCr
CoNiCr
磁性合金
軟磁性合金 (Fe-Si, Fe-Ni)
アルミニウム
2011
2024
6061
7075
射出成形の仕組み
プラスチック射出成形は、精密で細部まで精巧なプラスチック部品を製造するための、効率的で柔軟性の高い手法です。前述の金型製作工程で製作された金型こそが、以下の各工程を再現可能にするものです。
- 金型のデザインと素材: エンジニアはCADソフトを使って精密な金型を作り、耐久性のあるスチールや急速冷却が可能なアルミニウムを使用する。.
- プラスチックの準備: プラスチック顆粒は、要求される特性に応じて選択され、注意深く乾燥され、射出機のホッパーに装填される。.
- 溶解と注入: 顆粒は溶融され、高圧で金型に注入されるため、完全な充填と細部の精度が保証される。.
- 冷却と固化: 制御された冷却チャンネルが凝固を制御し、成形品の強度、精度、最小限の欠陥を実現します。.
- 排出と仕上げ: 冷却された部品は金型から排出され、トリミング、研磨、コーティングが施される。.
- 品質検査: 各成形品は、寸法精度、表面外観、信頼できる性能を確認するために厳しい検査を受けます。.
試作金型のメリット
試作用金型は、製品開発を効率化し、コンセプトから機能性試作品への迅速かつコスト効率の高い架け橋となります。その主なメリットは以下の通りです:
- 市場投入までの時間を短縮: 開発および設計の反復をスピードアップし、迅速な製品発売を可能にする。.
- コスト削減: フルスケールの生産用金型よりも経済的で、初期投資を抑えることができる。.
- 設計の柔軟性を強化: テスト結果やフィードバックに基づく簡単な調整をサポート。.
- リスクの軽減: 潜在的な生産上の問題を早期に検出し、後で高額な修正を行うことを防ぎます。.
- 包括的な機能テスト: 製品がすべての性能および品質基準を満たしていることを確認するための徹底的な評価を可能にする。.
TUOWEIとともにビジョンを描く
ラピッドプロトタイピングからスケーラブル生産の時代になって以来、Tuowei Precisionは信頼性の高いCNC機械加工と製造サービスにより、お客様のプロジェクトを支援します。私たちのチームは、すべてのレベルで精度、一貫性、スムーズな実行があることを確認するためにあなたと協力します。.
今すぐプロジェクトを開始し、Tuoweiで効率的で高品質な製造への第一歩を踏み出しましょう。.
- 確立されたエンジニアリングスキル。.
- グローバル・プロジェクト支援
- 高度なCNCソリューション
- 製品の共創。.
- 拡張可能な生産能力。.
- すべてのアップロードは安全かつ機密です。
射出成形金型の製造工程とはどのようなものですか?
射出成形金型の製造には、デジタル設計を高性能な金型へと仕上げるために、精密に実行されるいくつかの工程が含まれます。これが射出成形用金型の製造プロセスです。各工程は、耐久性、精度、効率を実現する上で極めて重要な役割を果たしています。
1. 設計およびエンジニアリング(CAD フェーズ)
エンジニアが3D CADモデルを作成し、金型流動解析を実施することで、生産開始前の不具合を防止します。この段階で、部品の形状、冷却システム、金型全体の性能を定義します。.
主な特徴
- 収縮、反り、充填時間の金型流動シミュレーション。.
- ドラフト角度、肉厚、パーティングラインの決定。.
- 加工開始前の設計承認。.
2. 材料の選定
適切な材料の選択は、金型のコスト、寿命、サイクル数に影響します。大量生産には硬化鋼が必要ですが、試作品にはアルミニウムが使われることもあります。.
主な特徴
- P20鋼:コストと耐久性のバランスが良い。.
- H13スチール:1M以上のサイクルに耐える高硬度。.
- アルミニウム:軽量で、少量生産に適している。.
3. CNC 機械加工および放電加工
CNCフライス加工でコアとキャビティを高精度に成形し、放電加工で複雑なディテールを作り出します。この段階で、±0.005 mmという微細な公差が達成される。.
主な特徴
- 複雑な設計のための多軸CNCフライス加工。.
- 鋭いコーナーや深いキャビティ用のEDM。.
- 完全なジオメトリーのための複数のセットアップ。.
4. 熱処理
熱処理は金型を硬化させ、耐摩耗性を向上させます。この熱処理により、金型は長期間の生産における高圧に耐えることができます。.
主な特徴
- 硬度範囲:鋼鉄型のための 48-52 HRC。.
- 反りを防ぐストレス・リリーフ。.
- 金型の寿命が数十万サイクル延びる。.
5. 研磨・表面仕上げ
金型表面は、製品のニーズに応じて研磨やテクスチャー加工が施されます。部品の外観、排出性、欠陥防止に影響します。.
主な特徴
- 光学的透明度の高い光沢ポリッシュ。.
- グリップと美観のためのテクスチャー。.
- フローマークや傷を軽減。.
6. 組み立て
すべての金型部品はミクロン単位のアライメントで組み合わされます。適切な組み立てにより、スムーズな動作と欠陥のない部品が保証されます。.
主な特徴
- コア、キャビティ、エジェクターピン、ガイドレールの取り付け。.
- 精密な嵌合のためのハーフの位置合わせ。.
- 冷却システムと換気システムの統合。.
7. 試運転(T0、T1、T2)
最初のトライで成形の問題を検出し、本生産前に修正する。最終的な部品精度が達成されるまで調整が行われます。.
主な特徴
- T0:欠陥検査のための最初のサンプル実行。.
- 寸法チェックのためのCMM測定。.
- 冷却、圧力、キャビティ寸法の調整。.
8. 品質保証と納品
完成した金型は、徹底的な検査と記録が行われます。その後、耐用年数を延ばすためのメンテナンスガイドラインを添えて出荷されます。
主な特徴
- 冷却と排出の機能テスト。.
- 最終寸法検査報告書。.
- 長期的な性能を維持するためのメンテナンス・スケジュール。.
射出成形金型は何種類あるのか?
射出成形金型にはいくつかの設計があり、それぞれが生産量、部品の複雑さ、コストの観点に応じて最適化されています。ここでは、現代の製造現場で使用されている主な5種類の金型を紹介します。
シングルキャビティ金型
シングルキャビティ金型は、1回の成形サイクルで1つの部品を生産するため、少量生産や特殊な部品に最適です。この設計は、金型コストが低く、メンテナンスが容易で、設計から生産までのタイムラインを短縮できますが、大規模な製造にはあまり効率的ではありません。.
マルチキャビティ金型
マルチキャビティ金型には2つ以上のキャビティがあり、1サイクルで複数の同一部品を生産する。初期投資と複雑な金型設計を必要とするが、サイクルタイムとユニットあたりのコストを大幅に削減できるため、大量生産に最適である。.
ファミリー・モールド
ファミリーモールドは、同じ金型内に異なるキャビティがあり、複数の部品形状やサイズを同時に生産することができます。ファミリーモールドは、複数の部品で構成されるアセンブリーには費用対効果が高いが、安定した部品品質を確保するためには、冷却と材料フローのバランスに注意が必要である。.
ホットランナー金型とコールドランナー金型
ホット・ランナー金型は、加熱された流路を使用して溶融材料をキャビティに直接供給するため、無駄が少なくサイクル・タイムが短縮される。一方、コールド・ランナー金型は非加熱の流路を使用し、シンプルで安価ですが、材料の無駄が多く、トリミングの回数が増えます。.
オーバーモールドとインサート金型
オーバーモールド金型を使用すると、ある材料を別の材料の上に成形することができ、ソフトタッチのグリップや多材料設計が可能になります。インサート成形では、射出成形前にあらかじめ成形された部品(金属インサートなど)を金型内に配置するため、ハードウェアが組み込まれた部品の製造に最適です。これらの製造方法については、Tuowei Precision社の オーバーモールディング そして インサート成形 サービス。
製造性を考慮した設計:金型設計ガイドライン
射出成形金型の問題のほとんどは、機械加工が始まる前に決まってしまいます。射出成形に適した設計方法――抜き勾配、肉厚、リブ、ゲート、分型線――を理解することは、生産ロットごとに安定した部品を製造できる射出成形金型を作るための鍵であり、金型の設計、コスト、および部品の品質を左右するものです。
部品の形状、サイズ、複雑さは、冷却路やゲートシステムなどの金型構造を決定づけます。プラスチックの種類は収縮、流動性、金型の摩耗に影響を与え、一方、求められる精度によって公差要件が決まります。エジェクション、ゲートの配置、アンダーカットやサイドアクションなどが、設計全体とそれに伴うコストを決定づけます。プロセスの全容については、Tuowei Precisionの プラスチック射出成形サービス.
- ドラフトの角度: 垂直な壁面にはわずかにテーパーを付けて、部品が引っかかりや損傷なくスムーズに外れるようにしてください。
- 肉厚: 収縮、反り、および冷却時間を抑制するため、壁面をできるだけ均一に保つようにしてください。
- リブ: 壁を厚くする代わりに、細いリブを使って剛性を高めることで、沈み込みを防ぎ、冷却時間を短縮できます。
- 分型線: バリが目立ちにくく、部品の機能に悪影響を及ぼさない場所に配置してください。平らな部品には直線的な分型線が適していますが、曲面のある分型面には段付き分型線が用いられます。いずれの場合も、金型半身の位置合わせを厳密に行う必要があります。そうしないと、部品にバリや分型線のズレが目立つことになります。
- ゲーティング: 均一な充填、溶接ラインの最小化、およびきれいな残材を得るために、ゲートの種類と位置を選択してください。
- アンダーカットとサイドアクション: リフターやスライドの設計は早い段階で検討してください。これらは金型の複雑さやコストを増大させますが、クリップやねじ山、側面の形状を成形するには、多くの場合、これらが唯一の手段となります。
- 冷却および通気: 均一な冷却はサイクルタイムを短縮し、反りを抑制します。また、排気を行うことで、焼け跡や充填不良を防ぐことができます。
射出成形金型の費用はどれくらいかかりますか?
射出成形金型の価格に一律の基準はありません。金型はすべて特定の製品に合わせてカスタム設計されるため、形状、冷却、およびエジェクションの設計がコストを左右します。 金型は、高品質の鋼やアルミニウムを使用するためコストが高くなります。大量生産には鋼が好まれますが、製造工程にはCNC加工、放電加工(EDM)、そして場合によっては熟練技術者による手作業での研磨が組み合わされます。 Formlabsによる射出成形コストの見積もりガイド 典型的なプロジェクトにおける同様のコスト要因を分析しています。
主なコスト要因としては、部品のサイズと複雑さ、キャビティ数、金型の材質グレード、表面仕上げレベル、公差要件、および予想生産量が挙げられます。 1キャビティのアルミニウム製試作金型は、多キャビティの焼入れ鋼製量産金型よりもはるかに安価ですが、量産金型は、大量生産時の部品単価が安くなることで、初期費用の高さを相殺します。
金型費用は、部品のサイズ、材質、複雑さ、数量によって大きく異なるため、一般的な価格帯は公表されていません。すべての金型はプロジェクトごとに見積もりが行われます。
射出成形金型のコストを削減する方法
金型コストは、部品の品質を損なうことなく、主に設計段階での判断を通じて抑制することができます。金型コストに最も大きな影響を与えるのは、以下の手順です:
- まずは単キャビティ金型や試作金型から始めましょう 多キャビティの量産用金型に費用を投じる前に、設計の妥当性を確認するため。
- アルミニウムかP20鋼のいずれかを選択してください 生産量に余裕がある場合は、数十万サイクル以上稼働しなければならない金型には、焼入れ処理済みのH13鋼を使用するようにしてください。
- アンダーカットとサイドアクションを簡略化する 設計上可能な場合に限り、それぞれが加工時間や金型の複雑さを増すことになるため。
- 小さな組み立てには、ファミリーの金型を使用してください そのため、複数の部品が1つの金型ベースと1つのセットアップを共有しています。
- その部品に実際に必要な表面仕上げを指定してください。 高光沢仕上げは標準仕上げよりも費用がかかり、目立たない部分には必要ありません。
- 加工を開始する前に、設計を確定させておいてください; 成形金型の製造段階での変更は、どのプロジェクトにおいても最もコストがかかる変更です。
射出成形金型の製作にはどれくらい時間がかかりますか?
試作金型が最短の道です。Tuowei Precisionでは、コスト効率に優れたアルミニウム製金型を用いて、数日以内に成形部品の小ロット納品を実現しているため、設計の検証や機能試験を迅速に開始することができます。
量産用金型の製作には、焼入れ鋼の使用、公差の厳格化、冷却・エジェクション機構の複雑化、さらにT0、T1、T2の試作工程が加わるため、より長い時間を要します。リードタイムは、部品のサイズ、キャビティ数、表面仕上げの要件、および試作中の設計変更回数に応じて長くなります。
業界の一般的な目安として、試作用(アルミニウム製)金型の製作には通常1~2週間、量産用金型の製作には通常2~4週間かかります。サンプル(T1)部品の製造は、通常、金型が完成してから1~2週間後、量産は通常、サンプルが承認されてから2~3週間後に開始されます。 実際の所要期間は、部品のサイズ、材質、複雑さ、および数量によって異なります。
カビの寿命とメンテナンス
金型の寿命はサイクル数で測定され、主に金型材料によって決まります。H13鋼製の金型は100万サイクル以上を想定して作られており、48~52 HRCまでの熱処理を施すことで、金型の寿命を数十万サイクル延長することができます。 アルミニウム製金型は少量生産に適している一方、P20鋼は中量生産においてコストと耐久性のバランスに優れています。一般的な金型の寿命は、部品の設計、樹脂の種類、およびメンテナンス状況によって異なります。
| 金型材料 | 代表的な用途 | 予想寿命 |
|---|---|---|
| アルミニウム | 試作および小ロット生産 | 通常、5,000~10,000サイクル |
| P20鋼 | 中規模生産 | 通常、10万~100万回以上 |
| H13スチール | 大量生産 | 100万サイクル以上 |
すべての金型には、メンテナンススケジュールが同梱されています。定期的な清掃、エジェクタピンやガイドレールの点検、可動部の潤滑、および稼働間の適切な保管を行うことで、金型は摩耗や腐食による早期故障を防ぎ、想定された耐用年数まで正常に稼働し続けることができます。
Tuowei Precisionのソリューション
少量の特注部品の製造から、大量生産への拡大まで、Tuowei Precisionのサービスは、お客様が必要とする柔軟性を提供します。.

CNCラピッドプロトタイプ加工は、外観と機能性の両方で最終製品に酷似したエンジニアリングまたは生産プロトタイプを作成するのに最適です。Tuoweiでは、即座の見積もりと迅速な配達を提供し、お客様のニーズに合った正確で高品質のCNC機械加工プロトタイプを提供します。
- リードタイム:1-5営業日
- 能力:1~100個
- 20%割引

少量生産のCNC加工は、多くの場合、新製品や新興製品の試作と大量生産の橋渡しの役割を果たします。Tuoweiを使用することで、このプロセスがより簡単に、より効率的に、そしてコスト効率よくなり、高品質な基準を維持しながら迅速に生産規模を拡大することができます。
- リードタイム:5-15営業日
- 能力:101~10,000個
- 厳しい仕様を満たす

CNC生産加工は、千個以上の部品を効率的に生産するための最適なソリューションです。Tuoweiは、多様な材料と自動化、多軸機能を活用し、厳しい公差、優れた寸法精度、高い信頼性、迅速な納期で大量生産を実現します。
- リードタイム:2~4週間
- 能力10,001個以上
- 一貫した品質
インサイト&イノベーション
CNC加工、材料、仕上げ、業界の動向に関する最新のガイドをご覧いただき、より適切な生産判断を行ってください。

よくある質問
射出成形金型
射出成形金型の設計に影響を与える要因とは?
部品の形状、サイズ、および複雑さは、以下のような金型の構成要素を決定づける要因となります。 冷却路およびゲートシステム.
プラスチックの種類は、収縮、流動性、金型の摩耗に影響を与える一方、精度には所定の公差要件が求められます。
射出、ゲートの配置、アンダーカットやサイドアクションなどが、設計の全体像とコストを決定づけます。
なぜ射出成形金型はこれほど高価なのでしょうか?
射出成形金型 金型には高品質の鋼やアルミニウムが使用されるためコストがかかるが、大量生産の場合は鋼が好まれる。
製造工程では、CNC加工、放電加工(EDM)、そして場合によっては熟練技術者による手作業での研磨が組み合わされています。
金型はすべて1つの製品に合わせてカスタム設計されるため、投資額は形状、冷却、および排出の設計によって左右されます。
射出成形における「金型」とは何ですか?
射出成形金型 プラスチック部品を成形するための特注の鋼製またはアルミニウム製の金型です。
金型のキャビティ、冷却路、およびエジェクションシステムは、部品の品質とサイクルタイムを決定づける。
金型は、お客様の部品の形状と生産数量に基づいて設計されます。
射出成形金型の価格はどれくらいですか?
固定価格はありません。金型はすべて1つの製品に合わせてカスタム設計されるため、コストは部品のサイズや複雑さ、キャビティ数、金型材料のグレード、表面仕上げ、公差要件によって異なります。アルミニウム製の試作金型は、多キャビティの焼入れ鋼製量産金型に比べてはるかに安価です。 部品の設計や生産数量に基づいたお見積もりについては、Tuowei Precisionまでお問い合わせください。金型費用は部品のサイズ、材質、複雑さ、数量によって大きく異なるため、一般的な価格帯は公表しておりません。すべての金型はプロジェクトごとにお見積もりいたします。
試作用金型と量産用金型にはどのような違いがありますか?
試作用金型は、コスト効率に優れたアルミニウム製金型を採用しており、設計検証や機能試験のために、数日以内に少量の部品を供給します。量産用金型は、高品質な工具鋼を使用し、耐久性に優れ、大量生産に対応できるよう設計されており、数十万個以上の部品生産をサポートします。
射出成形金型の製作にはどれくらい時間がかかりますか?
試作金型では、数日以内に成形部品を少量生産できます。量産金型は、焼入れ鋼を使用し、公差が厳しく、T0、T1、T2の試作工程を経るため、より時間がかかります。リードタイムは、部品のサイズ、キャビティ数、仕上げ要件に応じて長くなります。 業界の一般的な目安として、試作用(アルミニウム製)金型の製作には通常1~2週間、量産用金型には通常2~4週間かかります。サンプル(T1)部品の製造は、通常、金型が完成してから1~2週間後に行われ、量産は通常、サンプルが承認されてから2~3週間後に開始されます。 実際の所要期間は、部品のサイズ、材質、複雑さ、および数量によって異なります。
射出成形金型の寿命はどれくらいですか?
金型の寿命はサイクル数で測定され、金型の材質によって異なります。H13鋼製の金型は100万サイクル以上を想定して製造されており、48~52 HRCまでの熱処理を施すことで、さらに数十万サイクルの寿命が延びます。 アルミニウム製金型は少量生産に適しており、定期的なメンテナンス(洗浄、点検、潤滑)を行うことで、どの金型も期待される寿命を全うすることができます。 一般的な金型の寿命は、アルミ製の試作金型で約5,000~10,000サイクル、P20などの鋼製量産金型では100,000~1,000,000サイクル以上ですが、これは部品の設計、樹脂の種類、およびメンテナンス状況によって異なります。
射出成形における「パーティングライン」とは何ですか?
パーティングラインとは、金型の2つの半身が接合する継ぎ目のことで、通常、完成品にはかすかな線が残ります。直線状のパーティングラインは平らな部品に適しており、段付きパーティングラインは曲面状のパーティング面に沿って設定されます。 位置合わせが不十分だとバリやパーティングラインのずれが生じるため、パーティングラインは目立ちにくく、部品の機能に悪影響を及ぼさない位置に設定されます。
射出成形金型はどのように設計すればよいですか?
まずは製造に適した設計(DFM)のルールから始めましょう。部品がきれいに離型されるよう抜き勾配を設け、肉厚を均一に保ち、厚い壁の代わりにリブを用いて剛性を確保し、充填が均一になるようゲートの種類と位置を決定します。 次に、バリが目立ちにくい位置に分型線を設定し、冷却と排気経路を計画した上で、加工を開始する前に金型流動シミュレーションを実行して、収縮、反り、充填時間を確認します。
今すぐプロジェクトを始めましょう
今すぐプロジェクトを開始し、Tuowei Precisionと共に、効率的で高品質な製造に向けた第一歩を踏み出しましょう。
- 確立されたエンジニアリングスキル。.
- グローバルなプロジェクト支援。
- 高度な CNC ソリューション。
- 製品の共創。.
- 拡張可能な生産能力。.