جدول المحتويات

دقة تووي

هل تحتاج إلى حلول متخصصة في مجال التصنيع الآلي؟ فريقنا في Tuowei Precision جاهز لمساعدتك في تلبية جميع احتياجاتك التصنيعية. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو المرتقبة!

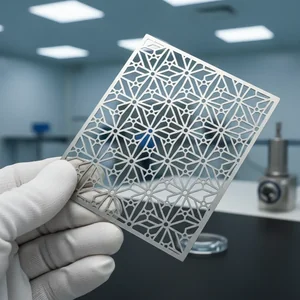
フォトエッチングで製作した金属メッシュ部品

エッチング加工とは、薬品による腐食(化学溶解)を利用して金属を部分的に溶かし、形状や模様を作る加工です。フォトレジストで残したい部分を保護してから腐食させる方式をフォトエッチングと呼び、金型不要で薄板の精密部品を作れることから、メッシュ、シム、リードフレーム、燃料電池セパレータなどに広く使われています。本記事では工程と合わせて、「できる精度の数値」「サイドエッチングの限界」「他工法との損益分岐」まで解説します。

エッチング加工の仕組み

金属の表面に感光性樹脂(フォトレジスト)を塗布し、パターンを焼き付けて現像すると、残したい部分だけがレジストで保護された状態になります。これを塩化第二鉄液などのエッチング液に通すと、露出部だけが溶け、設計どおりの形状が残ります。刃物も熱も使わないため、バリ・ひずみ・熱影響層が原理的に発生しないのが最大の特徴です。

フォトエッチングの6工程

  1. 材料準備:薄板金属を脱脂・洗浄。表面の油分がレジスト密着を左右する。
  2. レジストラミネート:感光性フィルムを両面に貼り付け。
  3. 露光:フォトマスク(パターンフィルム)越しに紫外線を照射し、パターンを転写。
  4. 現像:未硬化部のレジストを除去し、腐食させたい金属面を露出。
  5. エッチング:薬液を吹き付けて溶解。板厚・材質ごとに液温・濃度・搬送速度を管理。
  6. 剥離・検査:レジストを剥がし、寸法・外観を検査して完成。

金型が不要なため、初回でもフォトマスク製作のみ(数万円程度〜)で立ち上がり、設計変更もマスク差し替えだけで対応できます。

エッチング加工でできる精度の目安

項目 目安
対応板厚 0.03〜1.0mm(材質により〜2.0mm)
最小穴径・最小スリット幅 板厚の約1.0〜1.2倍(t0.1なら約φ0.1〜0.12)
寸法公差 ±(板厚×10〜20%)。t0.1で±0.01〜0.02mm程度
最小ピッチ 板厚の約2倍
ハーフエッチング深さ 板厚の30〜70%で調整可

これらはサイドエッチング(後述)を含めた一般的な目安です。量産では初回ロットの実測でマスク寸法を補正し、公差を詰めていきます。

知っておくべき「サイドエッチング」

薬液は深さ方向だけでなく横方向にも回り込むため、レジスト端の下がえぐれます。これをサイドエッチングと呼び、断面はストレートではなく樽型・テーパー状になります。深くエッチングするほど横方向のえぐれも増えるため、板厚が厚いほど微細パターンは難しくなります。「最小穴径≒板厚」という制約はこの現象によるものです。精密部品では、サイドエッチング量を見込んでマスク寸法を補正するのが実務の勘所です。

対応材質

材質 対応 用途例
SUS304・SUS316 ◎(最も実績が多い) メッシュ・シム・ばね部品
銅・りん青銅・ベリリウム銅 ◎ リードフレーム・コンタクト端子
42アロイ・インバー ◎ 半導体部品・メタルマスク
チタン ○ 医療部品・燃料電池
アルミ ○(専用液) 銘板・装飾
モリブデン・タングステン △(条件次第) 電子部品

レーザー・プレス・ワイヤーカットとの使い分け

項目 エッチング レーザー切断 プレス(金型) ワイヤーカット
初期費用 低(マスクのみ) 低(データのみ) 高(金型) 低
量産単価 中 中〜高 低 高
バリ・熱影響 なし 熱影響層あり バリ・ダレあり 熱影響小
微細多数穴 ◎(穴数無制限で同時加工) ○(穴数に比例して時間増) ○ ×
向く数量 試作〜中量産 試作〜小ロット 大量産 単品・治具

目安として、穴数の多い薄板部品は数量1〜数万枚までエッチング優位、数十万枚を超えるとプレス金型の償却が効いて逆転します。

エッチング加工の得意・不得意

得意なこと

  • φ0.1mm級の微細穴を数千個同時に加工(加工時間は穴数に依存しない)
  • 応力・ひずみゼロでばね材・精密シムを加工
  • ハーフエッチングによる流路・ポケット・折り曲げ罫線の形成
  • ロゴ・目盛りなどの表面模様(意匠エッチング)

不得意なこと

  • 板厚2mm超の厚物(時間とサイドエッチングが過大)
  • 完全に垂直な断面が必要な部品
  • 3次元形状(曲げ・絞りは後工程で対応)

よくある質問(FAQ)

Q1. エッチングはどうやってやるのですか?

金属表面をフォトレジストでパターン状に保護し、塩化第二鉄などの薬液で露出部を溶かして形状を作ります。露光→現像→腐食→剥離の流れで、金型は使いません。

Q2. エッチング加工のメリットは何ですか?

金型不要で初期費用が安い、バリ・ひずみ・熱影響がない、微細穴を何個でも同時加工できる、設計変更が容易、の4点が代表的です。

Q3. エッチングでどのくらいの精度が出ますか?

寸法公差は板厚の±10〜20%が目安で、t0.1mmなら±0.01〜0.02mm程度です。最小穴径は板厚と同等までが基本です。

Q4. エッチングとレーザー加工はどちらを選ぶべきですか?

穴数が多い・バリや熱影響を嫌う・薄板という条件ならエッチング、少量で穴数が少なく厚めの板ならレーザーが有利です。数量と穴数で見積り比較するのが確実です。

まとめ|薄板精密部品の調達はTuowei Precisionへ

エッチング加工は「薄板×微細×多数穴」で圧倒的な強みを持つ工法です。Tuowei Precisionではエッチングを含む各種工法を比較し、数量と公差に応じた最適な製造方法をご提案しています。板金部品は板金加工サービス、輪郭切断はレーザー切断をご覧ください。表面に模様や梨地を付けたい場合はCNC加工サービスとの組み合わせもご相談いただけます。

صورة لأحد أعضاء فريق «تووي بريسيشن» يرتدي قميص بولو أزرق أمام آلات CNC غير واضحة المعالم في المصنع
نبذة عن المؤلف
آندي

مهندس تصنيع في شركة tuoweiprecision

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.

لنبني المستقبل معًا

تعاون مع شركة «تووي بريسيجن» لتحويل رؤيتك إلى واقع

بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.

تواصل معنا!
نضمن الرد السريع في غضون 24 ساعة
🔐 جميع التحميلات آمنة وسرية

استكشف الرؤى والابتكار

اقرأ أحدث أدلةنا حول التصنيع باستخدام الحاسب الآلي (CNC) والمواد والتشطيب واتجاهات الصناعة لاتخاذ قرارات إنتاجية أفضل.

تواصل معنا!
نضمن الرد السريع في غضون 24 ساعة
🔐 جميع التحميلات آمنة وسرية